

























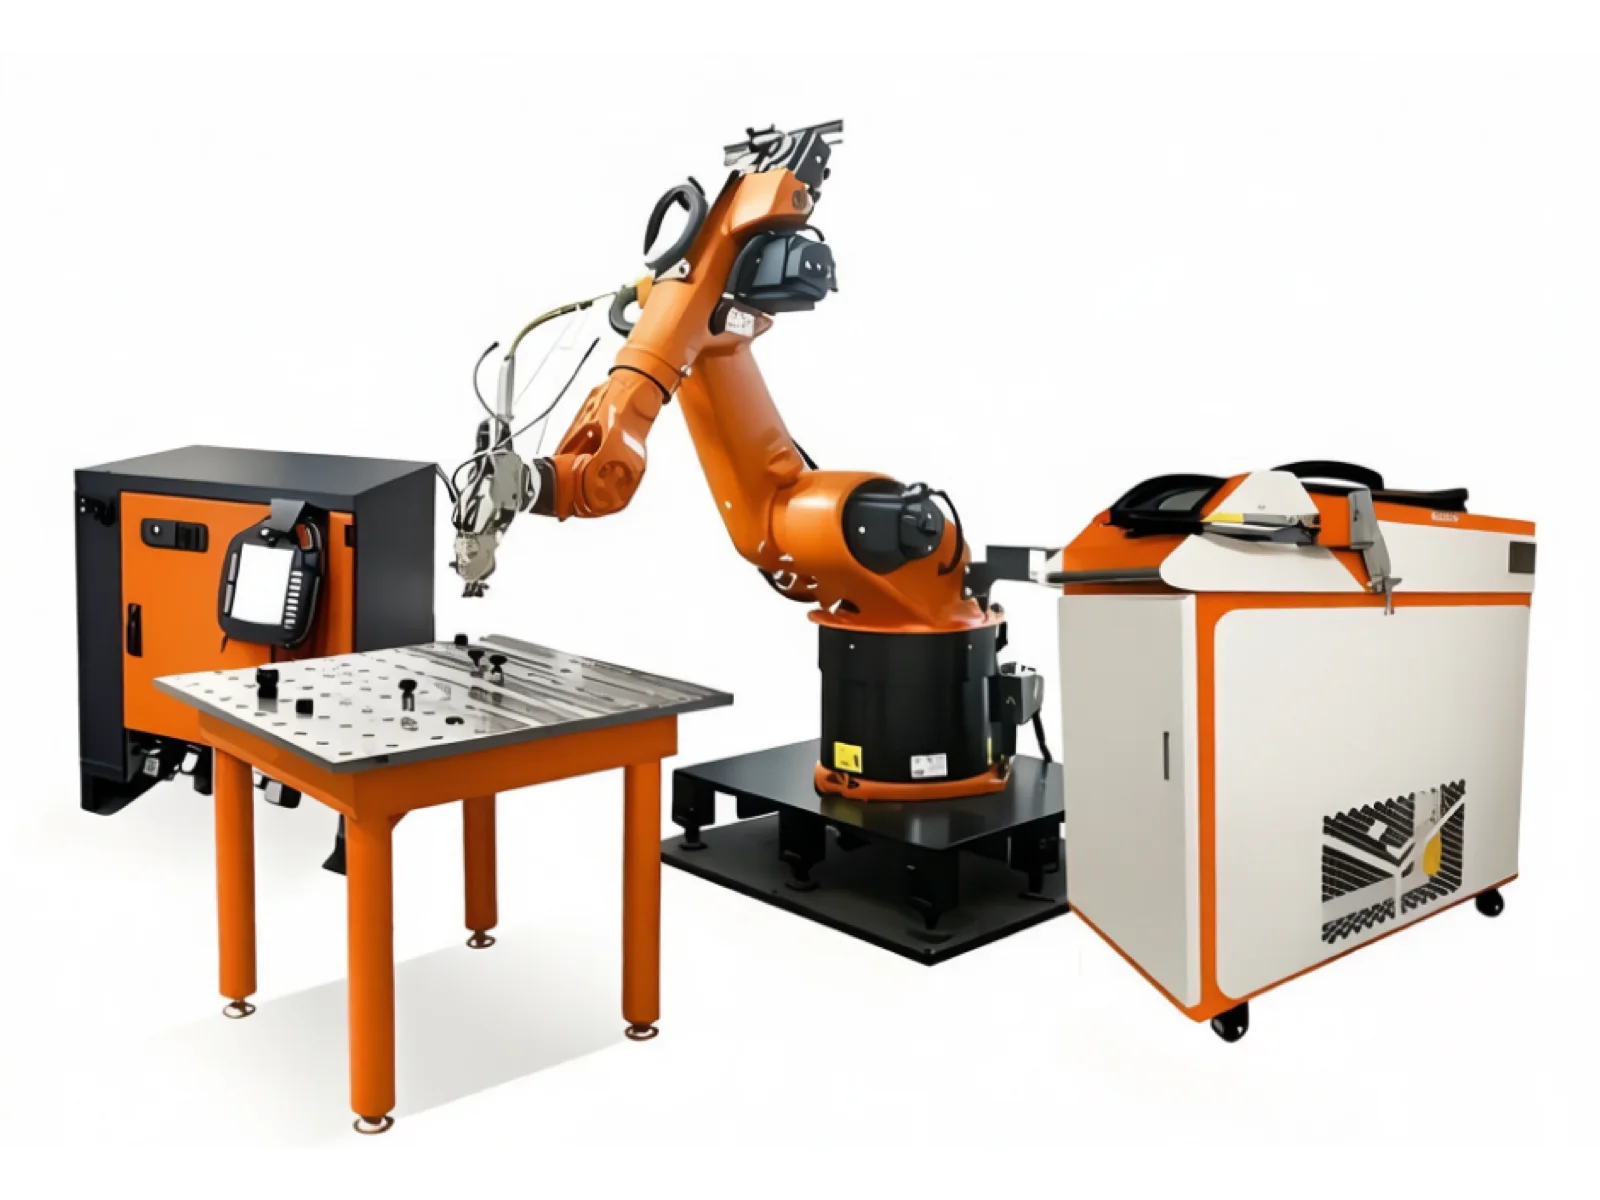
Configuración de doble proceso
Máquina de recargue y temple por láser
Esta configuración TY-RF5018 admite el recargue láser para la reparación de capas depositadas y el temple por láser para el tratamiento superficial localizado. Defina qué regiones necesitan cada proceso y, a continuación, configure el cabezal, el movimiento de seis ejes y la sujeción de la pieza en torno a esas zonas.
Garantía de toda la máquina: 2 años · El precio final y el plazo de entrega dependen de la pieza y el material, el alcance del recargue y el temple, la potencia del láser, el cabezal de proceso, el alcance del robot, la sujeción de la pieza, la protección, la extracción y el alcance de la instalación.
Especificaciones
Datos de configuración de recargue y temple TY-RF5018
Sistema TY-RF5018
- Serie
- TY-RF5018
- Modos de proceso
- Recargue láser / temple por láser
- Estructura del robot
- Robot industrial de 6 ejes
- Potencia láser nominal
- 3,000 / 6,000 / 12,000 W
- Precisión de posicionamiento
- ±0.05 mm / ±0.002 in
- Alcance del robot indicado
- 1,800-2,100 mm / 70.87-82.68 in, opcional
Paquete óptico y de proceso
- Tipo de láser
- Láser de fibra
- Longitud de onda del láser
- 1,080 ±5 nm
- Diámetro del núcleo de la fibra
- 600 μm
- Espesor de recubrimiento indicado
- 0.5-2 mm / 0.020-0.079 in
- Cabezal de proceso
- Seleccionado para requisitos de recargue y temple
- Control
- PLC con programación didáctica o fuera de línea
Servicios y alcance del proyecto
- Fuente de alimentación
- 380 V ±5%, 50/60 Hz
- Refrigeración
- Refrigeración por agua
- Temperatura de funcionamiento
- 0-50°C / 32-122°F
- Sujeción de la pieza
- Configurado en función de la pieza enviada
- Aceptación del proceso
- Valores finales confirmados mediante la revisión de la pieza y la muestra
- Garantía
- 2 años para toda la máquina
Utilice una celda configurada para reparación y temple localizado
Dos procesos en una celda configurada
El paquete de equipos admite el recargue láser para reparación aditiva y el temple por láser para el fortalecimiento localizado de la superficie, con el proceso seleccionado por zona de tratamiento.
Reparación aditiva por recargue
El recargue láser deposita el material seleccionado en regiones desgastadas, corroídas o de tamaño insuficiente y crea una unión metalúrgica con el material base.
Temple por láser localizado
El láser calienta rápidamente la superficie seleccionada por encima de su punto de transición de fase, seguido de un autoenfriamiento por conducción de calor en el componente sin un medio de enfriamiento separado.
Acceso de trayectoria de seis ejes
El movimiento del robot admite el tratamiento programado alrededor de caras, bordes y regiones curvas accesibles mientras mantiene la orientación requerida del cabezal.
Selección de cabezal de proceso y sujeción de la pieza
El cabezal de proceso, el alcance del robot, el utillaje, la mesa de trabajo o el posicionador se definen en función de la geometría de la pieza y las áreas de recargue y temple.
Revisión del proyecto basada en muestras
Los planos de la pieza, el material, la condición actual y el resultado objetivo se revisan antes de que los ensayos establezcan la ventana de proceso final y los criterios de aceptación.
Desde la división del proceso hasta la aceptación de la muestra
Cada región de la superficie se asigna a recargue o temple antes de fijar el paquete láser, el acceso del robot, la sujeción de la pieza y el plan de aceptación.
- 01
Dibujo de la pieza y revisión de la zona de tratamiento
- 02
Comprobación del material base y la condición de la superficie
- 03
Regiones de recargue y temple definidas
- 04
Capa de reparación objetivo o requisito de temple acordado
- 05
Selección de la potencia láser y el cabezal de proceso
- 06
Verificación del alcance del robot y la sujeción de la pieza
- 07
Prueba de proceso y aceptación de muestras
- 08
Confirmación de protecciones, servicios e instalación
Piezas que necesitan tanto restauración como refuerzo superficial
La viabilidad depende del material, la condición actual, el acceso a la zona de tratamiento, el aporte de calor, el movimiento del robot y la sujeción de la pieza. El nombre de la pieza por sí solo no es suficiente.
Otras configuraciones de recargue láser
TY-RF5018
Revise la serie TY-RF5018 más amplia y sus opciones de robot, sujeción de la pieza y paquete de proceso.
Recargue láser robóticoTY-RF5018
Una configuración de robot dedicada para la reparación programada por recargue en superficies externas y complejas.
Recargue de paredes internasTY-RF5018
Una configuración dedicada para superficies internas accesibles de tuberías, cilindros y manguitos.
Soluciones industriales relacionadas
Explore las aplicaciones y los procesos láser conectados a este equipo.
Ver todas las soluciones industriales
Separe la restauración del material del temple superficial
Marque el objetivo para cada zona de tratamiento
El recargue añade material a una región de reparación seleccionada; el temple por láser trata la superficie existente. Etiquete las áreas que necesitan restauración dimensional por separado de aquellas con un requisito de temple para que el proyecto no sustituya un resultado por el otro.
Revise el material y el cambio de proceso
Suministre el material base y la condición actual para cada región. Los cabezales de proceso, las trayectorias de movimiento y cualquier trabajo de cambio deben definirse en la propuesta; una configuración de doble proceso no establece el procesamiento simultáneo o el intercambio automático de cabezales.
Acuerde criterios de aceptación separados
Para el recargue, especifique la capa objetivo y las dimensiones finales de la reparación. Para el temple, indique la dureza requerida y la profundidad de tratamiento para su revisión. El espesor de recargue listado no es una especificación de profundidad de temple, y ningún resultado de dureza universal se deriva de la potencia láser seleccionada.
Preguntas sobre la selección de máquinas
¿Cuál es la diferencia entre recargue láser y temple por láser?
El recargue láser deposita material para restauración o fortalecimiento de la superficie. El temple por láser trata la superficie existente sin añadir una capa de reparación. El material base y el resultado previsto determinan qué proceso es apropiado para cada zona.
¿Puede el temple por láser restaurar una dimensión desgastada?
El temple por láser no añade el material de reparación faltante. Si se requiere la restauración dimensional, defina el alcance del recargue láser y cualquier requisito de acabado por separado del objetivo del temple por láser.
¿Una celda realiza ambos procesos al mismo tiempo?
La configuración admite dos tipos de procesos, pero su secuencia y cualquier cambio de cabezal deben acordarse para el proyecto. El procesamiento simultáneo y el cambio automático no se especifican aquí.
¿El rango listado de 0.5–2 mm es una profundidad de temple por láser?
No. Ese es el rango de capa de recargue láser listado. La profundidad de temple por láser y la dureza requieren una revisión separada del material y la muestra frente a los criterios de aceptación solicitados.
¿Qué debe incluir un resumen de cotización de doble proceso?
Proporcione el dibujo de la pieza, el material base, la condición actual y las zonas de recargue láser y temple por láser claramente marcadas. Indique la capa objetivo, las dimensiones finales, los requisitos de dureza o profundidad y la producción esperada para su revisión.
Solicitar presupuesto
Díganos la pieza. Nosotros le diremos la máquina.
El precio depende de la pieza y el material, el estado actual, las zonas de recargue y temple, el resultado deseado, la potencia del láser, el cabezal de proceso, el alcance del robot, el utillaje o posicionador, la protección, la extracción y el alcance de la instalación.
- Teléfono+86 153 6281 4831
- Correo electrónicosales02@taiyilaser.com
- WhatsApp+86 153 6281 4831