

























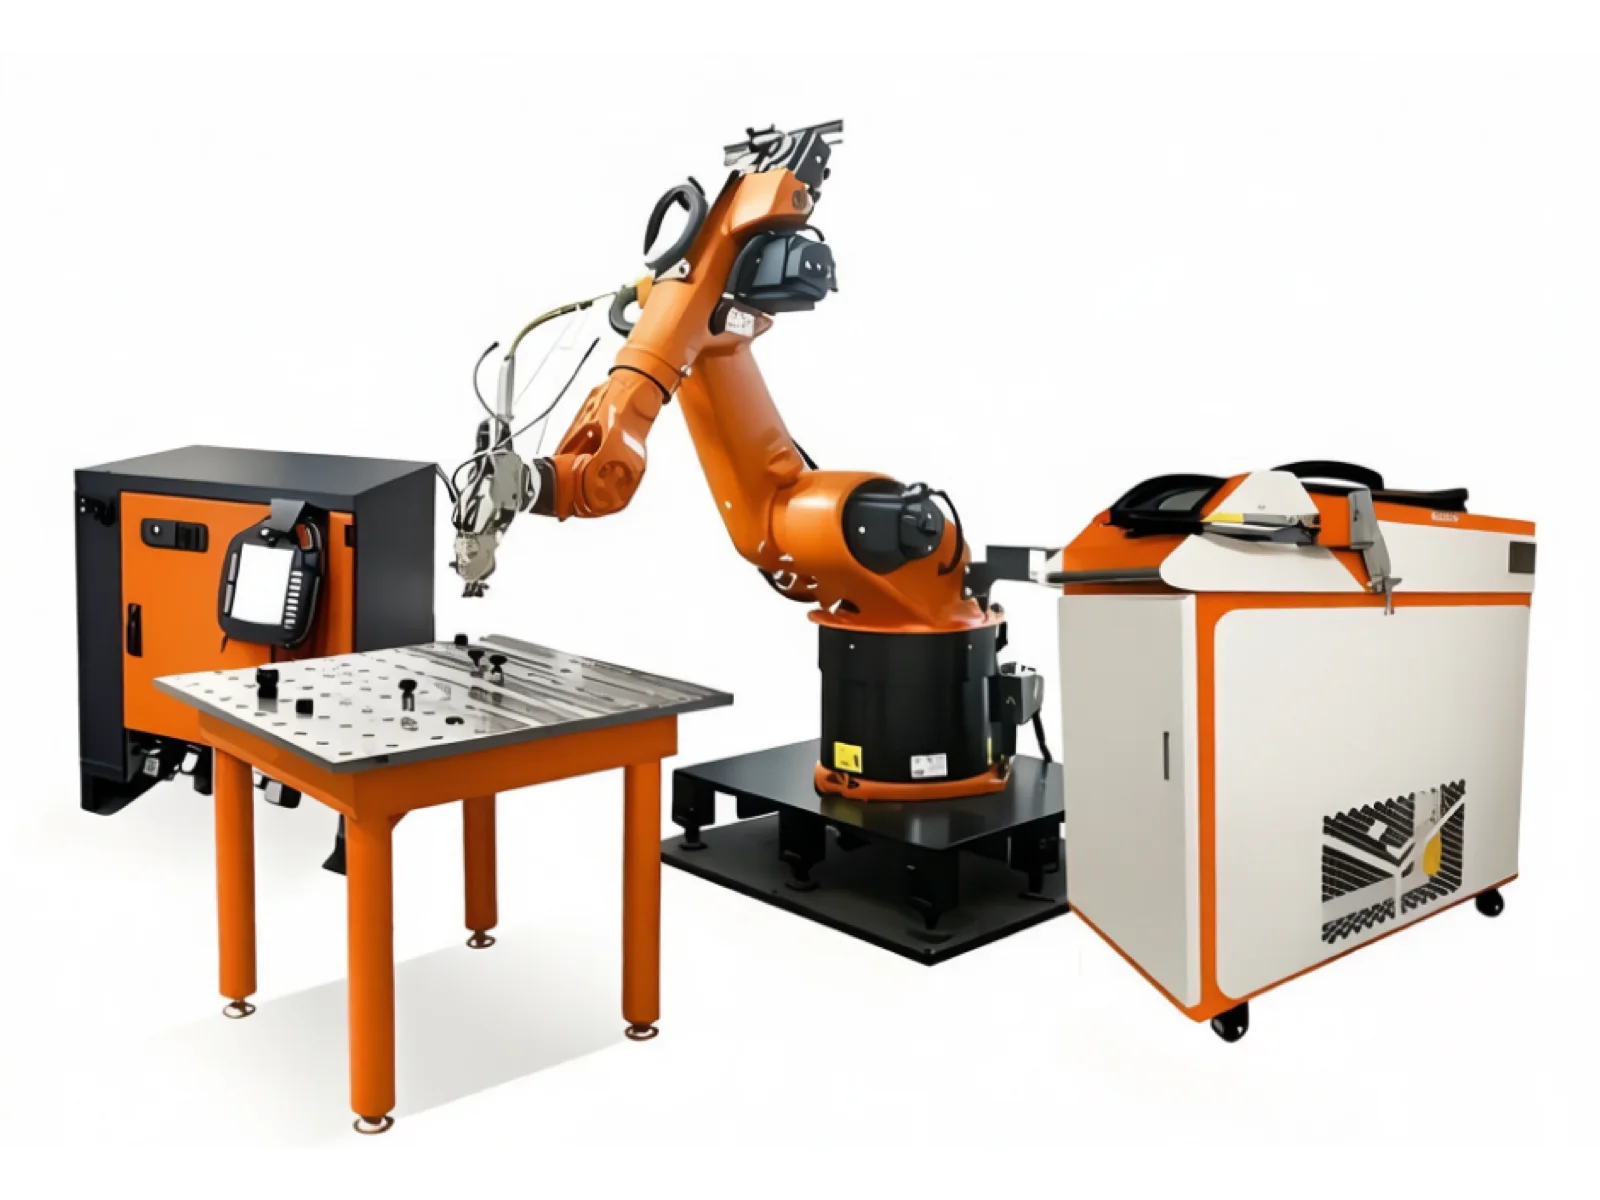
Двухпроцессная конфигурация
Установка для лазерной наплавки и закалки
Эта конфигурация TY-RF5018 поддерживает лазерную наплавку для ремонта нанесенного слоя и лазерную закалку для локальной поверхностной обработки. Определите, какие области требуют каждого процесса, затем настройте головку, шестиосевое перемещение и закрепление заготовки вокруг этих зон.
Гарантия на всю машину: 2 года · Окончательная цена и сроки поставки зависят от детали и материала, объема наплавки и закалки, мощности лазера, технологической головки, вылета робота, закрепления заготовки, ограждения, вытяжки и объема установки.
Характеристики
Данные конфигурации станка для наплавки и закалки TY-RF5018
Система TY-RF5018
- Серия
- TY-RF5018
- Режимы процесса
- Лазерная наплавка / лазерная закалка
- Структура робота
- Промышленный робот с 6 осями
- Заявленная мощность лазера
- 3,000 / 6,000 / 12,000 W
- Точность позиционирования
- ±0.05 mm / ±0.002 in
- Перечисленный вылет робота
- 1,800-2,100 mm / 70.87-82.68 in, опционально
Оптический и технологический пакет
- Тип лазера
- Волоконный лазер
- Длина волны лазера
- 1,080 ±5 нм
- Диаметр сердцевины волокна
- 600 мкм
- Перечисленная толщина наплавки
- 0.5-2 mm / 0.020-0.079 in
- Технологическая головка
- Выбрана для требований наплавки и закалки
- Управление
- ПЛК с обучением или автономным программированием
Коммуникации и объем проекта
- Электропитание
- 380 V ±5%, 50/60 Hz
- Охлаждение
- Водяное охлаждение
- Рабочая температура
- 0-50°C / 32-122°F
- Закрепление заготовки
- Сконфигурировано вокруг представленной детали
- Приемка процесса
- Окончательные значения подтверждены проверкой деталей и образцов
- Гарантия
- 2 года на весь станок
Используйте одну сконфигурированную ячейку для ремонта и локальной закалки
Два процесса в одной сконфигурированной ячейке
Комплект оборудования поддерживает лазерную наплавку для аддитивного ремонта и лазерную закалку для локального упрочнения поверхности, при этом процесс выбирается по зоне обработки.
Аддитивный ремонт наплавкой
Лазерная наплавка наносит выбранный материал на изношенные, корродированные или уменьшенные в размере участки и создает металлургическую связь с основным материалом.
Локализованная лазерная закалка
Лазер быстро нагревает выбранную поверхность выше точки фазового перехода, после чего происходит самоохлаждение за счет теплопроводности в компоненте без отдельной закалочной среды.
Шестиосевой доступ по траектории
Движение робота поддерживает запрограммированную обработку доступных граней, кромок и изогнутых областей, сохраняя при этом требуемую ориентацию головки.
Выбор технологической головки и оснастки
Технологическая головка, вылет робота, приспособление, рабочий стол или позиционер определяются в соответствии с геометрией детали и областями наплавки и закалки.
Проверка проекта на основе образцов
Чертежи деталей, материал, текущее состояние и целевой результат проверяются до того, как испытания установят окончательное технологическое окно и критерии приемки.
От разделения процесса до приемки образца
Каждая область поверхности назначается для наплавки или закалки до того, как будут определены лазерный пакет, доступ робота, закрепление заготовки и план приемки.
- 01
Чертеж детали и обзор зоны обработки
- 02
Проверка основного материала и состояния поверхности
- 03
Определены зоны наплавки и закалки
- 04
Согласованы целевой ремонтный слой или требование к закалке
- 05
Выбор мощности лазера и технологической головки
- 06
Проверка досягаемости робота и закрепления заготовки
- 07
Пробный процесс и приемка образцов
- 08
Подтверждение ограждений, инженерных коммуникаций и установки
Детали, требующие как восстановления, так и упрочнения поверхности
Осуществимость зависит от материала, текущего состояния, доступа к зоне обработки, подвода тепла, движения робота и закрепления заготовки. Одного названия детали недостаточно.
Другие конфигурации лазерной наплавки
TY-RF5018
Ознакомьтесь с более широкой серией TY-RF5018 и ее опциями робота, оснастки и технологического пакета.
Роботизированная лазерная наплавкаTY-RF5018
Специализированная конфигурация робота для программируемого ремонтного наплавки на внешних и сложных поверхностях.
Наплавка внутренних стенокTY-RF5018
Специализированная конфигурация для доступных внутренних поверхностей труб, цилиндров и втулок.
Сопутствующие отраслевые решения
Изучите применения и лазерные процессы, связанные с этим оборудованием.
Посмотреть все отраслевые решения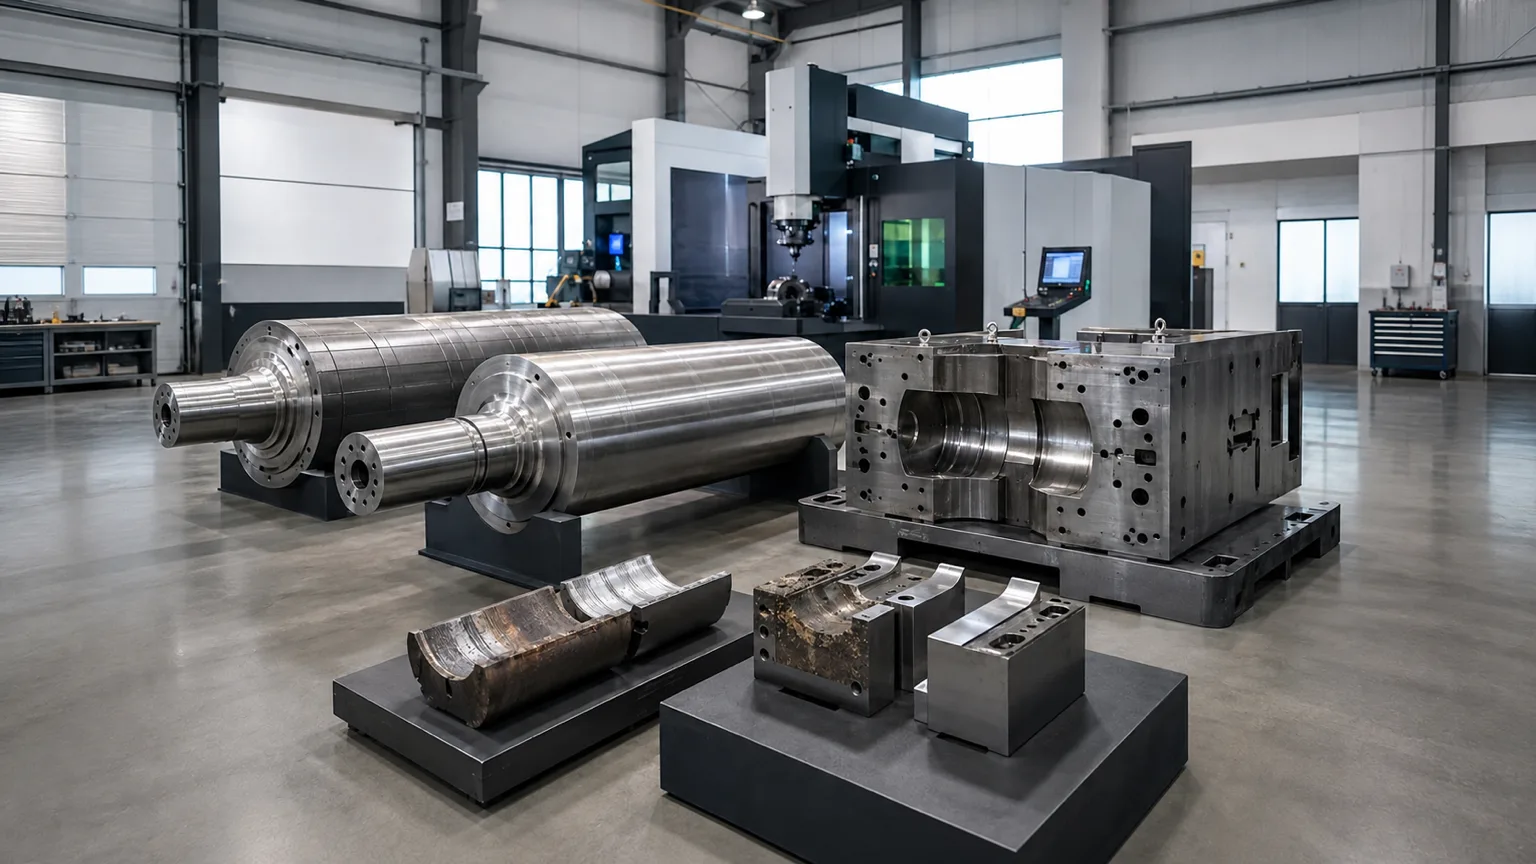
Разделение восстановления материала и поверхностной закалки
Отметьте цель для каждой зоны обработки
Наплавка добавляет материал в выбранную область ремонта; лазерная закалка обрабатывает существующую поверхность. Отметьте области, требующие восстановления размеров, отдельно от тех, которые требуют закалки, чтобы проект не подменял один результат другим.
Просмотрите материал и смену процесса
Предоставьте основной материал и текущее состояние для каждой области. Технологические головки, пути движения и любые работы по смене должны быть определены в предложении; конфигурация с двумя процессами не устанавливает одновременную обработку или автоматическую смену головки.
Согласуйте отдельные критерии приемки
Для наплавки укажите целевой слой и окончательные размеры ремонта. Для закалки укажите требуемую твердость и глубину обработки для рассмотрения. Указанная толщина наплавки не является спецификацией глубины закалки, и универсальный результат твердости не следует из выбранной мощности лазера.
Вопросы по выбору машины
В чем разница между наплавкой и закалкой?
Наплавка наносит материал для восстановления или упрочнения поверхности. Лазерная закалка обрабатывает существующую поверхность без добавления ремонтного слоя. Основной материал и предполагаемый результат определяют, какой процесс подходит для каждой зоны.
Может ли закалка восстановить изношенный размер?
Закалка не добавляет недостающий ремонтный материал. Если требуется восстановление размеров, определите объем наплавки и любые требования к финишной обработке отдельно от цели закалки.
Выполняет ли одна ячейка оба процесса одновременно?
Конфигурация поддерживает два типа процессов, но их последовательность и любые изменения головки должны быть согласованы для проекта. Одновременная обработка и автоматическая смена здесь не указаны.
Является ли указанный диапазон 0.5–2 mm глубиной закалки?
Нет. Это указанный диапазон наплавочного слоя. Глубина и твердость закалки требуют отдельного анализа материала и образцов в соответствии с запрошенными критериями приемки.
Что должно включать техническое задание на двухпроцессное предложение?
Предоставьте чертеж детали, основной материал, текущее состояние и четко обозначенные зоны наплавки и закалки. Укажите целевой слой, окончательные размеры, требования к твердости или глубине и ожидаемую производительность для рассмотрения.
Запросить предложение
Расскажите нам о детали. Мы расскажем вам о станке.
Цена зависит от детали и материала, текущего состояния, зон наплавки и закалки, целевого результата, мощности лазера, технологической головки, вылета робота, оснастки или позиционера, ограждения, вытяжки и объема установки.
- Телефон+86 153 6281 4831
- Электронная почтаsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831