



















Familia de máquinas01
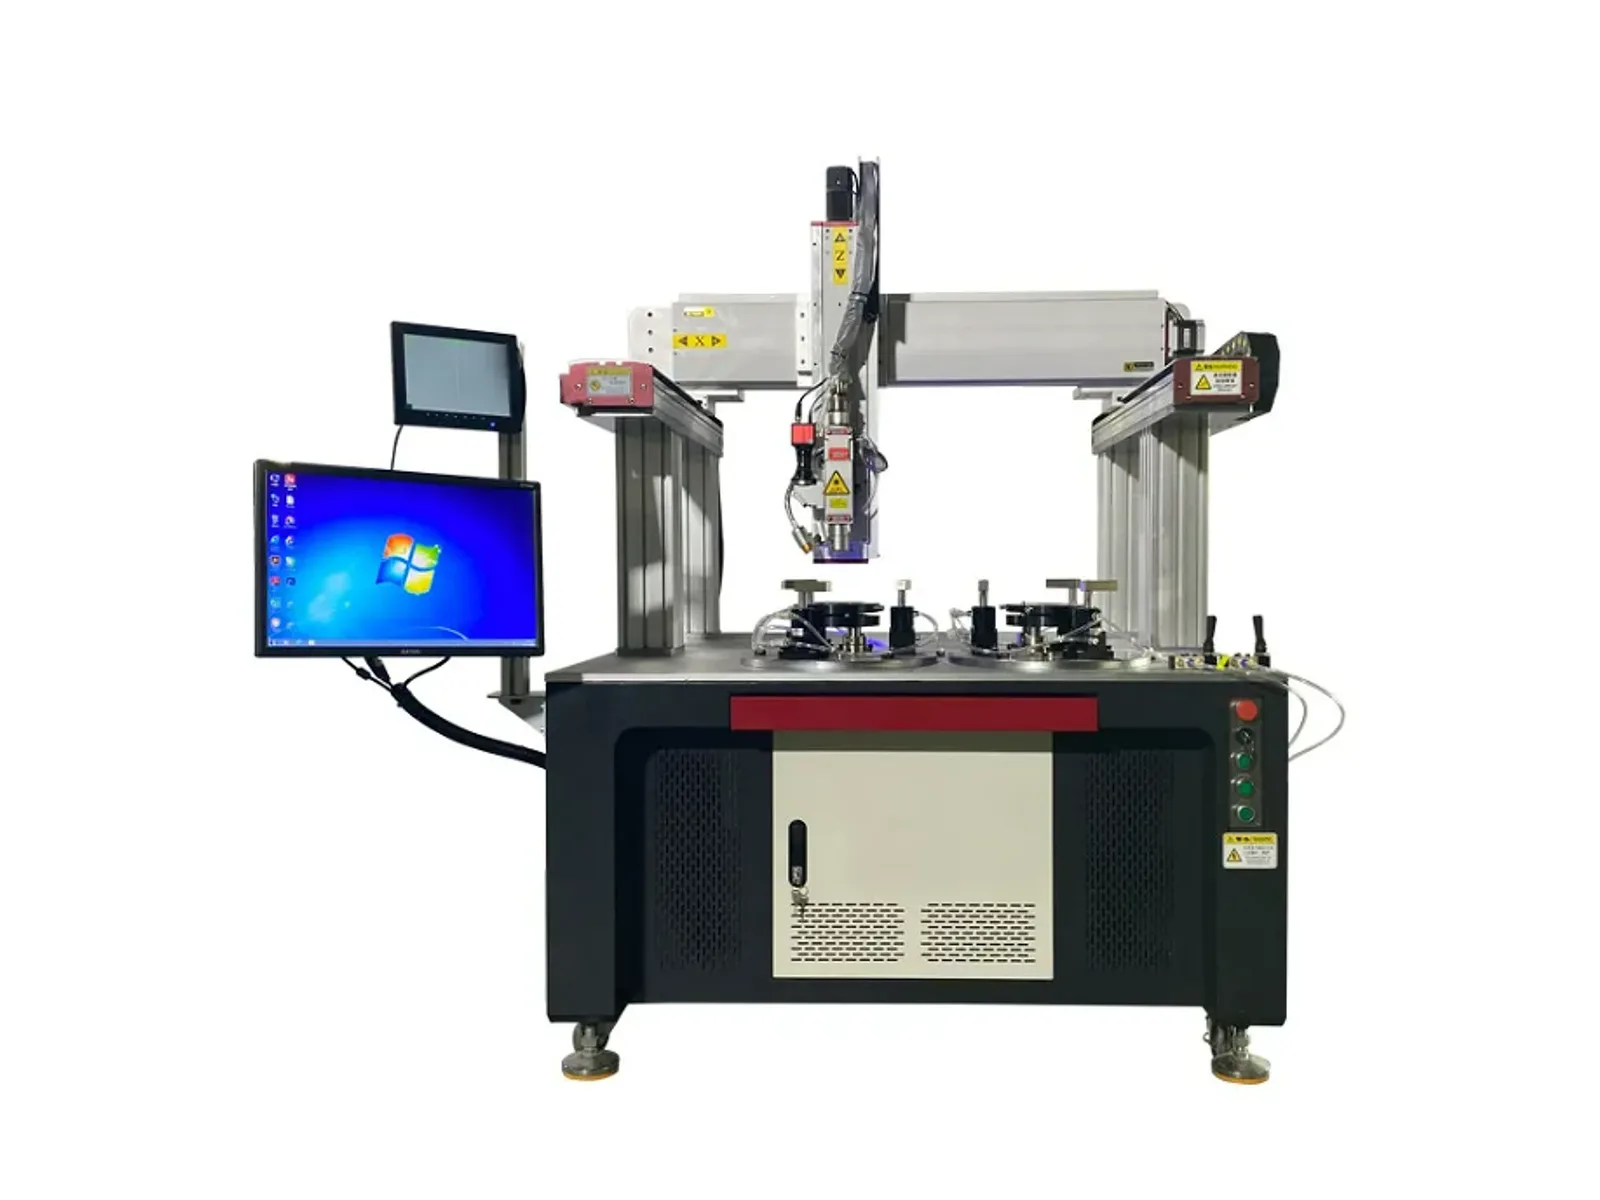
Máquina de soldadura láser automática de pórtico
Sistema de pórtico multieje servo con posicionamiento CCD, configuraciones de 1.5-6 kW y una carrera de trabajo personalizada para la pieza presentada.
Ver detalles →
 Máquinas de corte de mesa de intercambio cerradasTY-3015JB / TY-4020JB / TY-6025JB / TY-8025JB
 Máquinas de corte de plataforma únicaTY-3015DD / TY-4015DD / TY-4020DD / TY-6015DD / TY-6020DD / TY-6025DD / TY-8025DD / TY-10025DD / TY-12025DD
 Máquinas de corte de raíl de sueloTY-13035DDG / TY-19035DDG / TY-26035DDG
 Máquina de soldadura láser automática de pórticoSistema de pórtico multieje servo con posicionamiento CCD, configuraciones de 1.5-6 kW y una carrera de trabajo personalizada para la pieza presentada.
 Máquina de soldadura láser automática de cuatro ejesEnlace de cuatro ejes con posicionamiento asistido por CCD, configuraciones de 1-6 kW y posicionamiento repetido de ±0.02 mm para trayectorias de soldadura curvas y de formas especiales.
 Máquina de soldadura láser automática de cinco ejesEnlace servo de cinco ejes con posicionamiento CCD, configuraciones de 1-6 kW y posicionamiento repetido de ±0.02 mm para costuras tridimensionales curvas y de formas especiales.
Soldadura automática
Compare estaciones de soldadura de pórtico, de cuatro ejes, de cinco ejes y dedicadas para su pieza. Elija el movimiento, el utillaje y el flujo de trabajo de carga alrededor de la costura de soldadura.
Sistema de pórtico multieje servo con posicionamiento CCD, configuraciones de 1.5-6 kW y una carrera de trabajo personalizada para la pieza presentada.
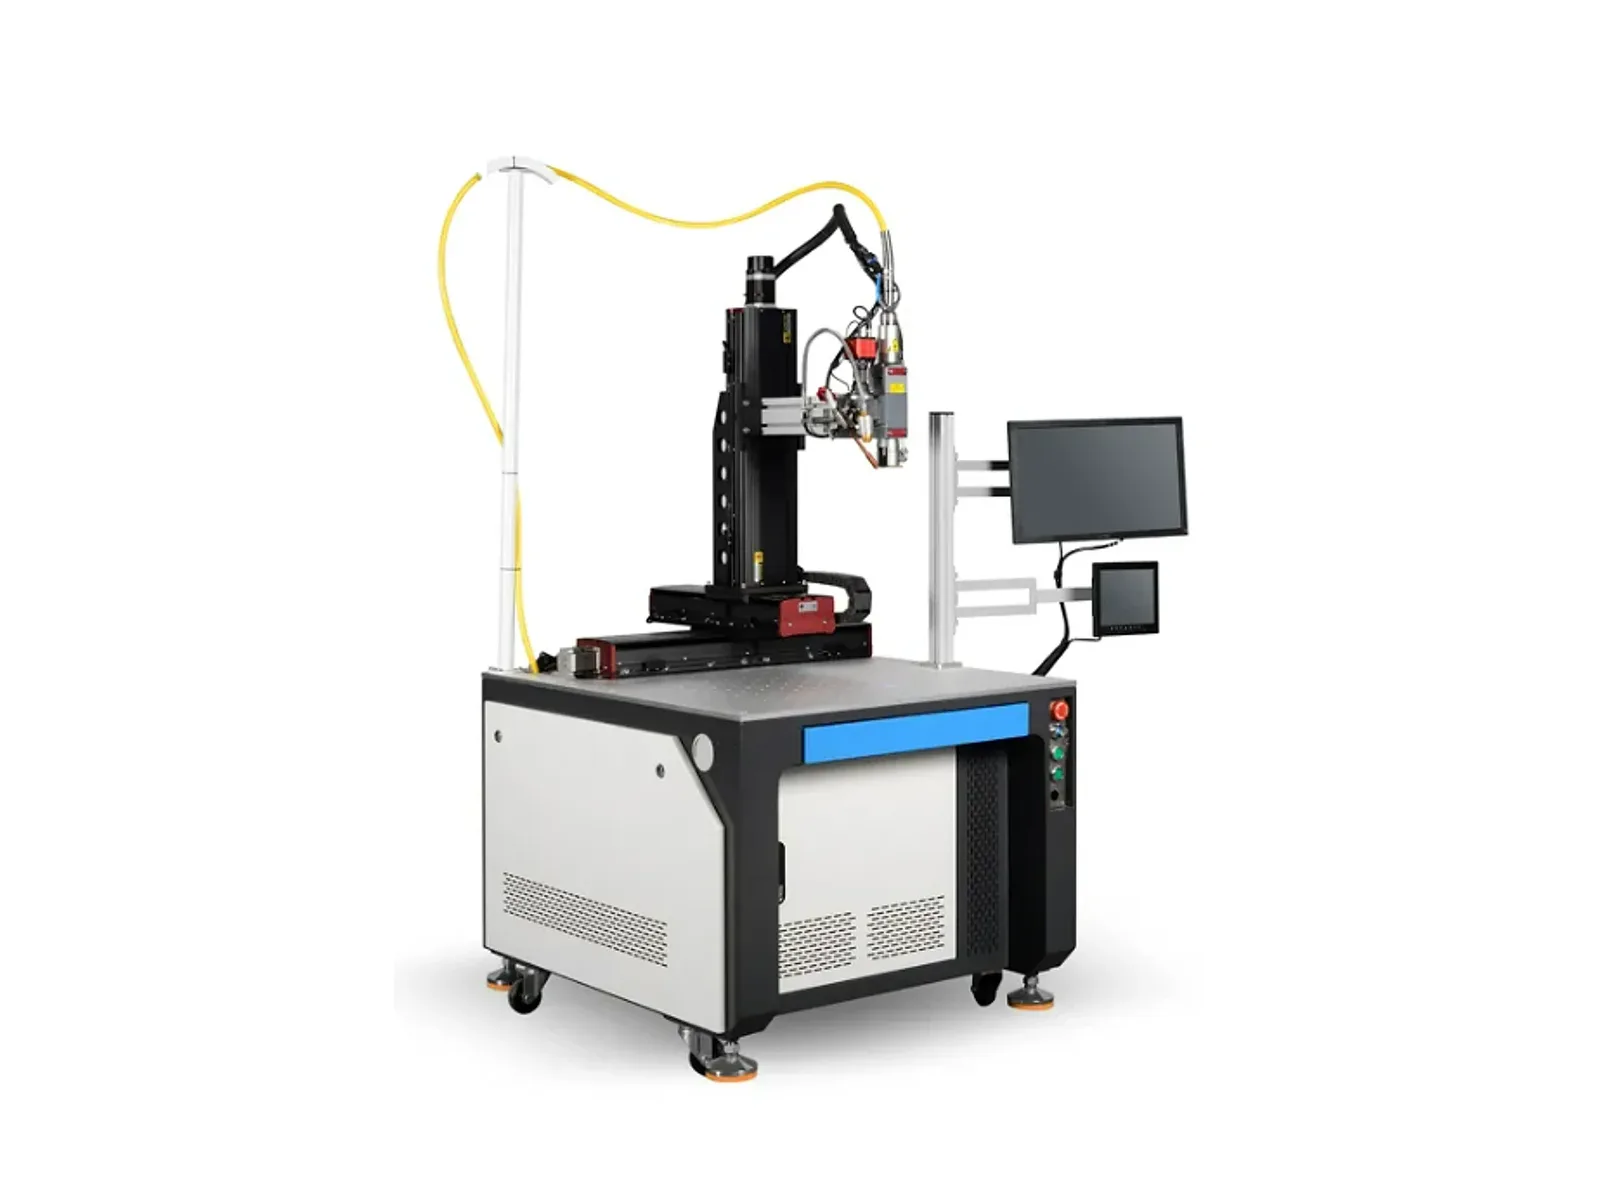
Enlace de cuatro ejes con posicionamiento asistido por CCD, configuraciones de 1-6 kW y posicionamiento repetido de ±0.02 mm para trayectorias de soldadura curvas y de formas especiales.
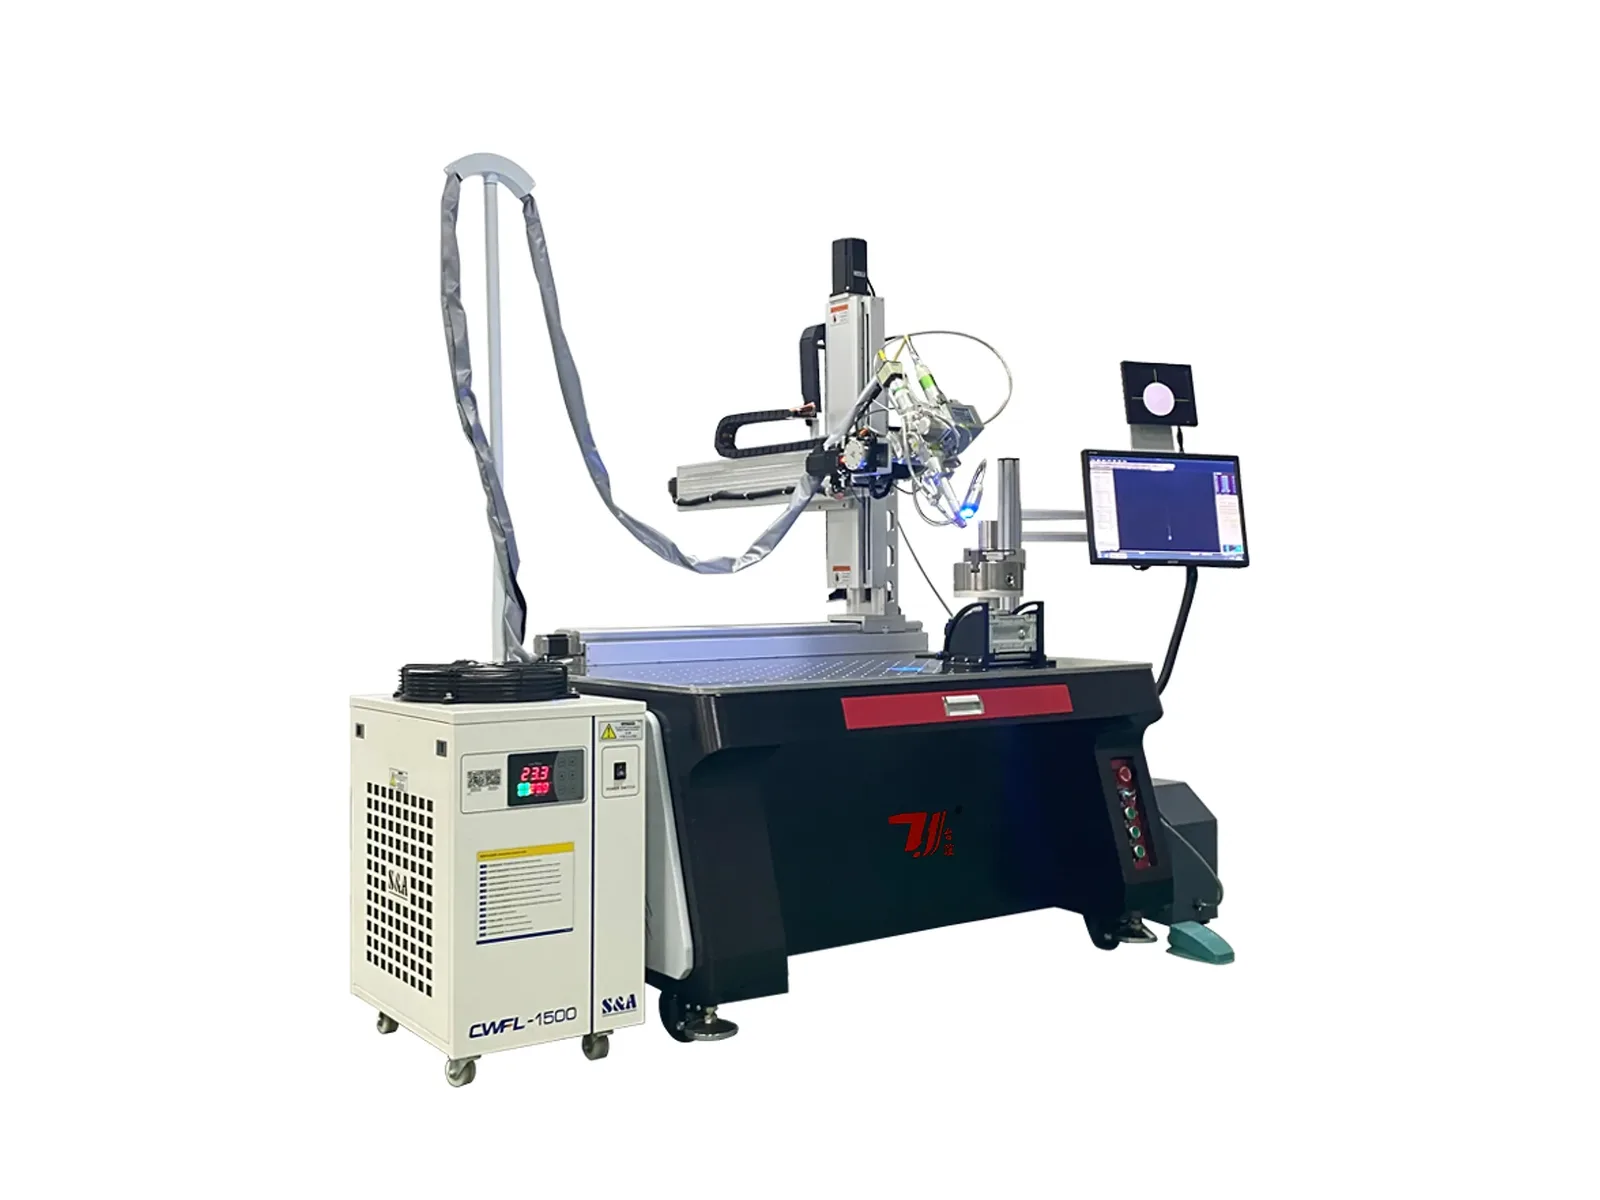
Enlace servo de cinco ejes con posicionamiento CCD, configuraciones de 1-6 kW y posicionamiento repetido de ±0.02 mm para costuras tridimensionales curvas y de formas especiales.
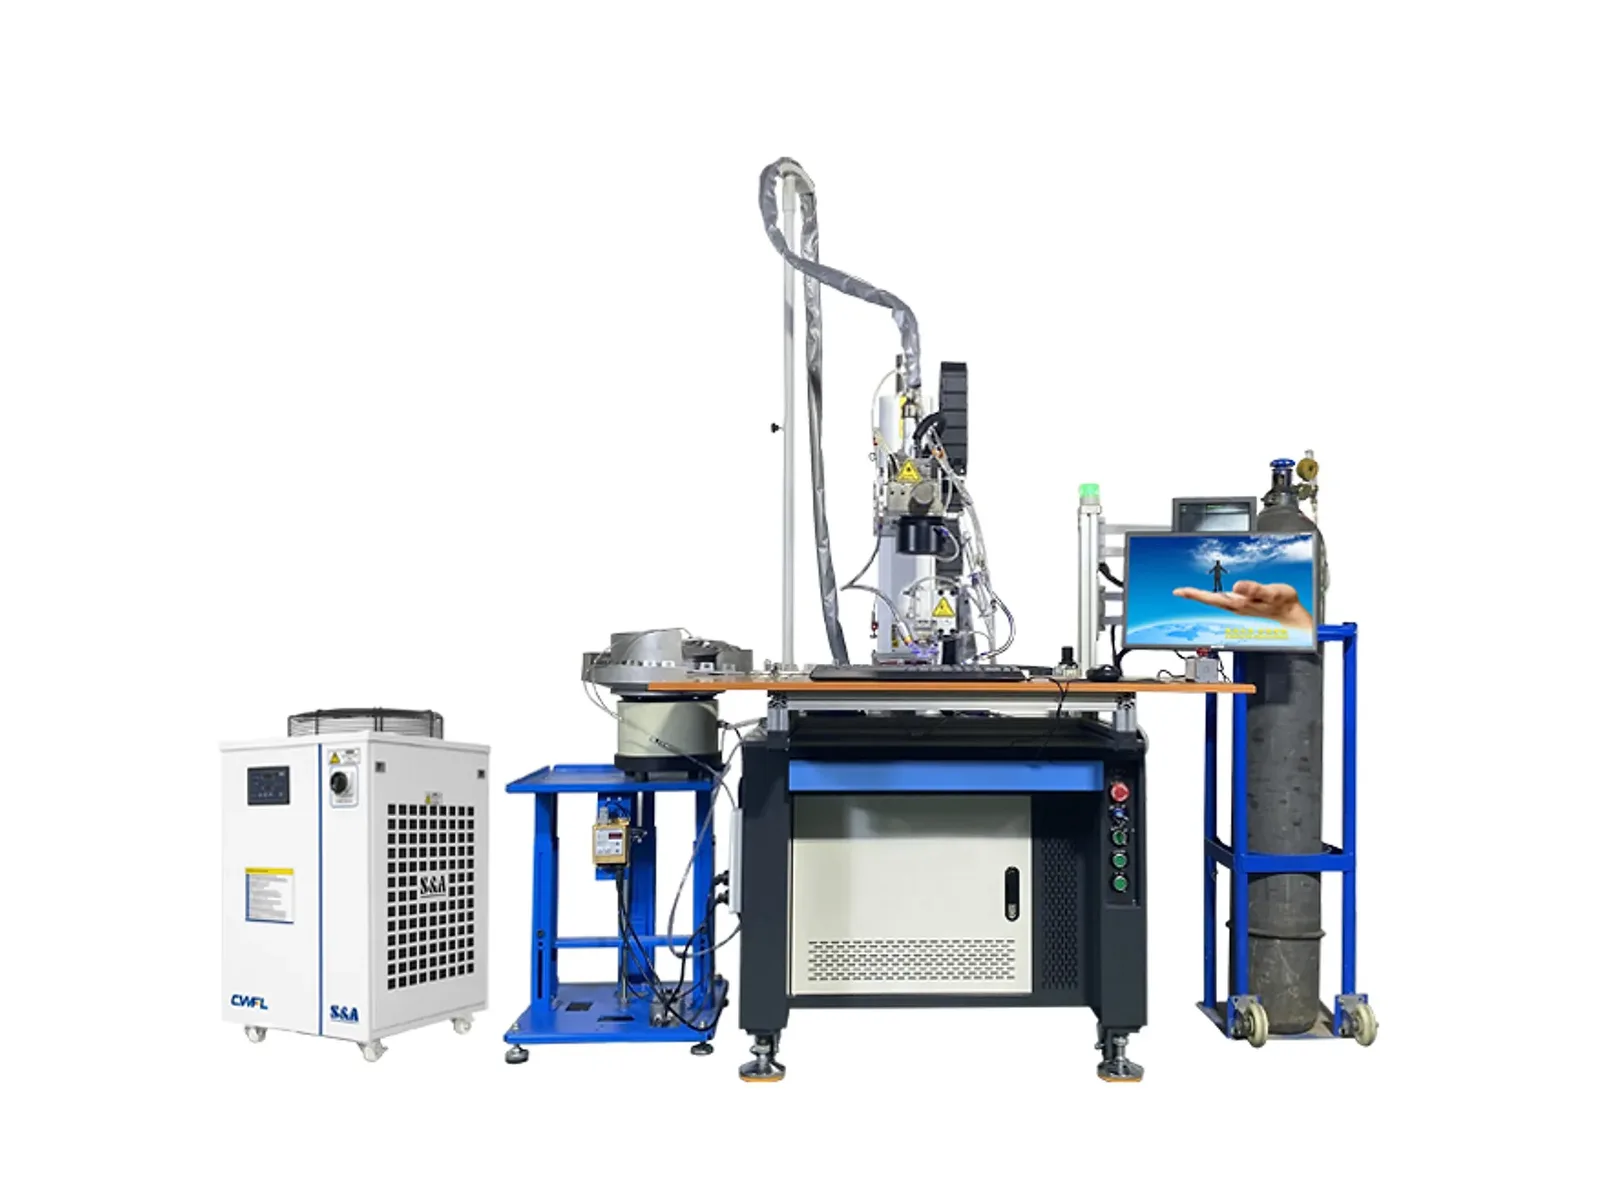
Sistema dedicado basado en utillaje con potencia de 1.5-6 kW, velocidad de soldadura de 8-80 mm/s y posicionamiento de ±0.02 mm para abrazaderas y accesorios de fregadero de acero inoxidable.
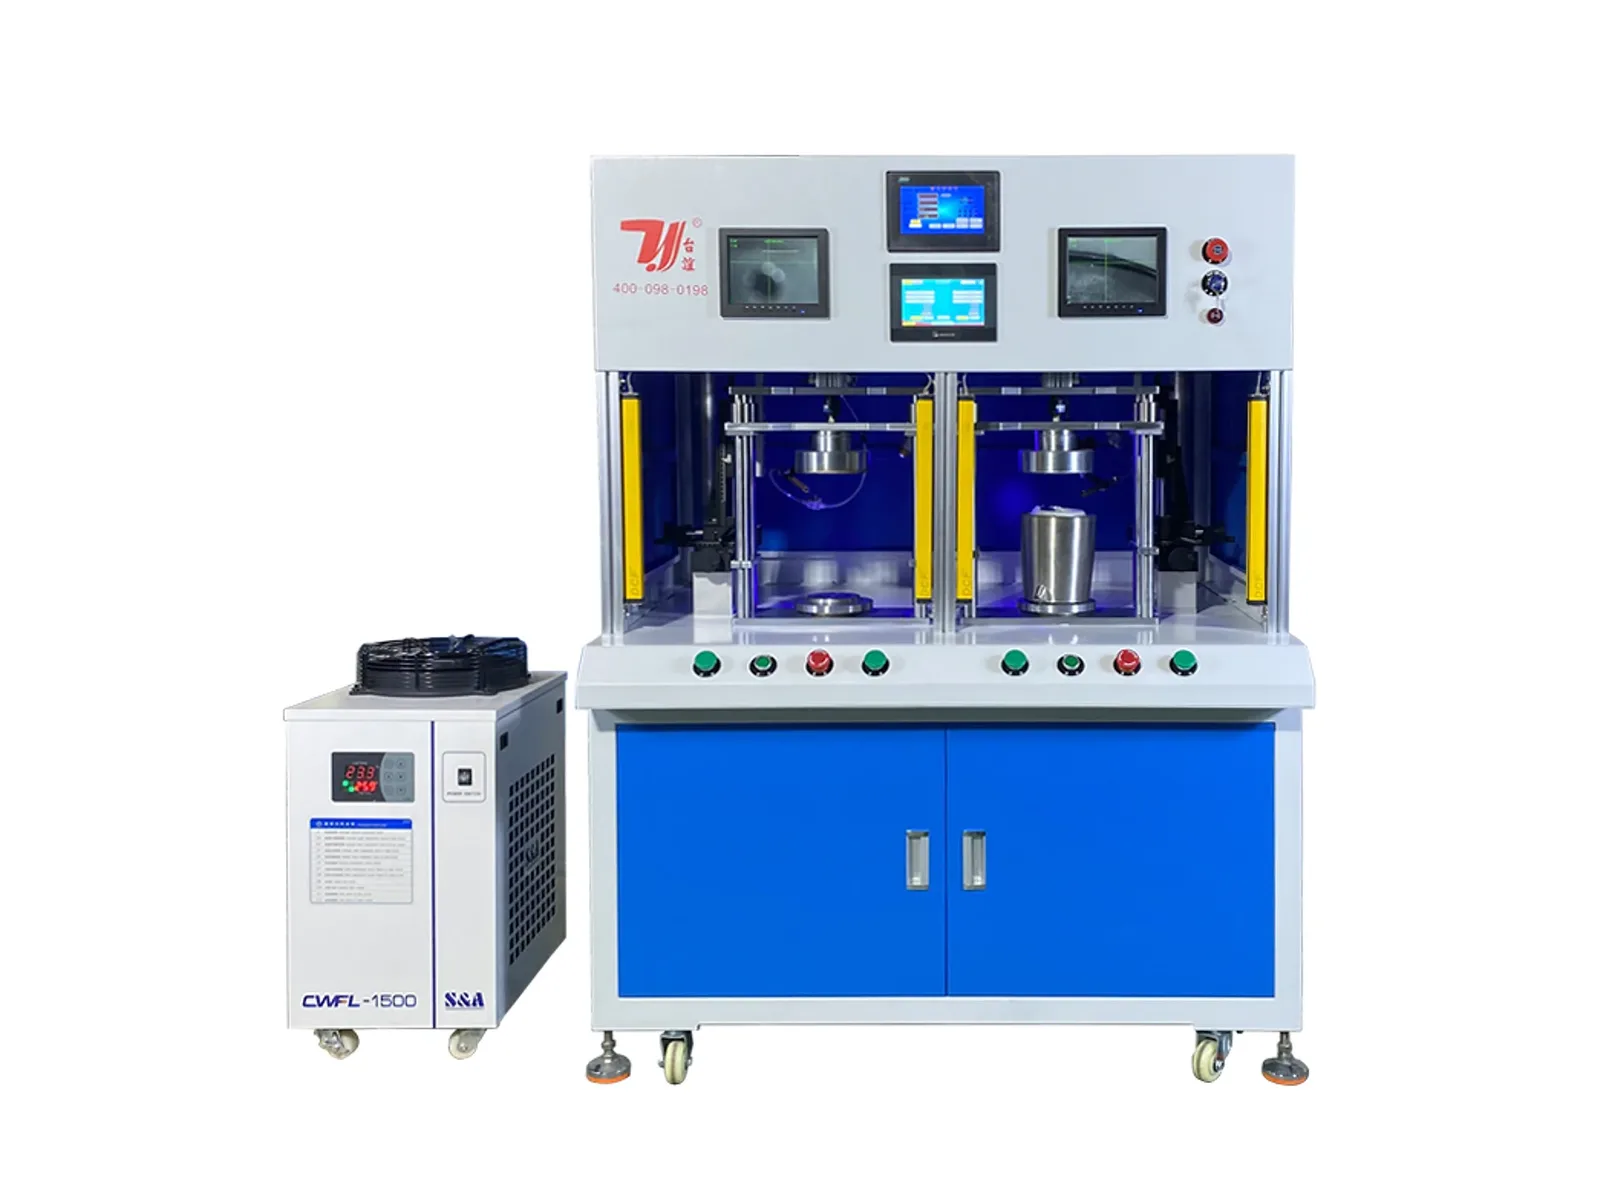
Sistema alterno de doble estación con potencia de 1.5-6 kW, velocidad de soldadura de 10-90 mm/s y posicionamiento de ±0.02 mm para fondos de hervidores y recipientes.
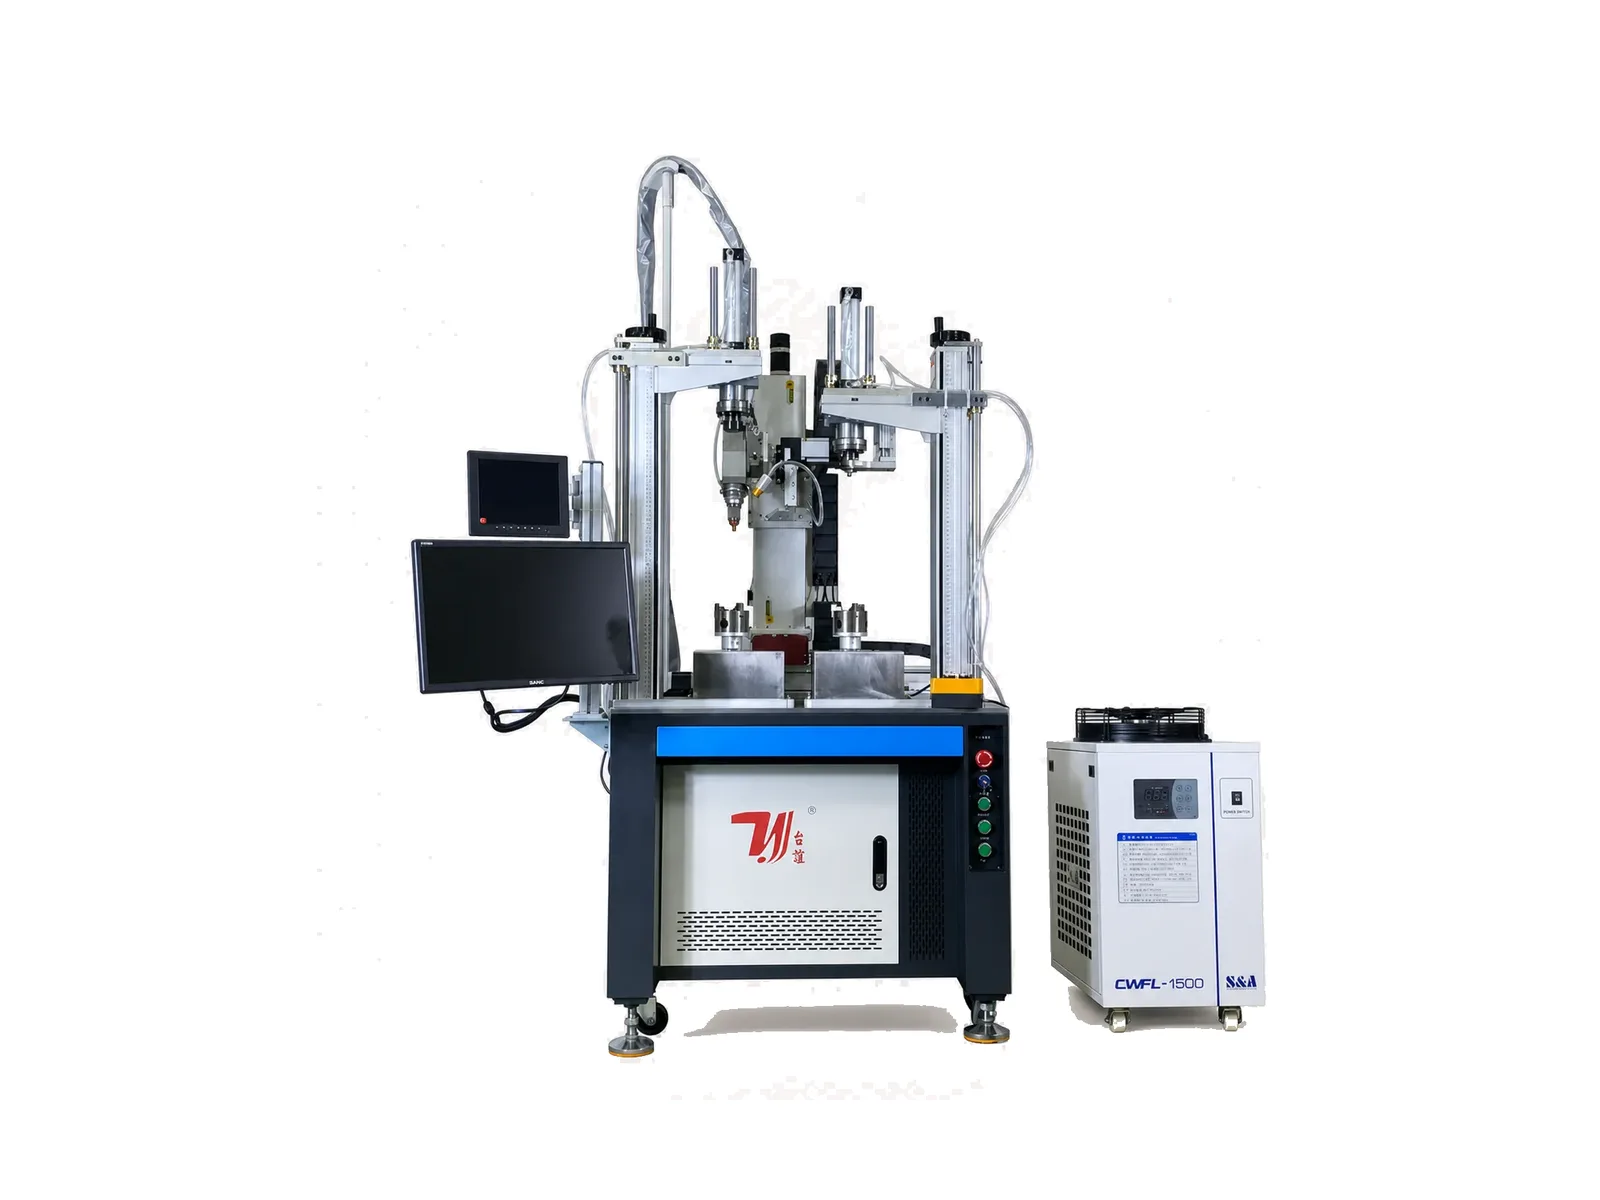
Sistema guiado por utillaje de doble estación con opciones de 1.5-6 kW, operación asistida por CCD y precisión de repetición de ±0.01 mm para cuerpos de grifos y uniones de tuberías que se cruzan.
Visualización del equipo con fondo limpio; el paquete de utillaje final es específico del proyecto.
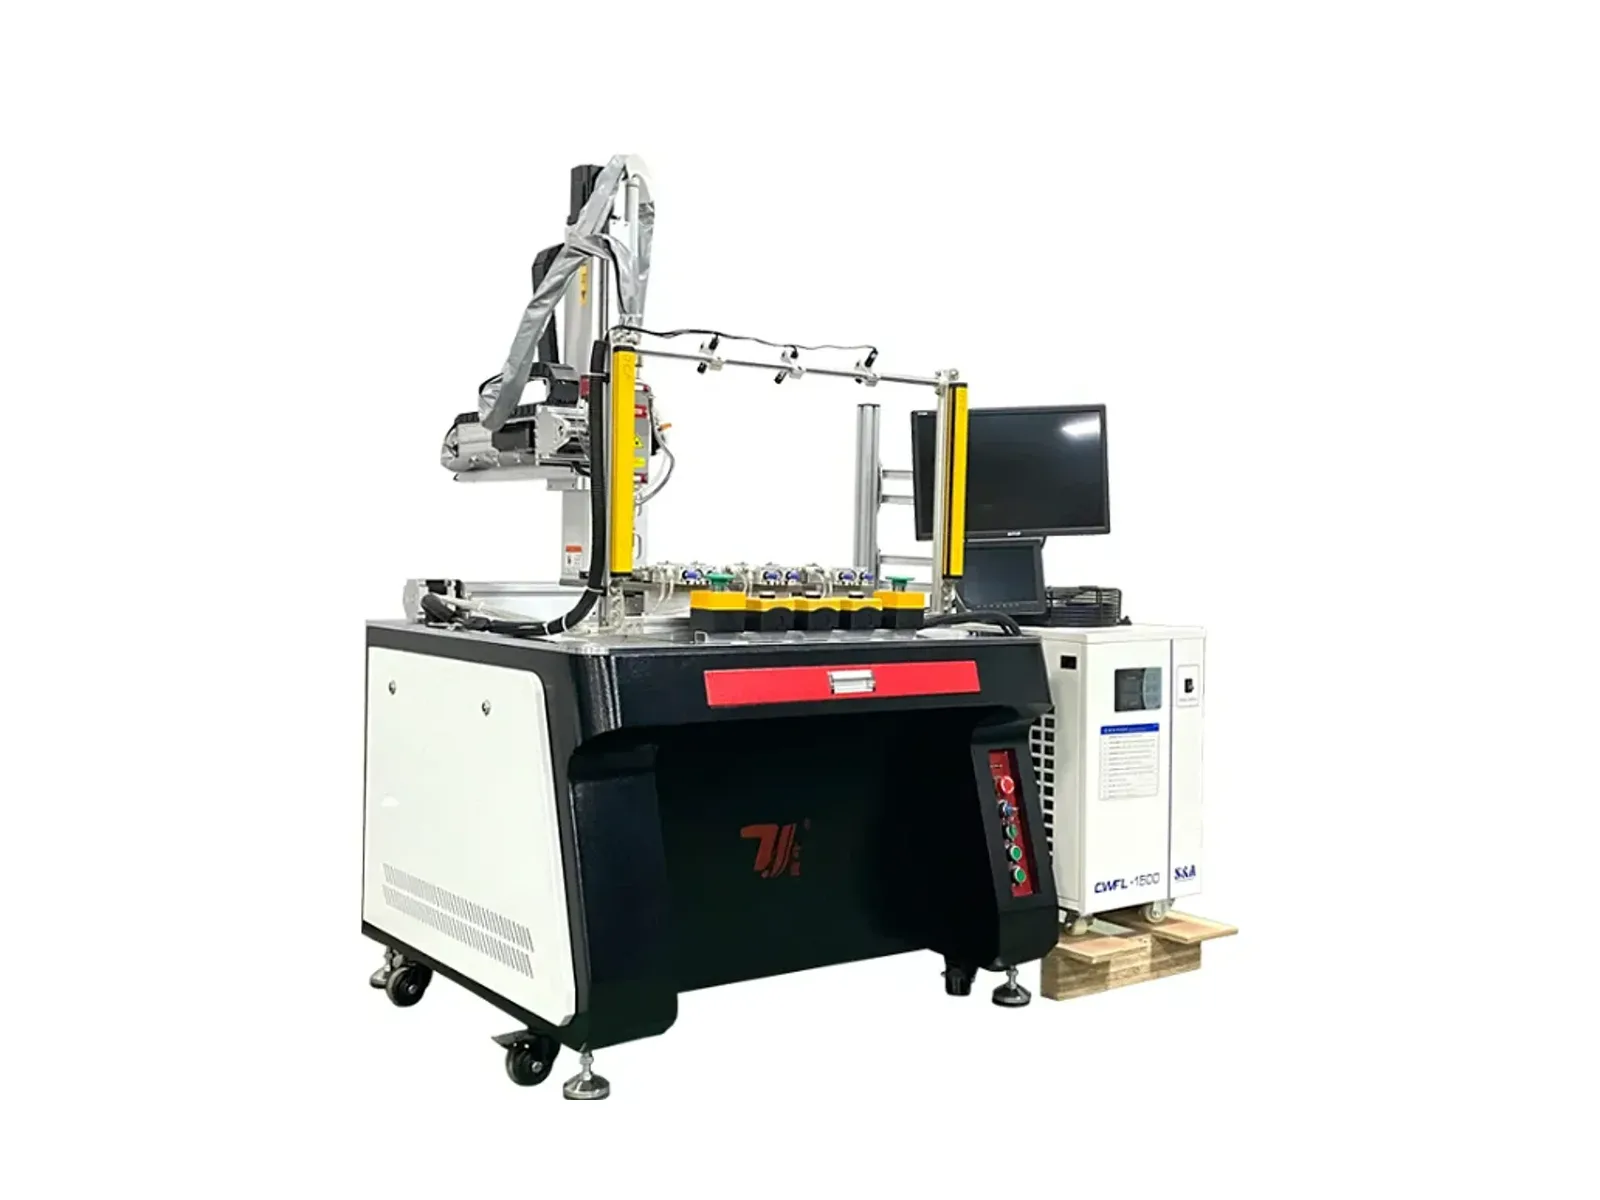
Sistema rotatorio de múltiples estaciones con opciones de 1.5-6 kW, velocidad listada de 8-90 mm/s y utillajes personalizados para uniones repetidas de boquillas de hervidor de acero inoxidable.
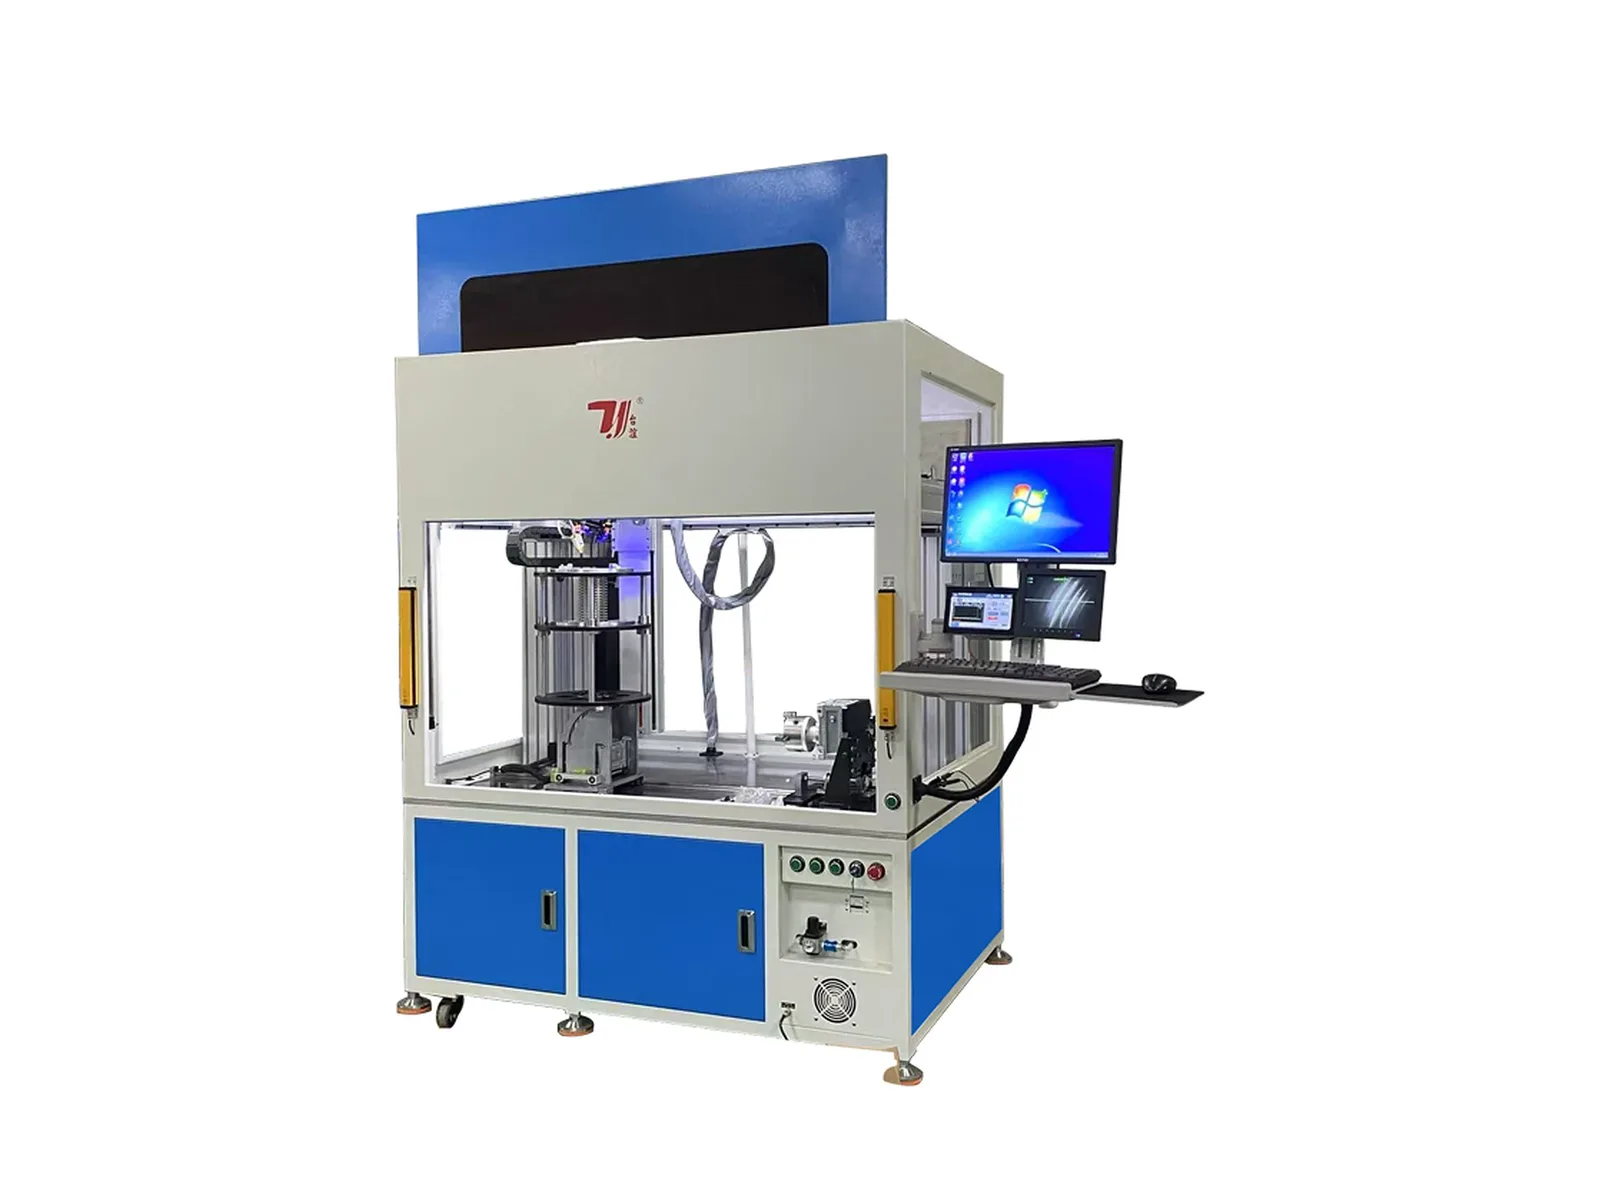
Sistema de soldadura con utillaje rotatorio con seguimiento CCD, potencia de 1-3 kW, velocidad de 5-80 mm/s y posicionamiento de ±0.02 mm para fuelles, mangueras metálicas y uniones de compensadores.
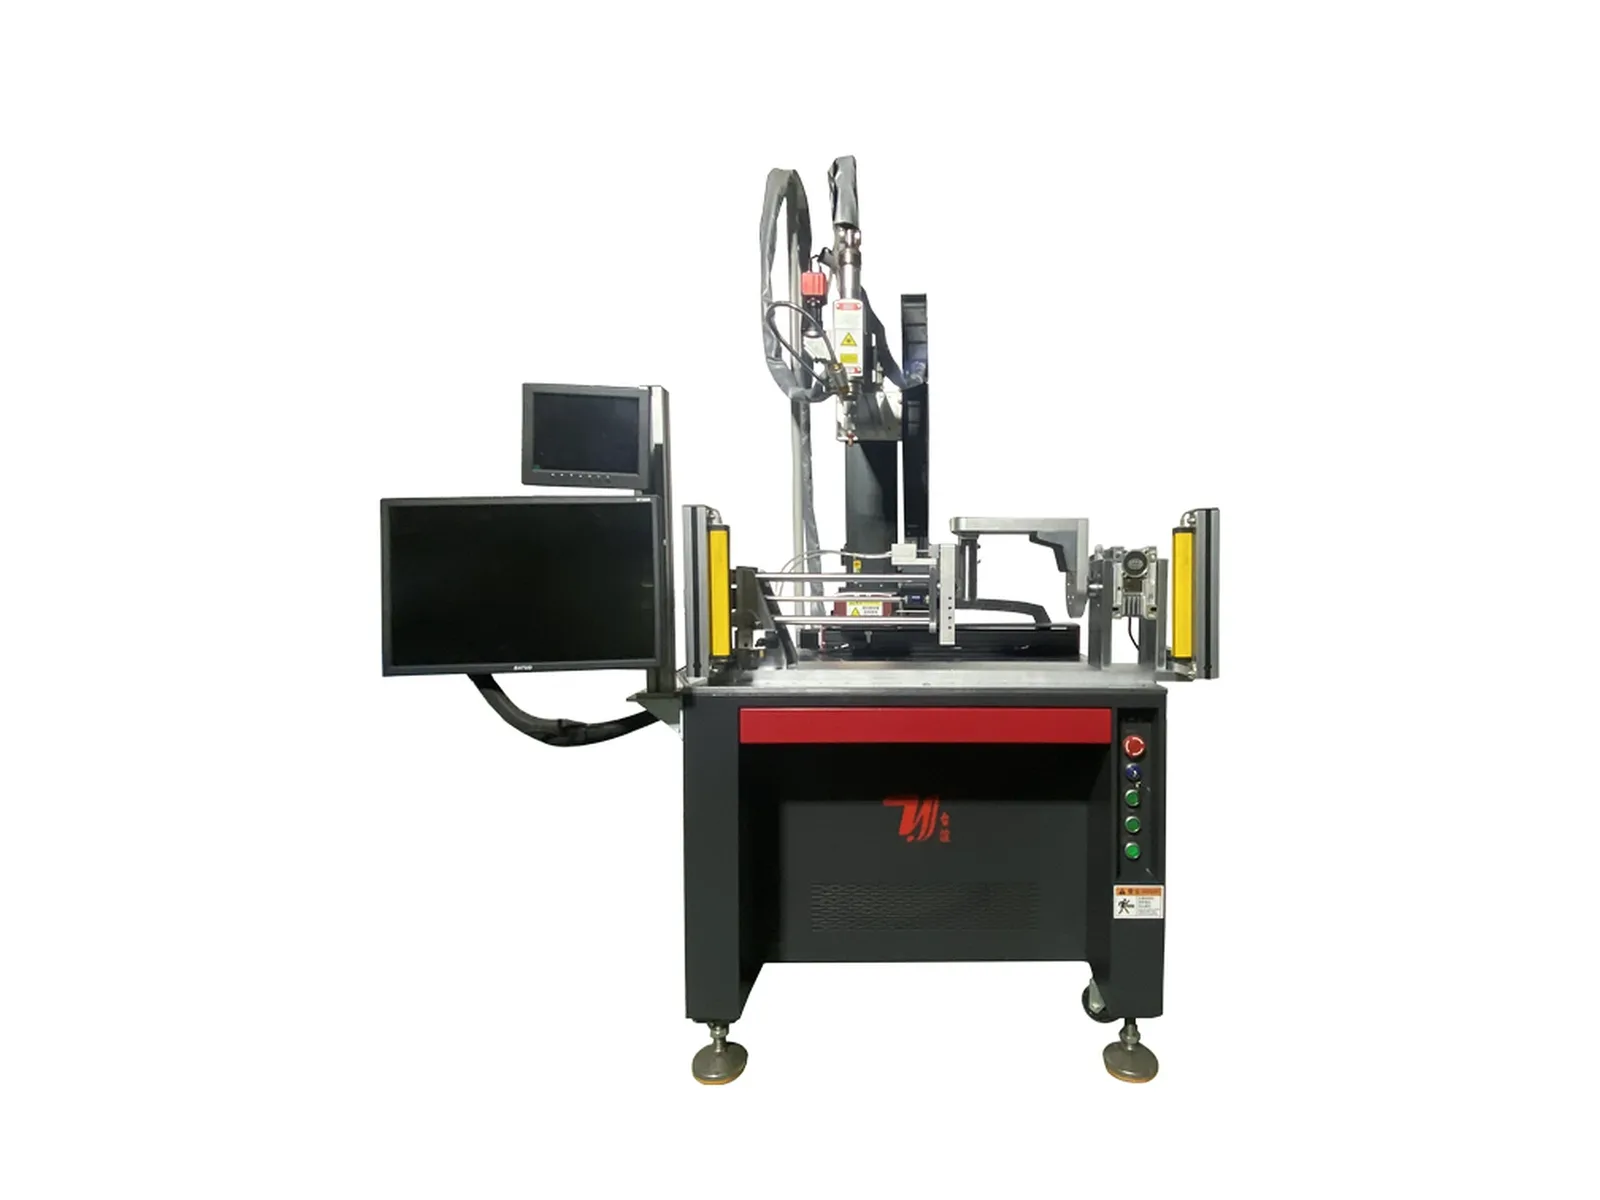
Sistema dedicado de utillaje rotatorio con soporte CCD, opciones listadas de 1.5-6 kW, velocidad de 8-90 mm/s y posicionamiento de ±0.02 mm para uniones de boquillas de hervidores y cafeteras.
Compare la trayectoria de soldadura, el acceso a la unión y cómo se sujetará la pieza antes de elegir una máquina de soldadura láser automática. Los sistemas de pórtico y multieje abordan diferentes requisitos de movimiento; las estaciones dedicadas organizan el proceso alrededor de una pieza en particular. Incluya la carga y descarga en la comparación, porque la soldadura automática no significa necesariamente la manipulación automática de piezas.
Revise el sistema de pórtico cuando la carrera de trabajo y el acceso a través de la pieza sean centrales para el proyecto. Envíe las dimensiones de la pieza y el dibujo de la costura para que el rango de movimiento y el utillaje puedan especificarse juntos.
Compare el sistema de cuatro ejes para las trayectorias de soldadura curvas y de formas especiales listadas. Verifique cómo el utillaje posiciona la unión y qué movimientos son necesarios; un recuento de ejes por sí solo no establece la compatibilidad con una pieza.
Revise la configuración de cinco ejes para costuras curvas tridimensionales y de formas especiales. Defina la orientación de la unión y los requisitos de acceso antes de seleccionar la disposición de movimiento y sujeción de la pieza.
El rango incluye sistemas de abrazadera para fregadero, fondo de hervidor, tubería en T, boquilla y fuelles. Por ejemplo, la máquina de doble estación para fondo de hervidor utiliza posiciones de trabajo alternas. Compare la secuencia de la estación con el componente real y la tarea de carga.
Si el proyecto requiere un cabezal de soldadura montado en robot, compare el rango de sistemas de robot separados. El diseño de la celda y los requisitos de utillaje deben evaluarse con el mismo dibujo de pieza y criterios de aceptación.
En este rango, la máquina controla el movimiento de soldadura a través de un pórtico, un mecanismo multieje o una disposición de utillaje dedicada. El equipo y las tareas del operador difieren según el modelo. Confirme cómo se cargan, sujetan, sueldan y retiran las piezas en lugar de asumir que el ciclo completo es desatendido.
Comience con la geometría de la costura y la orientación necesaria para alcanzar cada unión. Compare el movimiento y la disposición del utillaje con el dibujo. Los ejes adicionales pueden abordar un requisito de posicionamiento, pero por sí solos no garantizan una mejor soldadura o un ciclo más corto para cada pieza.
Considere una estación dedicada cuando la pieza coincida con una aplicación listada, como abrazaderas de fregadero, fondos de hervidor, boquillas, tuberías en T o fuelles. Revise las variaciones de las piezas, los requisitos de cambio de utillaje y la secuencia de carga antes de elegirla en lugar de una plataforma de movimiento general.
No. El material, el diseño de la unión, el ajuste y el resultado de soldadura requerido también importan. Los rangos de potencia listados en las páginas de detalles describen las configuraciones disponibles, no un espesor de soldadura garantizado para todos los materiales y uniones.
Envíe los dibujos de la pieza y la costura, el grado y el espesor del material, las dimensiones de la pieza, el requisito de producción y los criterios de aceptación de la soldadura. Describa los utillajes existentes y el método de carga previsto. Estas entradas definen la máquina, el utillaje y el alcance de la integración a presupuestar.
Solicitar presupuesto
Comparta su plano de pieza, material y requisitos de producción. La cotización identificará el equipo seleccionado, el utillaje, las opciones de manipulación y el alcance de la integración para su proyecto.