

























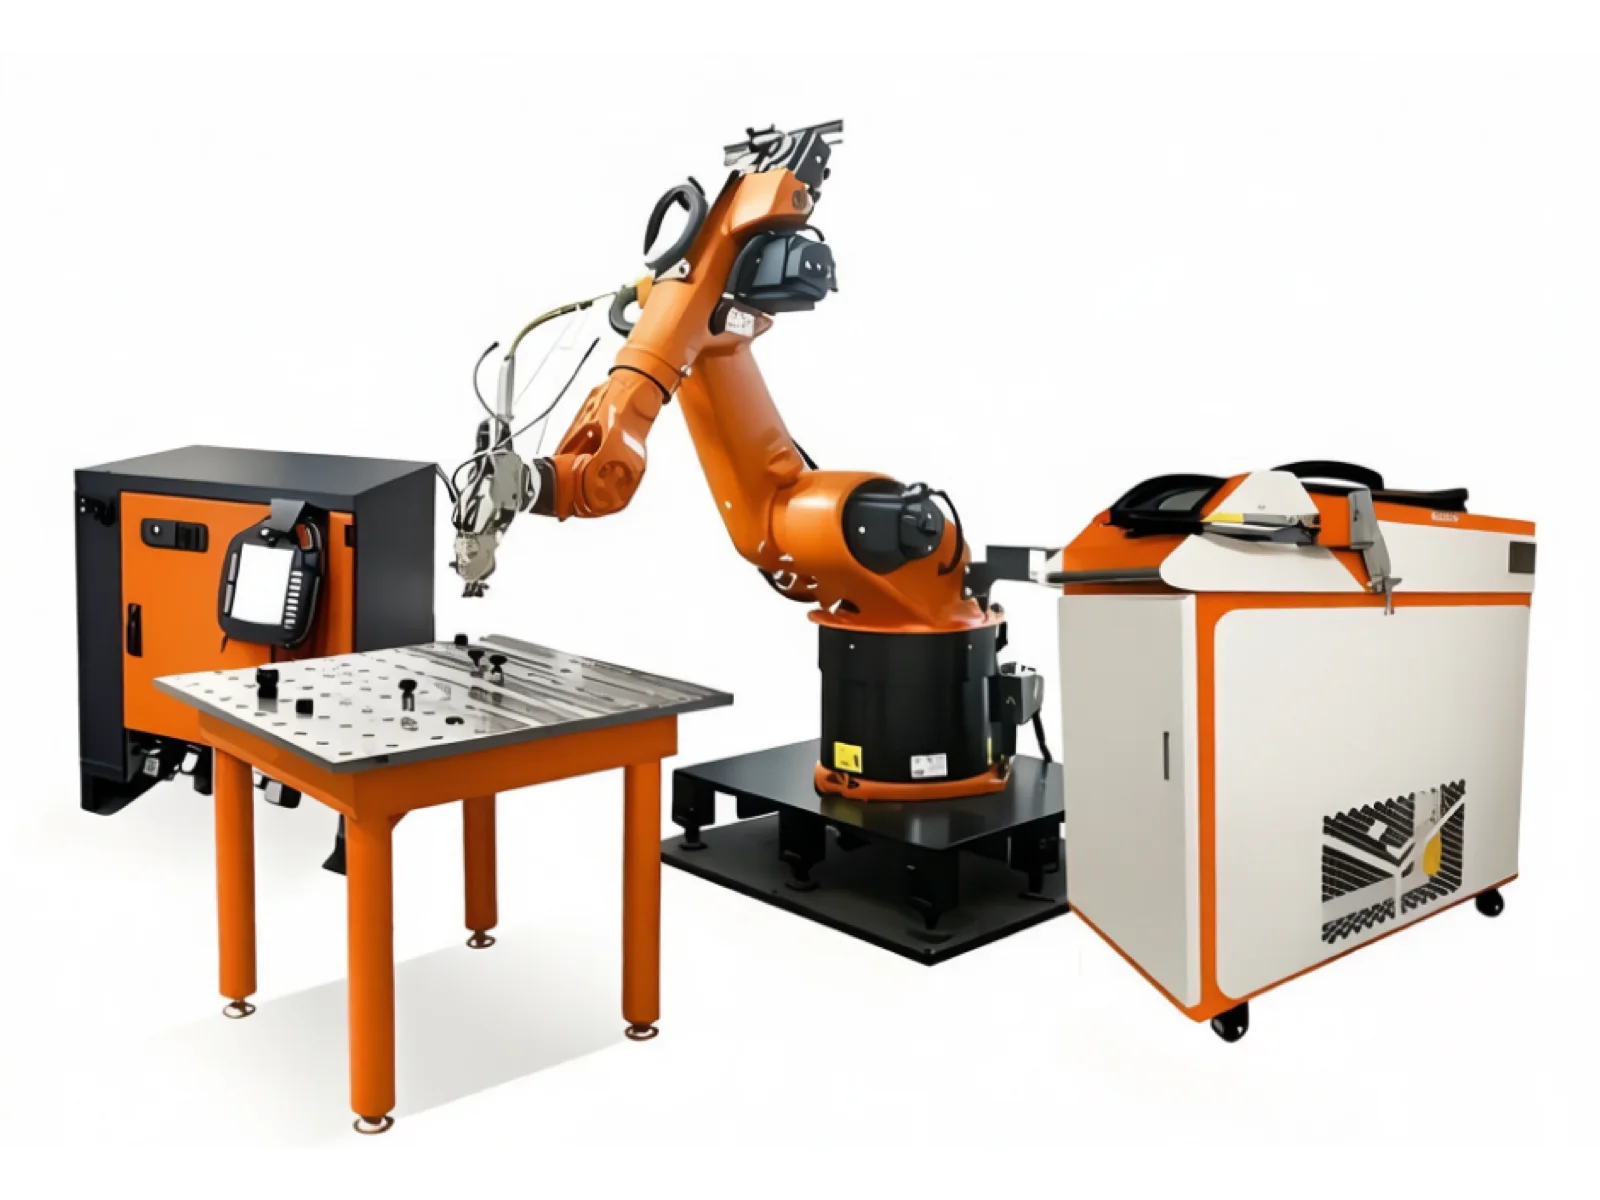
Dual-Prozess-Konfiguration
Laserauftragschweiß- und Härtemaschine
Diese TY-RF5018 Konfiguration unterstützt Laserauftragschweißen für die Reparatur von aufgetragenen Schichten und Laserhärten für die lokalisierte Oberflächenbehandlung. Definieren Sie, welche Bereiche welchen Prozess benötigen, und konfigurieren Sie dann den Kopf, die Sechs-Achsen-Bewegung und die Werkstückspannung um diese Zonen herum.
Garantie auf die gesamte Maschine: 2 Jahre · Der Endpreis und die Lieferzeit hängen vom Teil und Material, dem Umfang des Auftragschweißens und Härtens, der Laserleistung, dem Prozesskopf, der Roboterreichweite, der Werkstückspannung, der Schutzvorrichtung, der Absaugung und dem Installationsumfang ab.
Spezifikationen
TY-RF5018 Auftragschweiß- und Härtekonfigurationsdaten
TY-RF5018 System
- Serie
- TY-RF5018
- Prozessmodi
- Laserauftragsschweißen / Laserhärten
- Roboterstruktur
- 6-achsiger Industrieroboter
- Angegebene Laserleistung
- 3,000 / 6,000 / 12,000 W
- Positioniergenauigkeit
- ±0.05 mm / ±0.002 in
- Aufgeführte Roboterreichweite
- 1,800-2,100 mm / 70.87-82.68 in, optional
Optik- und Prozesspaket
- Lasertyp
- Faserlaser
- Laserwellenlänge
- 1,080 ±5 nm
- Faserkern-Durchmesser
- 600 μm
- Aufgeführte Schichtdicke
- 0.5-2 mm / 0.020-0.079 in
- Prozesskopf
- Ausgewählt für die Anforderungen an Auftragsschweißen und Härten
- Steuerung
- SPS mit Teach- oder Offline-Programmierung
Versorgung und Projektumfang
- Stromversorgung
- 380 V ±5%, 50/60 Hz
- Kühlung
- Wasserkühlung
- Betriebstemperatur
- 0-50°C / 32-122°F
- Werkstückspannung
- Konfiguriert um das eingereichte Teil
- Prozessabnahme
- Endgültige Werte bestätigt durch Teile- und Musterprüfung
- Garantie
- 2 Jahre für die gesamte Maschine
Eine konfigurierte Zelle für Reparatur und lokales Härten verwenden
Zwei Prozesse in einer konfigurierten Zelle
Das Ausrüstungspaket unterstützt Laserauftragsschweißen für additive Reparaturen und Laserhärten für die lokale Oberflächenverstärkung, wobei der Prozess je nach Behandlungszone ausgewählt wird.
Additives Auftragsschweißen zur Reparatur
Das Laserauftragsschweißen trägt das ausgewählte Material auf verschlissene, korrodierte oder unterdimensionierte Bereiche auf und erzeugt eine metallurgische Verbindung mit dem Grundmaterial.
Lokales Laserhärten
Der Laser erwärmt die ausgewählte Oberfläche schnell über ihren Phasenübergangspunkt, gefolgt von einer Selbstkühlung durch Wärmeleitung im Bauteil ohne separates Abschreckmedium.
Sechsachsiger Bahnzustand
Die Roboterbewegung unterstützt die programmierte Behandlung um zugängliche Flächen, Kanten und gekrümmte Bereiche, während die erforderliche Kopfausrichtung beibehalten wird.
Auswahl von Prozesskopf und Werkstückspannung
Der Prozesskopf, die Roboterreichweite, die Vorrichtung, der Arbeitstisch oder der Positionierer werden anhand der Teilegeometrie und der Auftragsschweiß- und Härtebereiche definiert.
Musterbasierte Projektprüfung
Teilezeichnungen, Material, aktueller Zustand und Zielergebnis werden überprüft, bevor Versuche das endgültige Prozessfenster und die Akzeptanzkriterien festlegen.
Von der Prozessaufteilung bis zur Musterannahme
Jeder Oberflächenbereich wird dem Auftragschweißen oder Härten zugeordnet, bevor das Laserpaket, der Roboterzugang, die Werkstückspannung und der Abnahmeplan festgelegt werden.
- 01
Teilezeichnung und Überprüfung der Behandlungszone
- 02
Grundmaterial- und Oberflächenzustandsprüfung
- 03
Auftragsschweiß- und Härtebereiche definiert
- 04
Zielreparaturschicht oder Härteanforderung vereinbart
- 05
Auswahl von Laserleistung und Prozesskopf
- 06
Überprüfung der Roboterreichweite und Werkstückspannung
- 07
Prozessversuch und Musterabnahme
- 08
Bestätigung von Schutz, Versorgung und Installation
Teile, die sowohl Restaurierung als auch Oberflächenverstärkung benötigen
Die Machbarkeit hängt von Material, aktuellem Zustand, Zugang zur Behandlungszone, Wärmeeintrag, Roboterbewegung und Werkstückspannung ab. Der Teilename allein ist nicht ausreichend.
Andere Laserauftragschweißkonfigurationen
TY-RF5018
Überprüfen Sie die breitere TY-RF5018-Serie und ihre Optionen für Roboter, Werkstückspannung und Prozesspakete.
Roboter-LaserauftragschweißenTY-RF5018
Eine spezielle Roboterkonfiguration für die programmierte Auftragschweißreparatur an externen und komplexen Oberflächen.
Innenwand-AuftragschweißenTY-RF5018
Eine spezielle Konfiguration für zugängliche Innenflächen von Rohren, Zylindern und Hülsen.
Verwandte Branchenlösungen
Entdecken Sie die Anwendungen und Laserprozesse, die mit dieser Ausrüstung verbunden sind.
Alle Branchenlösungen anzeigen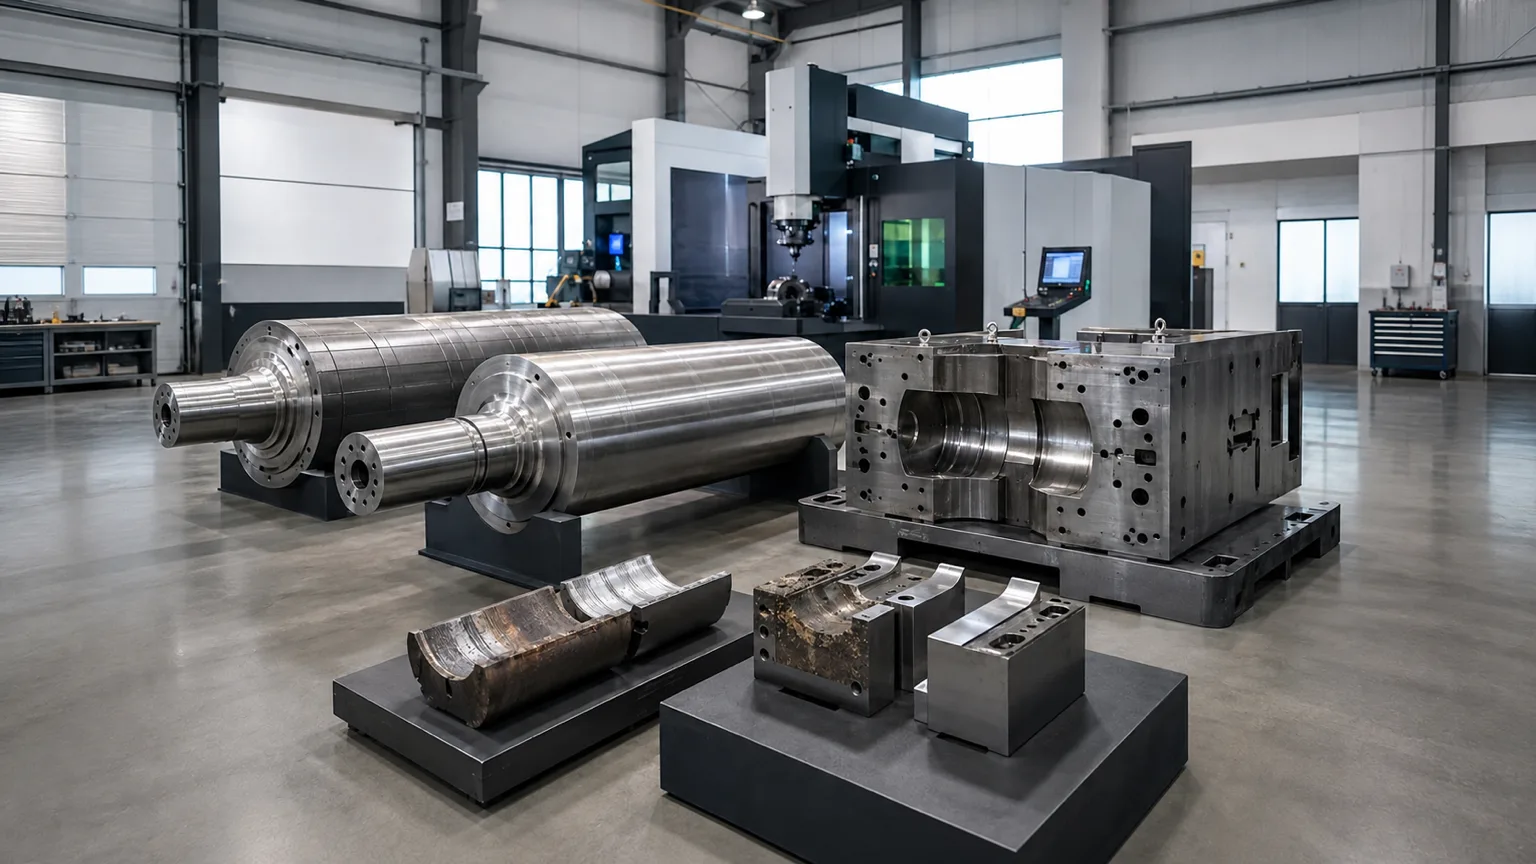
Materialwiederherstellung von Oberflächenhärtung trennen
Ziel für jede Behandlungszone markieren
Auftragsschweißen fügt Material zu einem ausgewählten Reparaturgebiet hinzu; Laserhärten behandelt die vorhandene Oberfläche. Kennzeichnen Sie die Bereiche, die eine dimensionale Wiederherstellung benötigen, getrennt von denen mit einer Härteanforderung, damit das Projekt nicht ein Ergebnis durch das andere ersetzt.
Material- und Prozesswechsel überprüfen
Liefern Sie das Grundmaterial und den aktuellen Zustand für jeden Bereich. Die Prozessköpfe, Bewegungspfade und alle Wechselarbeiten müssen im Angebot definiert werden; eine Dual-Prozess-Konfiguration stellt keine gleichzeitige Bearbeitung oder automatischen Kopfwechsel dar.
Separate Abnahmekriterien vereinbaren
Für das Auftragsschweißen spezifizieren Sie die Zielschicht und die endgültigen Reparaturabmessungen. Für das Härten geben Sie die erforderliche Härte und Behandlungstiefe zur Überprüfung an. Die angegebene Auftragsschweißdicke ist keine Spezifikation für die Härtetiefe, und aus der gewählten Laserleistung ergibt sich kein universelles Härteergebnis.
Fragen zur Maschinenauswahl
Was ist der Unterschied zwischen Auftragschweißen und Härten?
Beim Auftragschweißen wird Material zur Wiederherstellung oder Oberflächenverstärkung aufgetragen. Laserhärten behandelt die vorhandene Oberfläche, ohne eine Reparaturschicht hinzuzufügen. Das Grundmaterial und das beabsichtigte Ergebnis bestimmen, welches Verfahren für jede Zone geeignet ist.
Kann Härten eine verschlissene Dimension wiederherstellen?
Härten fügt das fehlende Reparaturmaterial nicht hinzu. Wenn eine dimensionale Wiederherstellung erforderlich ist, definieren Sie den Umfang des Auftragschweißens und alle Nachbearbeitungsanforderungen getrennt vom Härteobjektiv.
Führt eine Zelle beide Prozesse gleichzeitig aus?
Die Konfiguration unterstützt zwei Prozesstypen, aber deren Reihenfolge und eventuelle Kopfwechsel müssen für das Projekt vereinbart werden. Gleichzeitige Verarbeitung und automatische Umschaltung sind hier nicht spezifiziert.
Ist der angegebene Bereich von 0.5–2 mm eine Härtetiefe?
Nein. Das ist der angegebene Bereich der Auftragschweißschicht. Härtetiefe und Härte erfordern eine separate Material- und Musterprüfung anhand der angeforderten Abnahmekriterien.
Was sollte ein Angebot für einen Dual-Prozess enthalten?
Legen Sie die Teilezeichnung, das Grundmaterial, den aktuellen Zustand und klar gekennzeichnete Auftragschweiß- und Härtezonen vor. Geben Sie die Zielschicht, die Endabmessungen, die Härte- oder Tiefenanforderungen und die erwartete Leistung zur Überprüfung an.
Angebot anfordern
Nennen Sie uns das Teil. Wir nennen Ihnen die Maschine.
Der Preis hängt vom Teil und Material, dem aktuellen Zustand, den Auftragschweiß- und Härtezonen, dem gewünschten Ergebnis, der Laserleistung, dem Prozesskopf, der Roboterreichweite, der Vorrichtung oder dem Positionierer, der Schutzvorrichtung, der Absaugung und dem Installationsumfang ab.
- Telefon+86 153 6281 4831
- E-Mailsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831