






















Maschinenfamilie01
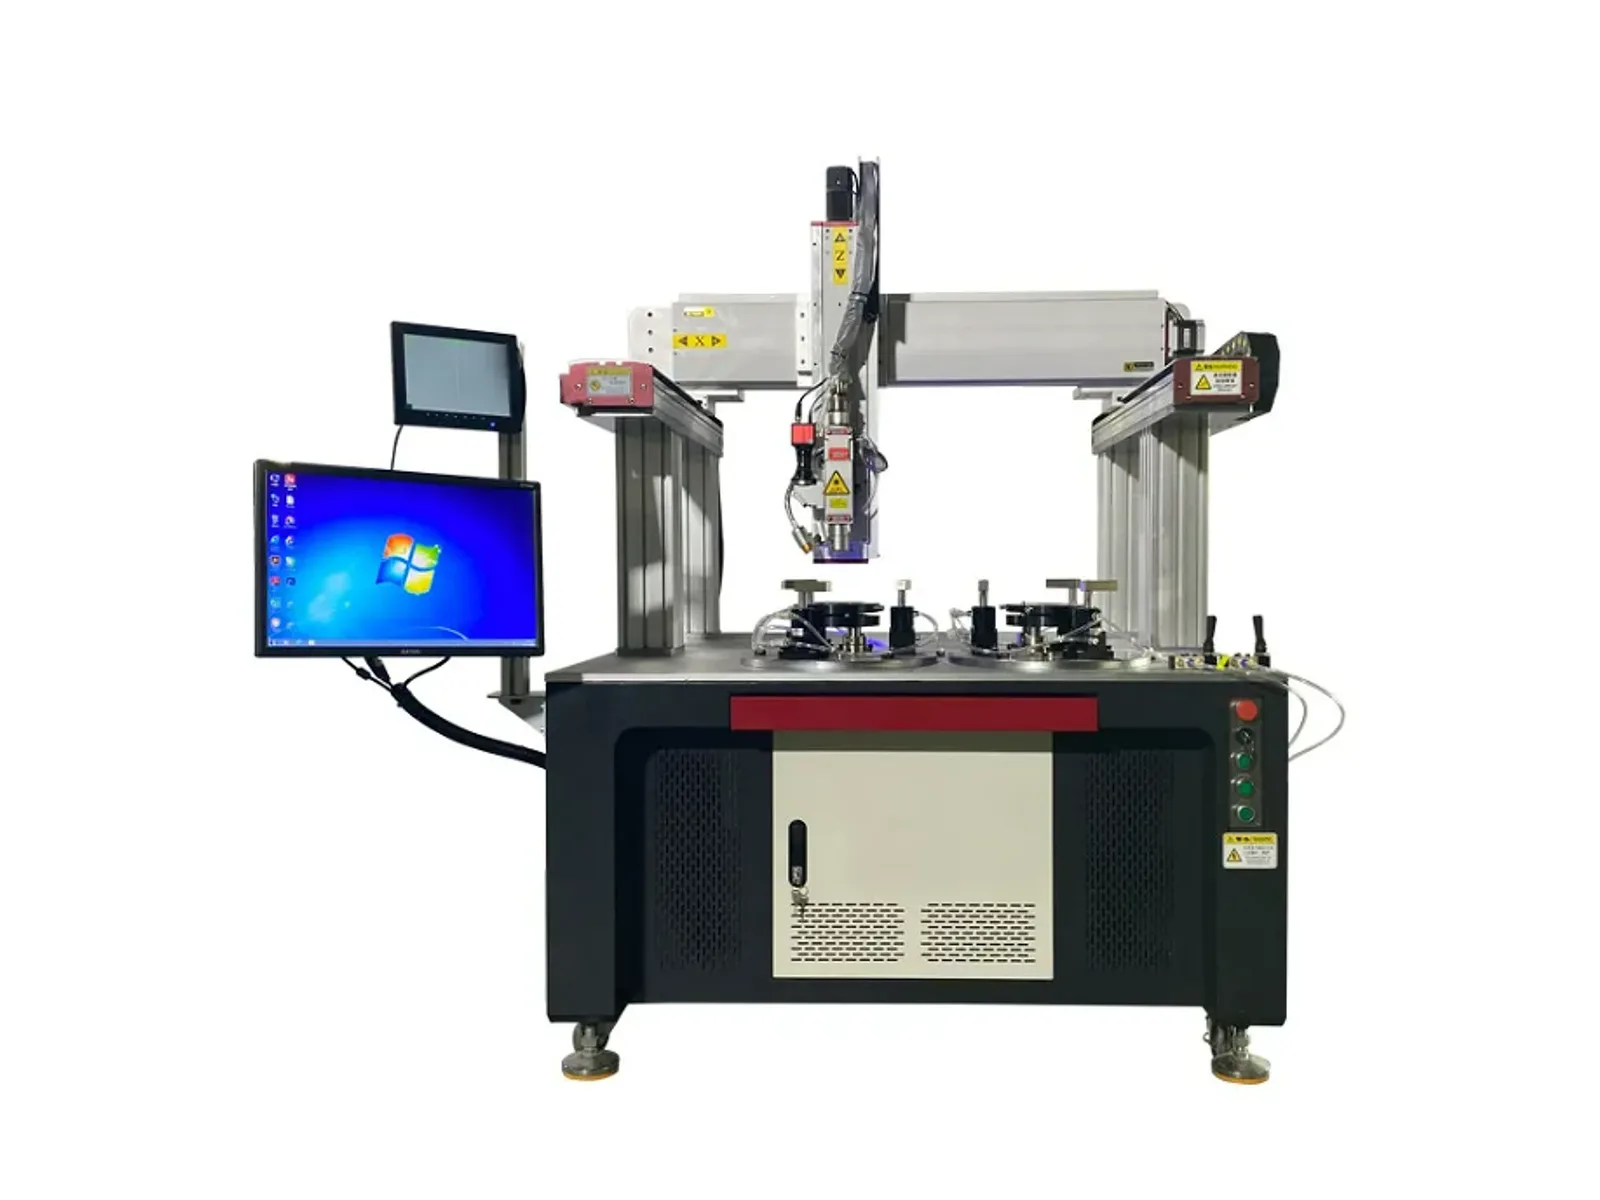
Portal-Automatik-Laserschweißmaschine
Servo-Mehrachs-Portalsystem mit CCD-Positionierung, 1.5-6 kW Konfigurationen und einem kundenspezifischen Arbeitshub für das eingereichte Werkstück.
Details ansehen →
 Portal-Automatik-LaserschweißmaschineServo-Mehrachs-Portalsystem mit CCD-Positionierung, 1.5-6 kW Konfigurationen und einem kundenspezifischen Arbeitshub für das eingereichte Werkstück.
 Vierachsige automatische LaserschweißmaschineVierachsige Kopplung mit CCD-unterstützter Positionierung, 1-6 kW Konfigurationen und ±0.02 mm Wiederholpositionierung für gekrümmte und speziell geformte Schweißpfade.
 Fünf-Achsen-Automatik-LaserschweißmaschineFünf-Achsen-Servo-Verbindung mit CCD-Positionierung, 1-6 kW Konfigurationen und ±0.02 mm Wiederholpositionierung für dreidimensionale gekrümmte und speziell geformte Nähte.
Automatisches Schweißen
Vergleichen Sie Portal-, Vierachs-, Fünfachs- und spezielle Schweißstationen für Ihr Werkstück. Wählen Sie die Bewegung, die Vorrichtung und den Ladeablauf um die Schweißnaht herum.
Servo-Mehrachs-Portalsystem mit CCD-Positionierung, 1.5-6 kW Konfigurationen und einem kundenspezifischen Arbeitshub für das eingereichte Werkstück.
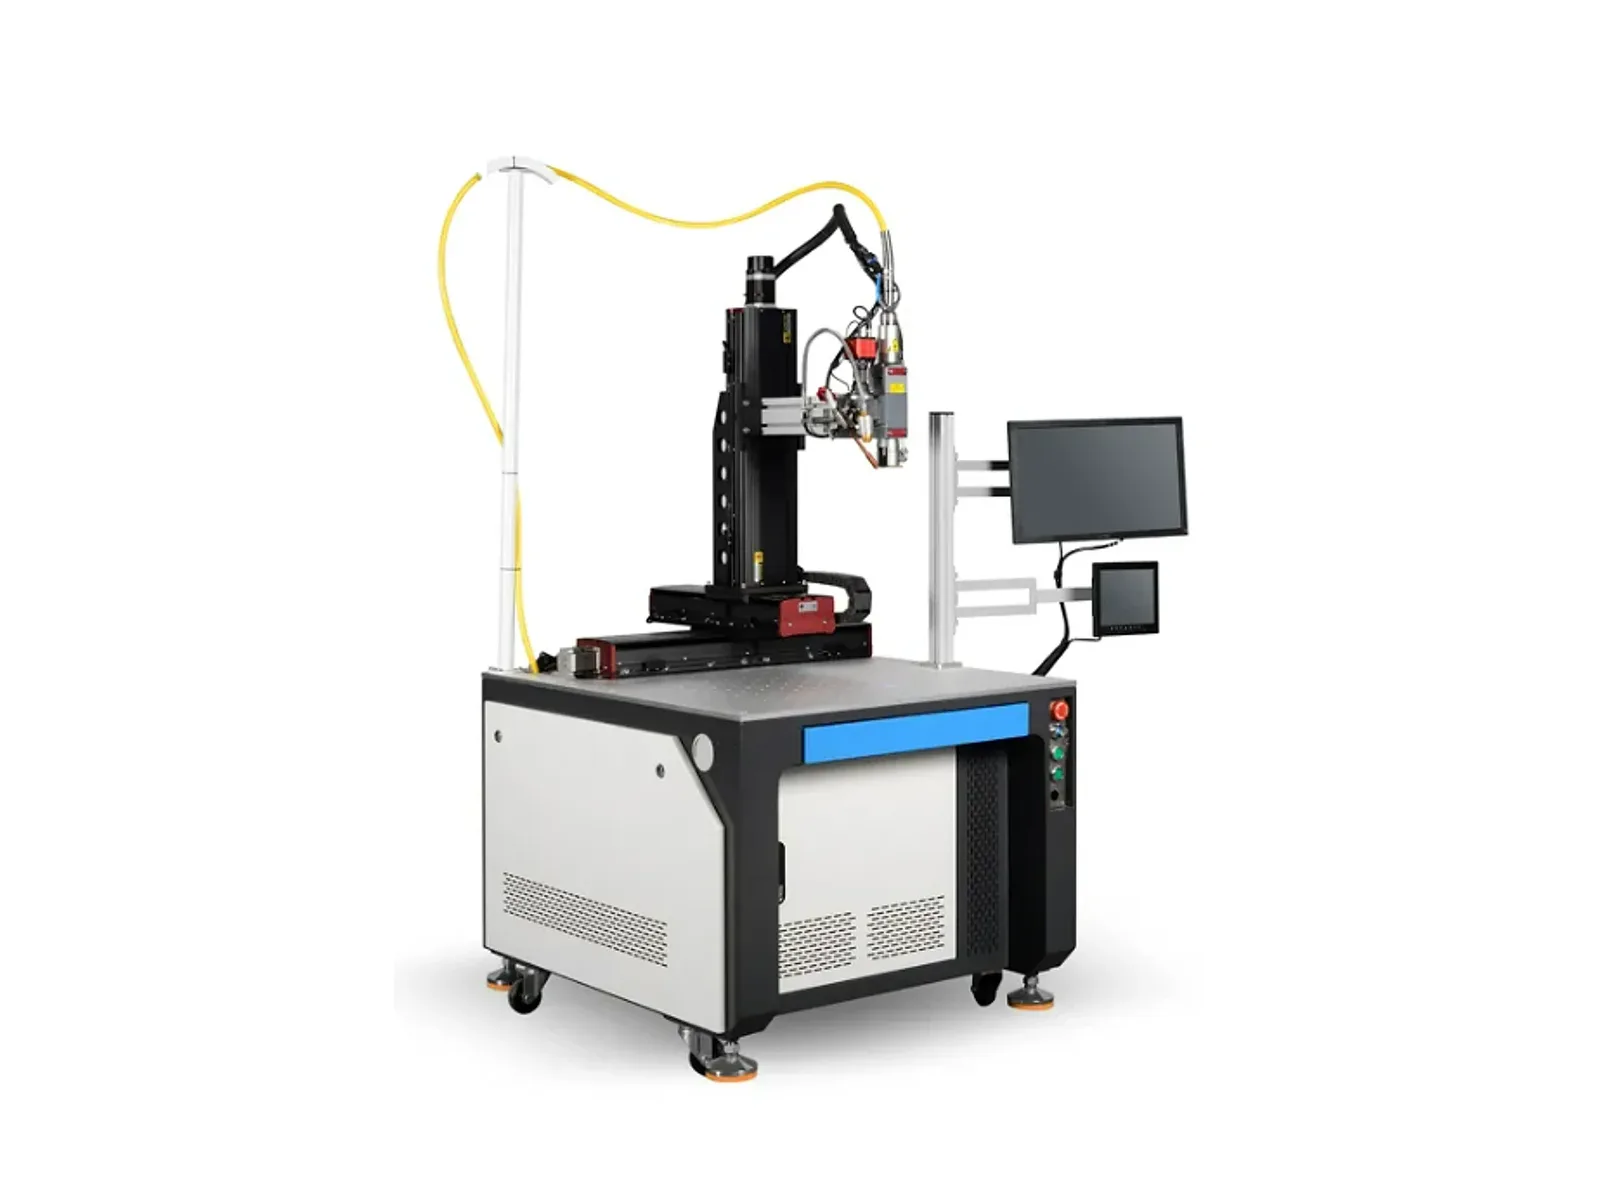
Vierachsige Kopplung mit CCD-unterstützter Positionierung, 1-6 kW Konfigurationen und ±0.02 mm Wiederholpositionierung für gekrümmte und speziell geformte Schweißpfade.
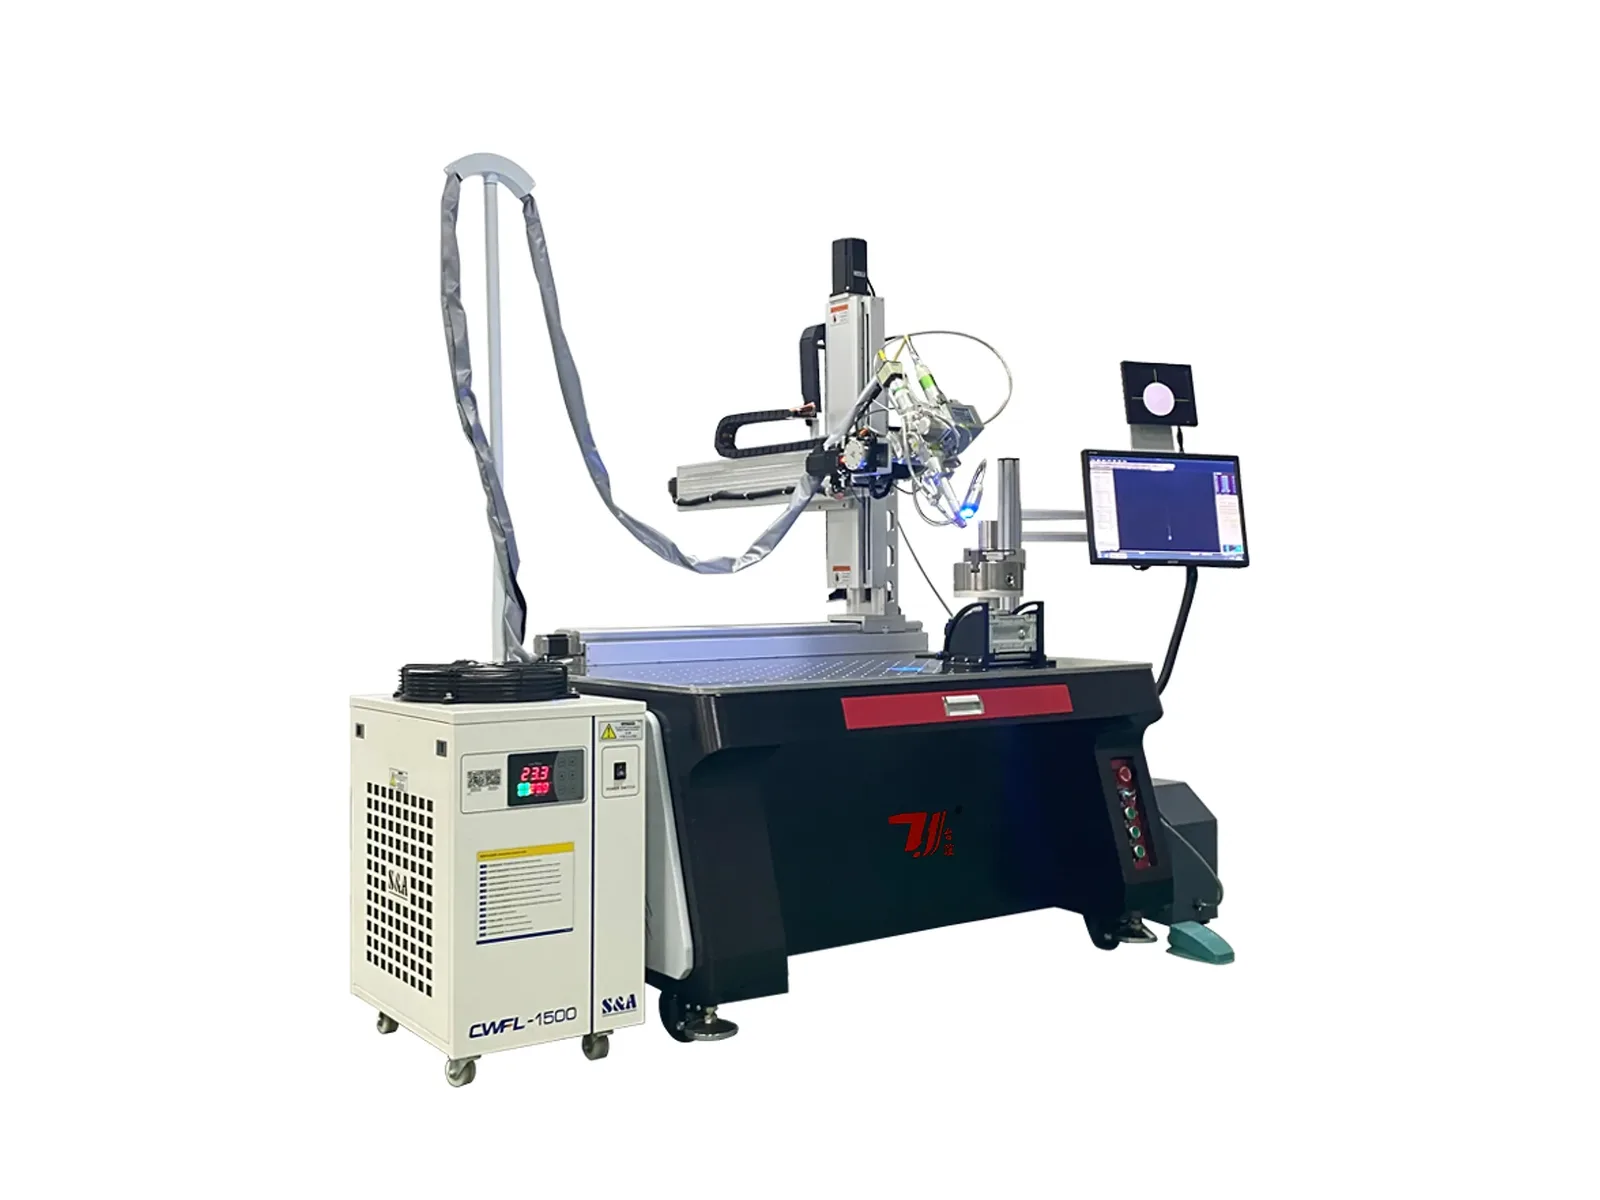
Fünf-Achsen-Servo-Verbindung mit CCD-Positionierung, 1-6 kW Konfigurationen und ±0.02 mm Wiederholpositionierung für dreidimensionale gekrümmte und speziell geformte Nähte.
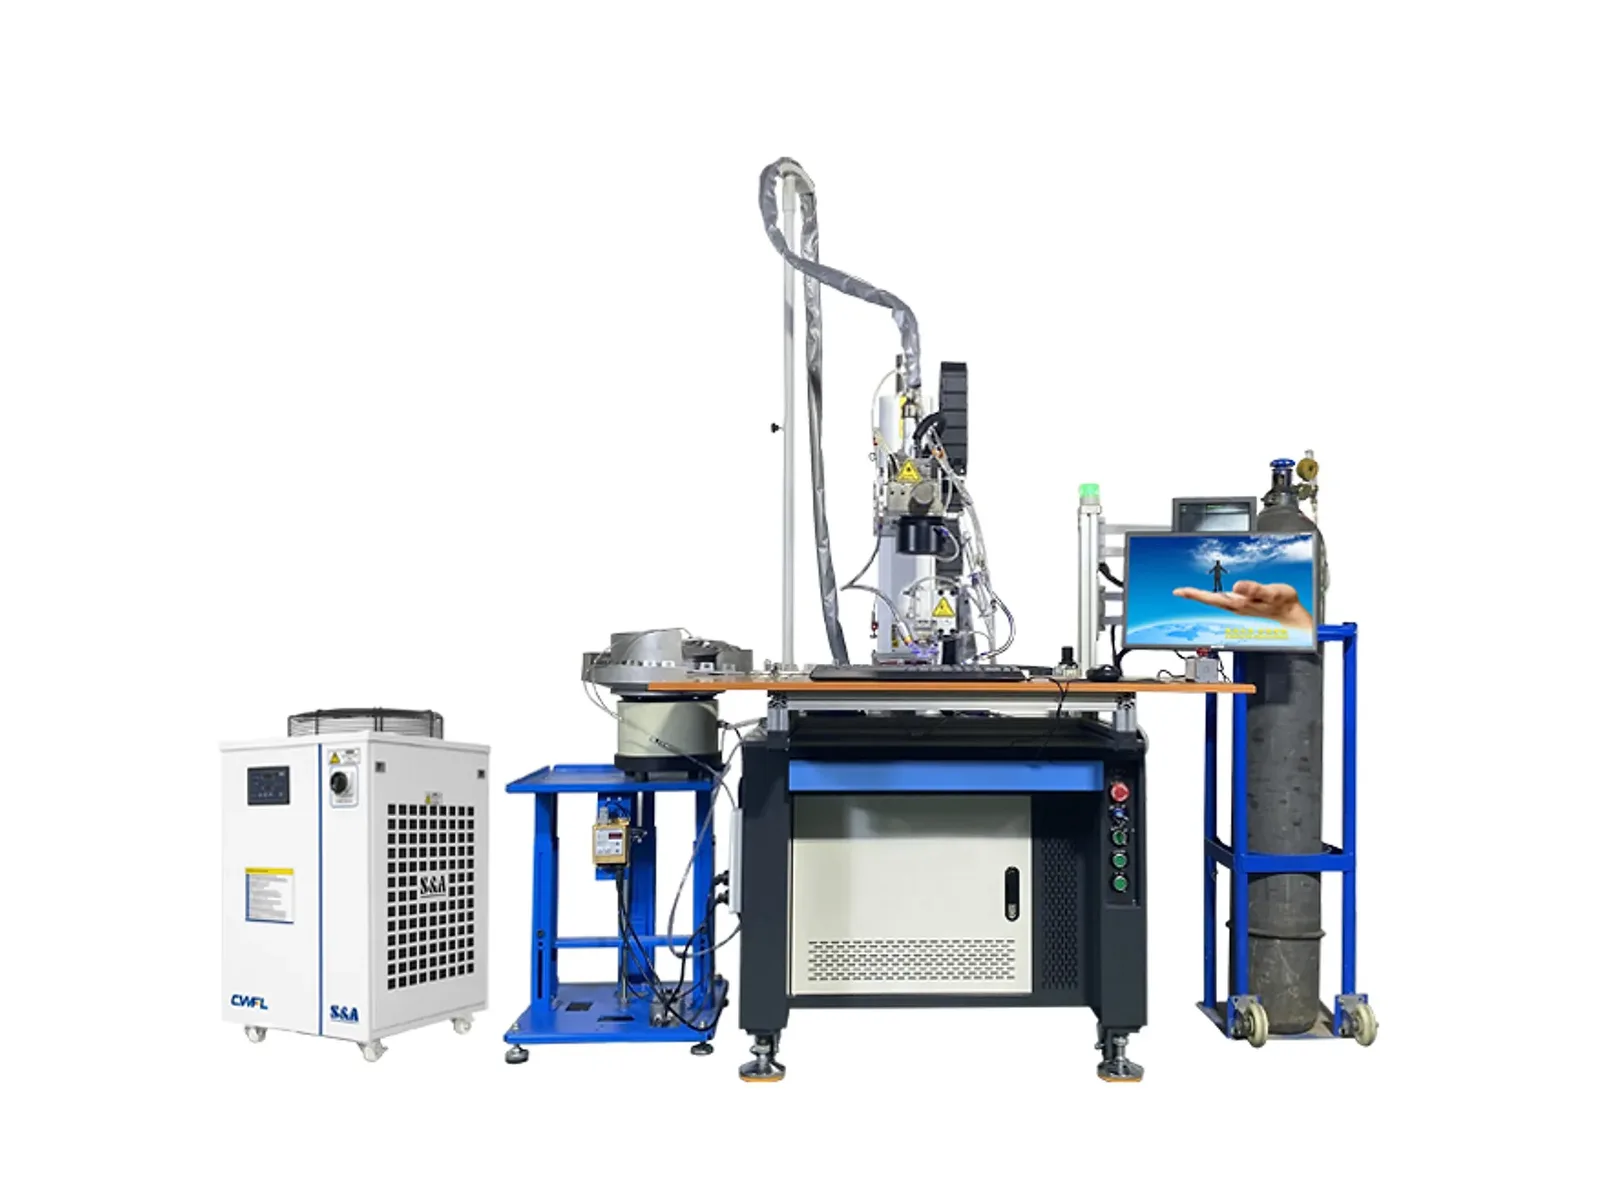
Dediziertes vorrichtungsbasiertes System mit 1.5-6 kW Leistung, 8-80 mm/s Schweißgeschwindigkeit und ±0.02 mm Positionierung für Edelstahl-Spülbeckenklammern und Zubehör.
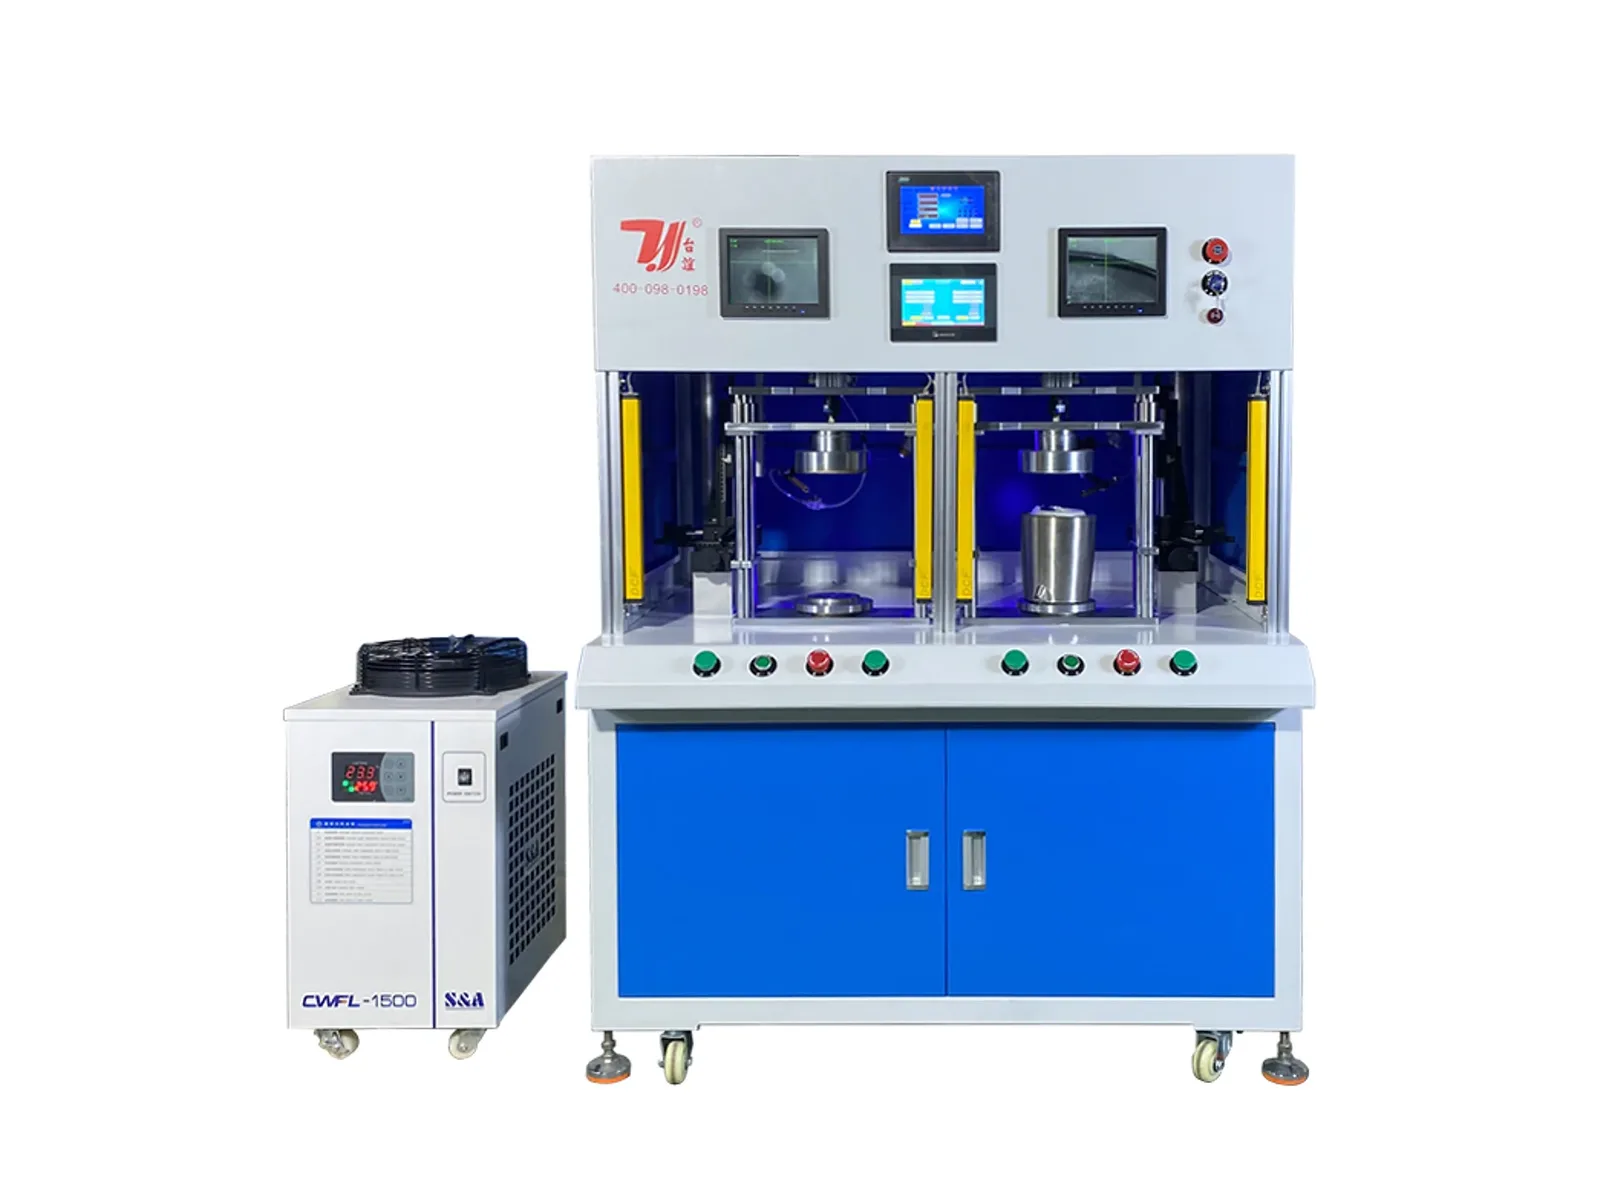
Alternierendes Doppelstationen-System mit 1.5-6 kW Leistung, 10-90 mm/s Schweißgeschwindigkeit und ±0.02 mm Positionierung für Wasserkocher- und Behälterböden.
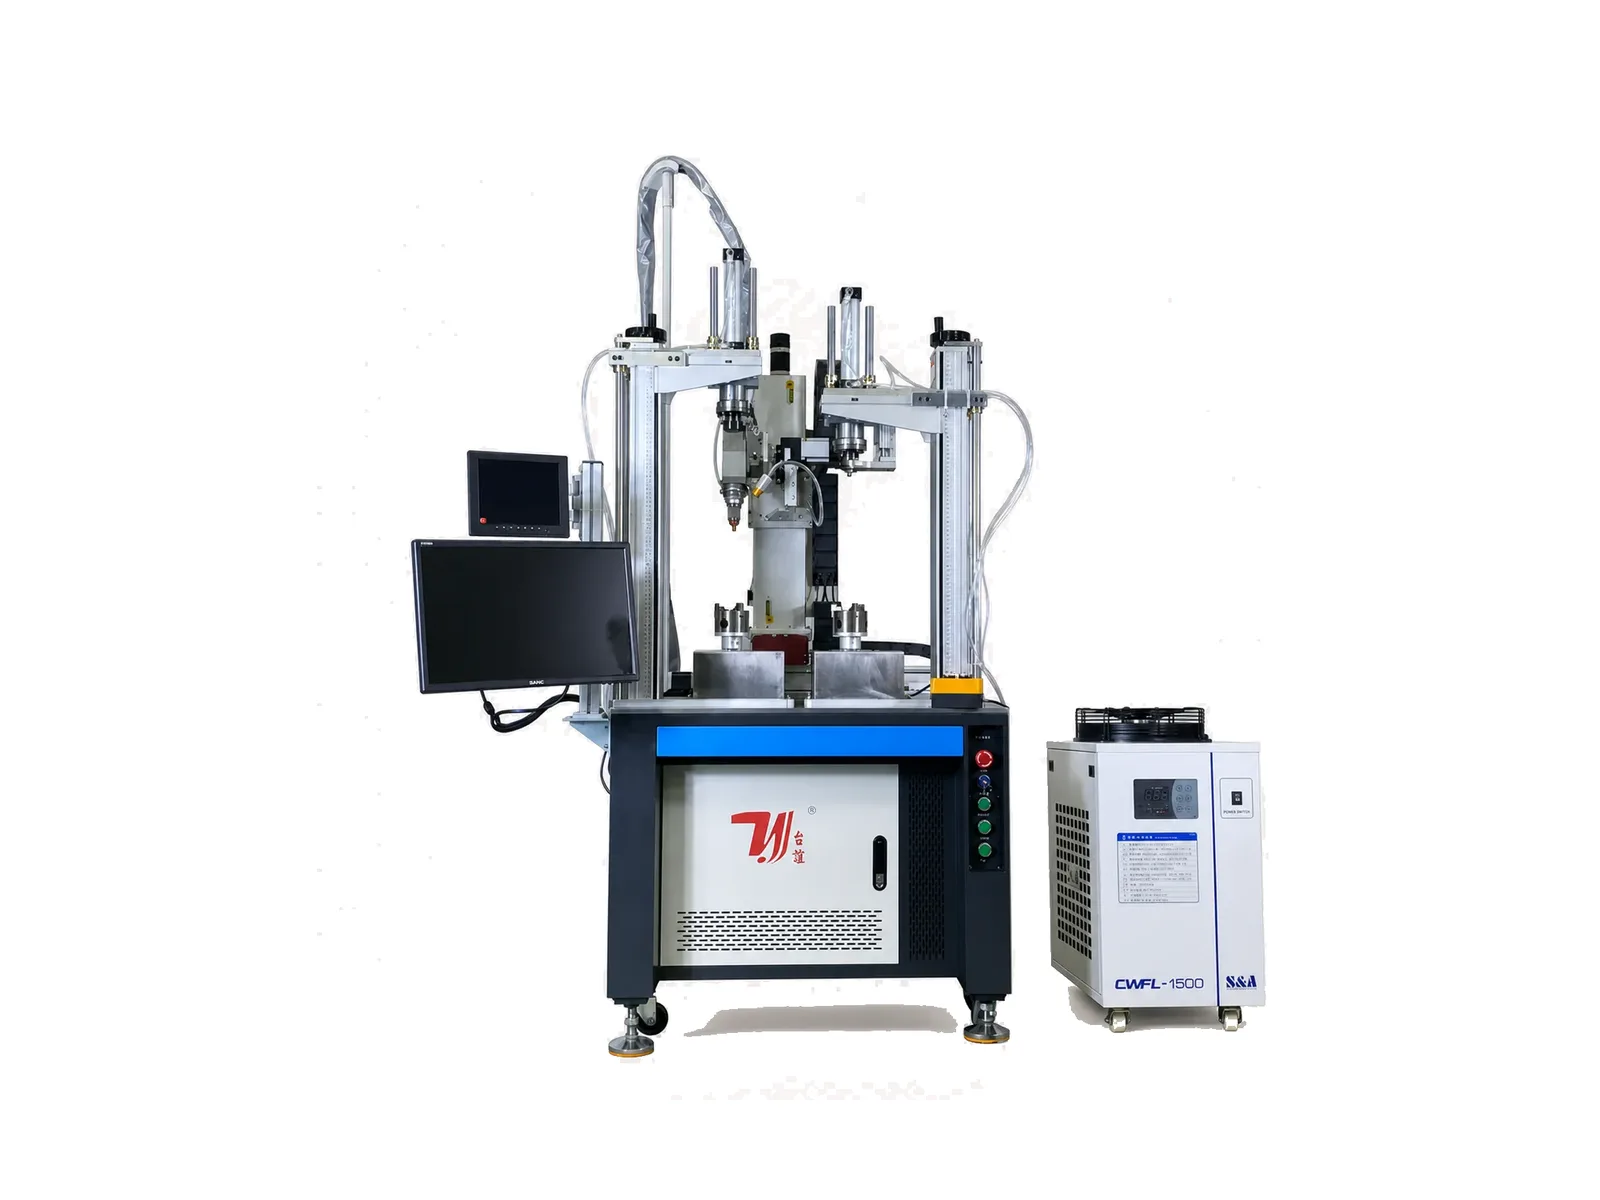
Doppelstationen-vorrichtungsgeführtes System mit 1.5-6 kW Optionen, CCD-unterstütztem Betrieb und ±0.01 mm Wiederholgenauigkeit für Armaturenkörper und sich kreuzende Rohrverbindungen.
Hintergrundbereinigte Gerätevisualisierung; das endgültige Vorrichtungspaket ist projektspezifisch.
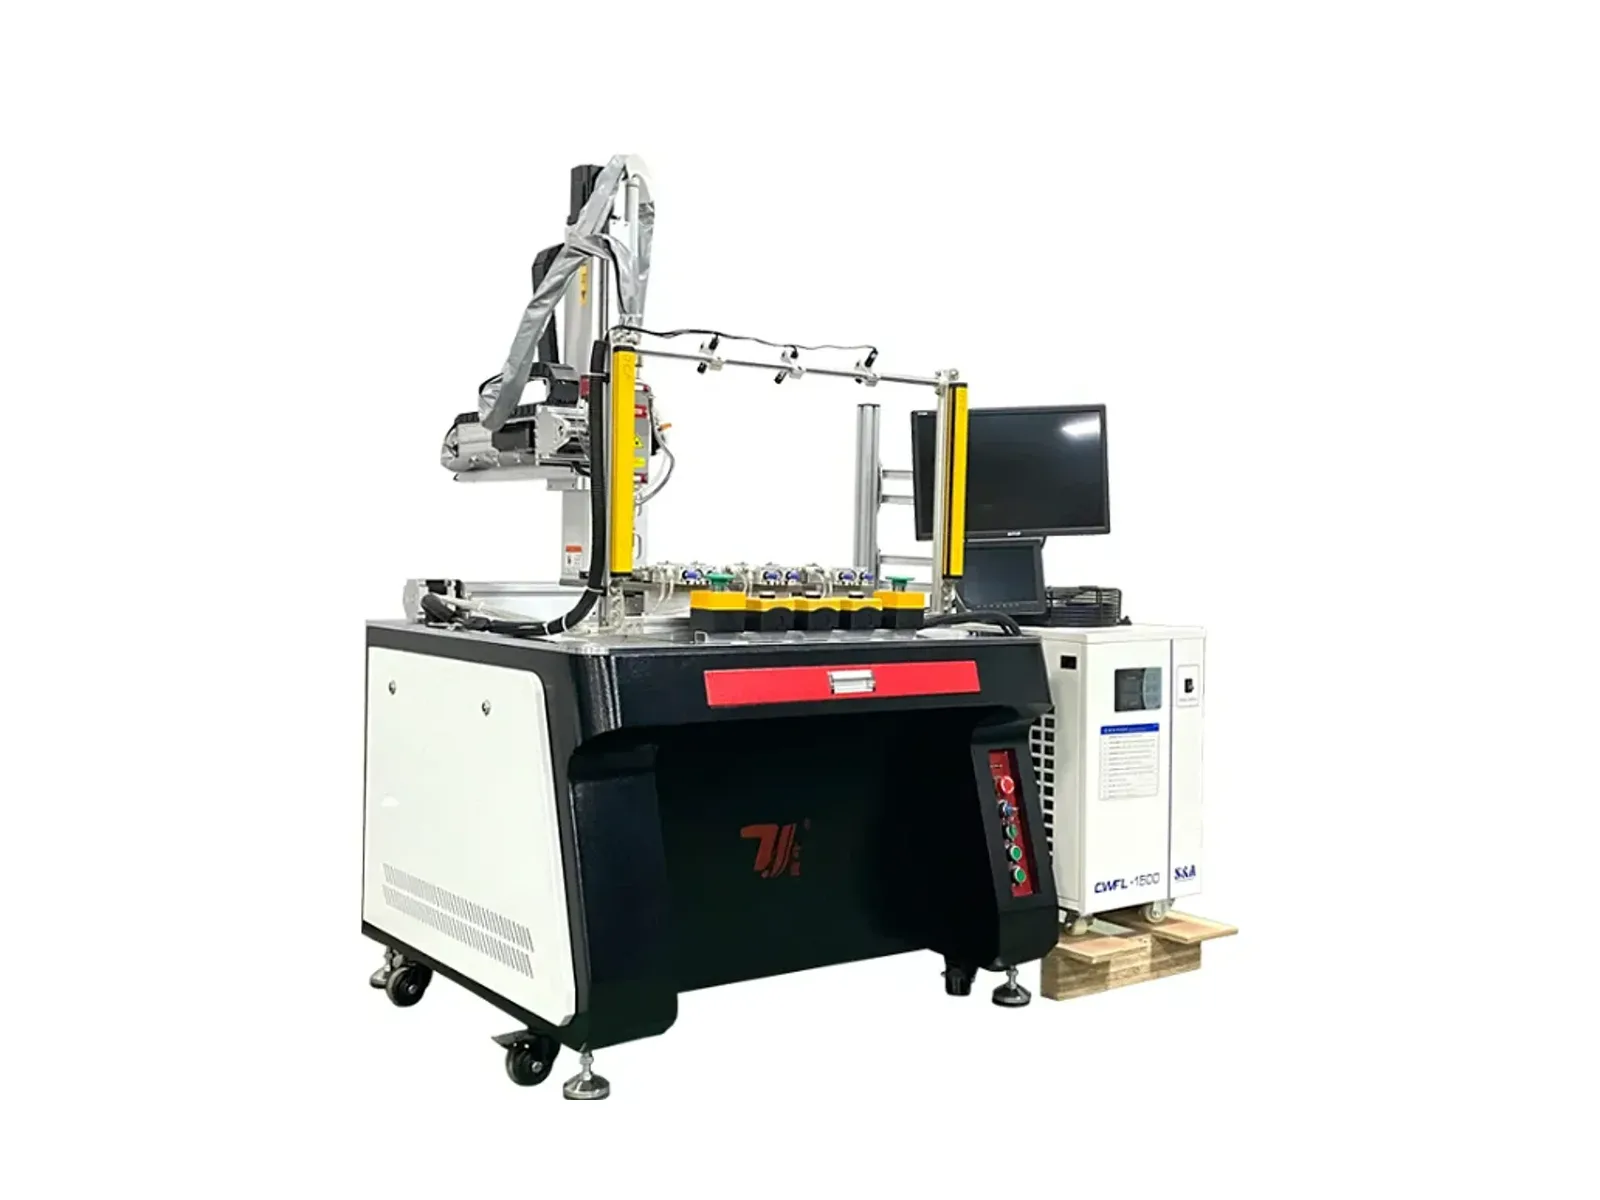
Rotierendes Mehrstationen-System mit 1.5-6 kW Optionen, 8-90 mm/s angegebener Geschwindigkeit und kundenspezifischen Vorrichtungen für wiederholte Edelstahl-Wasserkocher-Ausgussverbindungen.
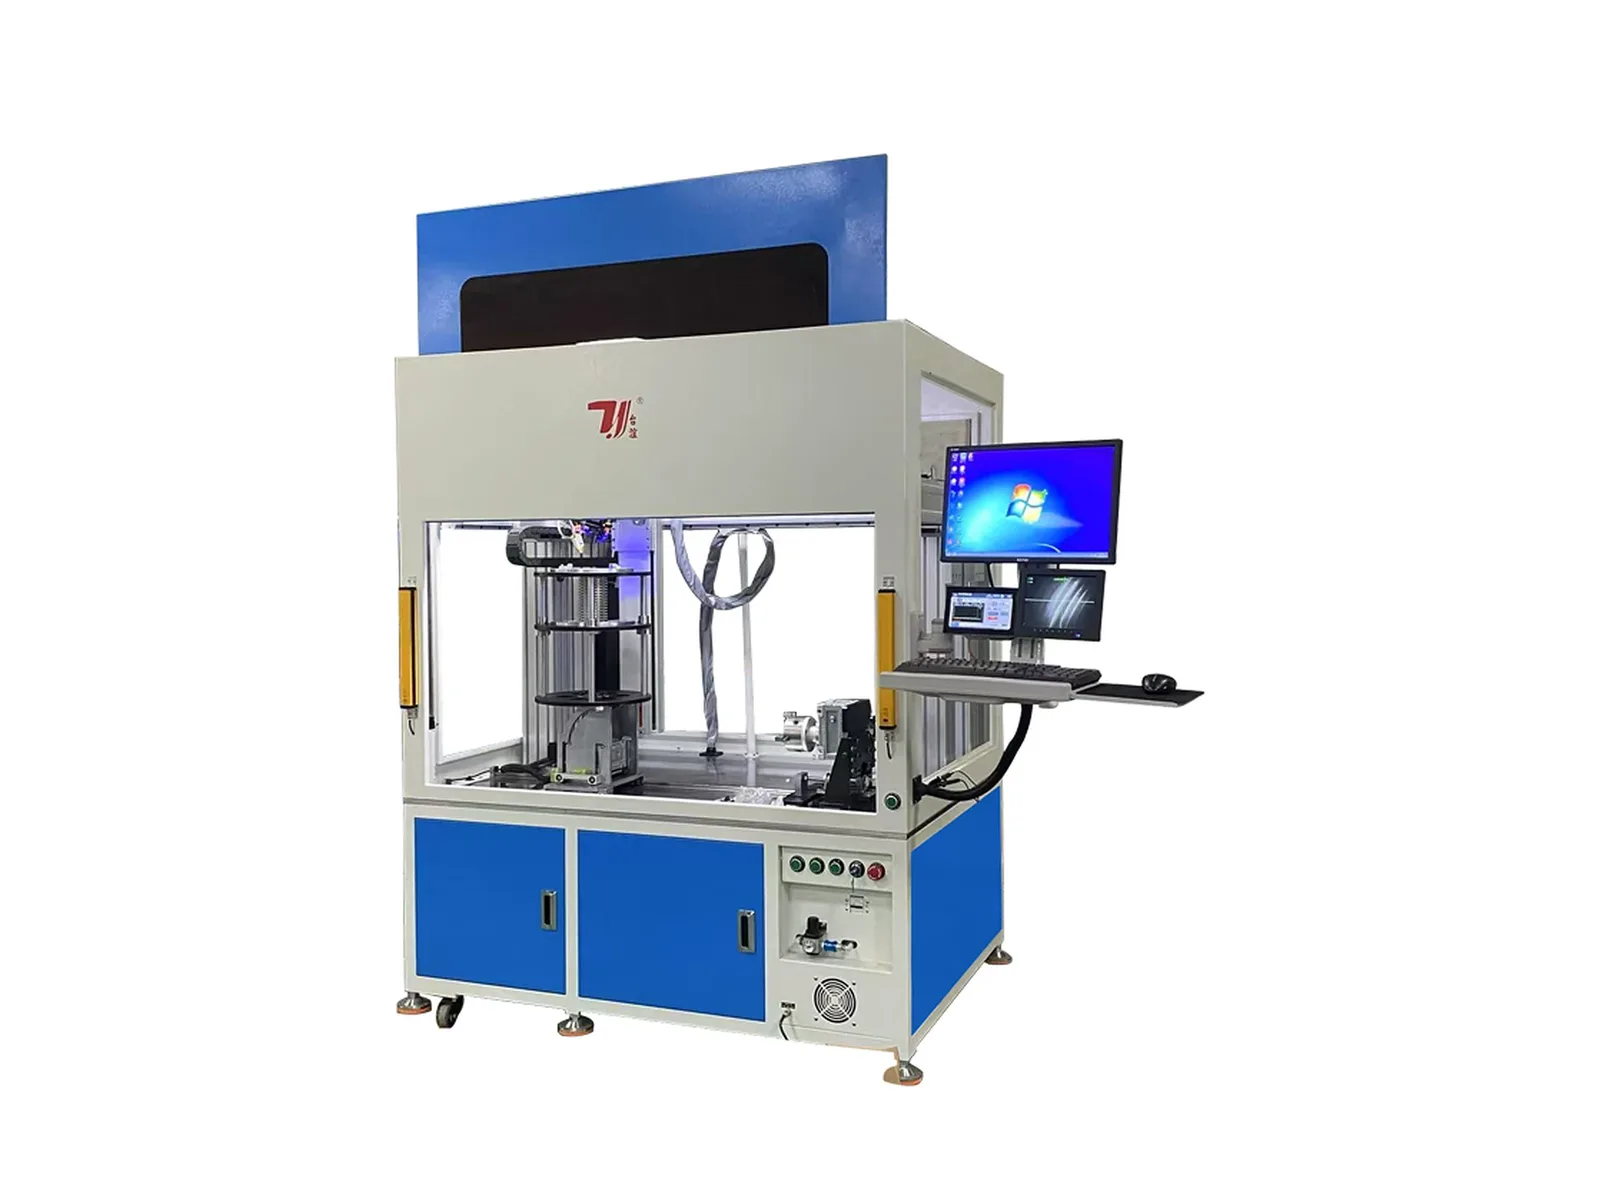
Drehvorrichtungs-Schweißsystem mit CCD-Tracking, 1-3 kW Leistung, 5-80 mm/s Geschwindigkeit und ±0.02 mm Positionierung für Bälge, Metallschläuche und Kompensatorverbindungen.
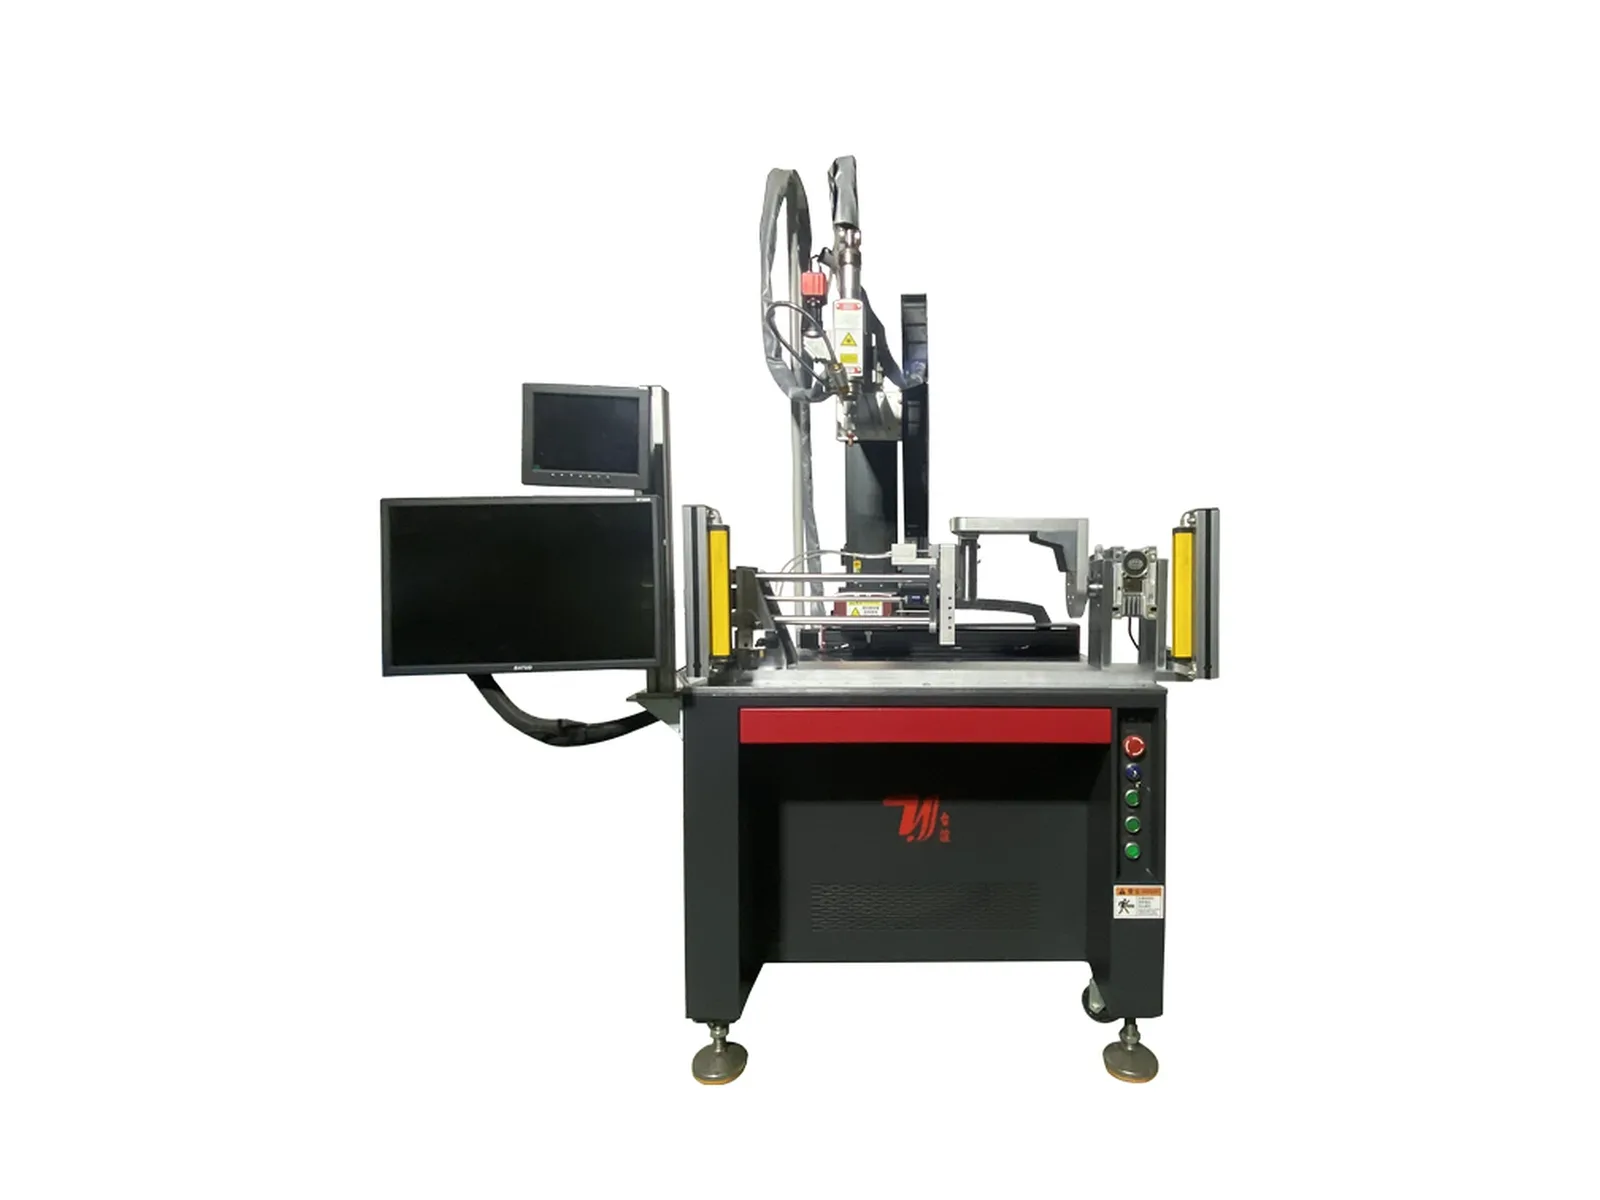
Dediziertes Drehvorrichtungs-System mit CCD-Unterstützung, 1.5-6 kW gelisteten Optionen, 8-90 mm/s Geschwindigkeit und ±0.02 mm Positionierung für Wasserkocher- und Kaffeekannen-Ausgussverbindungen.
Vergleichen Sie den Schweißpfad, den Zugang zur Verbindung und die Art und Weise, wie das Teil gehalten wird, bevor Sie eine automatische Laserschweißmaschine auswählen. Portal- und Mehrachssysteme erfüllen unterschiedliche Bewegungsanforderungen; spezielle Stationen organisieren den Prozess um ein bestimmtes Werkstück herum. Berücksichtigen Sie das Be- und Entladen im Vergleich, da automatisches Schweißen nicht unbedingt eine automatische Teilehandhabung bedeutet.
Prüfen Sie das Portalsystem, wenn Arbeitsweg und Zugang zum Werkstück für das Projekt zentral sind. Reichen Sie die Teiledimensionen und die Nahtzeichnung ein, damit der Bewegungsbereich und die Vorrichtung zusammen spezifiziert werden können.
Vergleichen Sie das Vier-Achsen-System für die aufgeführten gekrümmten und speziell geformten Schweißwege. Prüfen Sie, wie die Vorrichtung die Verbindung positioniert und welche Bewegungen erforderlich sind; eine Achsenanzahl allein stellt keine Kompatibilität mit einem Teil her.
Prüfen Sie die Fünf-Achsen-Konfiguration für dreidimensionale gekrümmte und speziell geformte Nähte. Definieren Sie die Gelenkausrichtung und die Zugriffsanforderungen, bevor Sie die Bewegungs- und Werkstückspannungsanordnung auswählen.
Das Sortiment umfasst Spülbecken-, Wasserkocherboden-, T-Stück-, Auslauf- und Balgsysteme. Zum Beispiel verwendet die Doppelstation-Wasserkocherbodenmaschine abwechselnde Arbeitspositionen. Vergleichen Sie die Stationssequenz mit der tatsächlichen Komponente und der Ladeaufgabe.
Wenn das Projekt einen robotergestützten Schweißkopf erfordert, vergleichen Sie das separate Roboter-Systemsortiment. Das Zellenlayout und die Vorrichtungsanforderungen sollten anhand derselben Teilezeichnung und Abnahmekriterien bewertet werden.
In diesem Bereich steuert die Maschine die Schweißbewegung über ein Portal, einen Mehrachsmechanismus oder eine spezielle Vorrichtungsanordnung. Die Ausrüstung und die Aufgaben des Bedieners unterscheiden sich je nach Modell. Bestätigen Sie, wie Teile geladen, gespannt, geschweißt und entfernt werden, anstatt davon auszugehen, dass der gesamte Zyklus unbeaufsichtigt abläuft.
Beginnen Sie mit der Nahtgeometrie und der Ausrichtung, die erforderlich ist, um jede Verbindung zu erreichen. Vergleichen Sie die Bewegungs- und Vorrichtungsanordnung mit der Zeichnung. Zusätzliche Achsen können eine Positionierungsanforderung erfüllen, garantieren aber nicht von selbst eine bessere Schweißnaht oder einen kürzeren Zyklus für jedes Teil.
Ziehen Sie eine spezielle Station in Betracht, wenn das Werkstück einer gelisteten Anwendung entspricht, wie z. B. Spülbeckenklammern, Wasserkocherböden, Ausläufe, T-Stücke oder Faltenbälge. Überprüfen Sie die Teilevariationen, die Anforderungen an den Vorrichtungswechsel und die Ladesequenz, bevor Sie diese einer allgemeinen Bewegungsplattform vorziehen.
Nein. Material, Fugendesign, Passung und das gewünschte Schweißergebnis sind ebenfalls wichtig. Die auf den Detailseiten aufgeführten Leistungsbereiche beschreiben verfügbare Konfigurationen, nicht eine garantierte Schweißdicke für alle Materialien und Fugen.
Senden Sie die Teile- und Nahtzeichnungen, Materialgüte und -dicke, Teileabmessungen, Produktionsanforderung und Schweißakzeptanzkriterien. Beschreiben Sie vorhandene Vorrichtungen und die beabsichtigte Lademethode. Diese Eingaben definieren den zu offerierenden Maschinen-, Werkzeug- und Integrationsumfang.
Angebot anfordern
Teilen Sie uns Ihre Teilezeichnung, Material- und Produktionsanforderungen mit. Das Angebot wird die ausgewählte Ausrüstung, Werkzeuge, Handhabungsoptionen und den Integrationsumfang für Ihr Projekt festlegen.