



















Семейство машин01
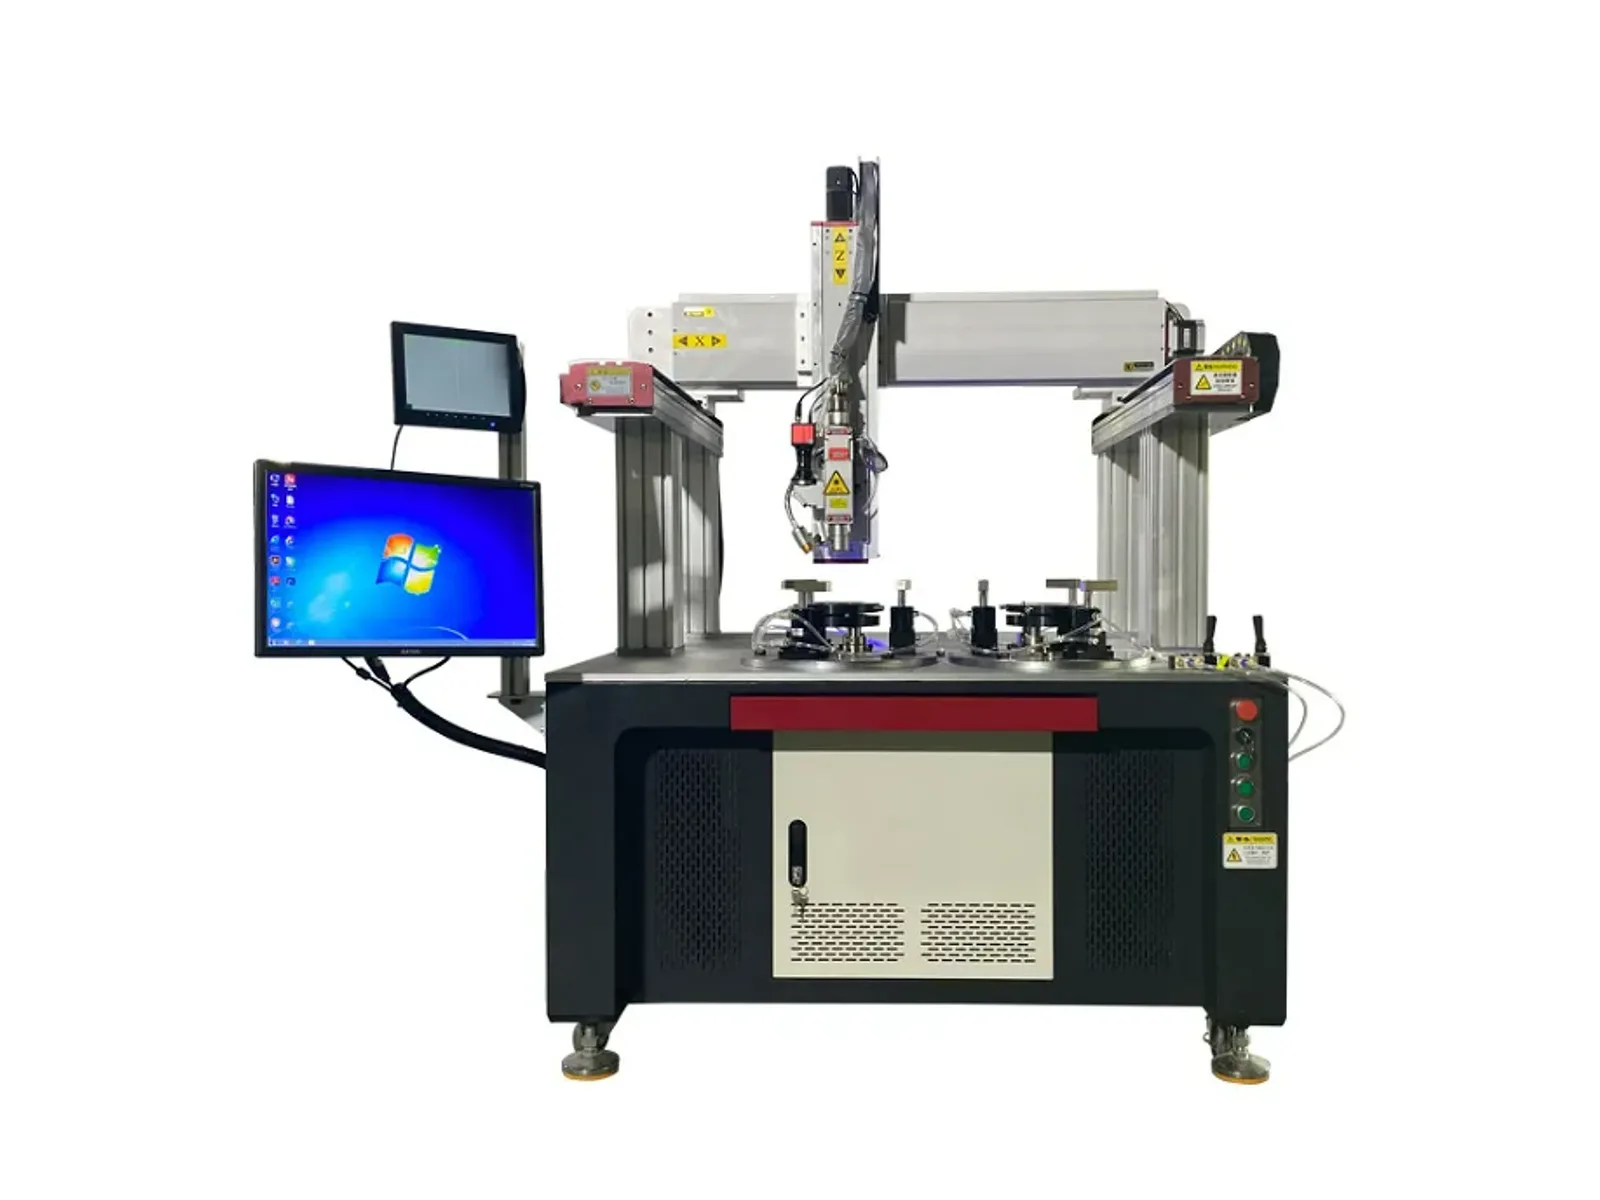
Портальный автоматический станок для лазерной сварки
Сервоприводная многоосевая портальная система с позиционированием по ПЗС, конфигурациями 1.5-6 kW и настраиваемым рабочим ходом для представленной заготовки.
Посмотреть детали →
 Закрытые станки для резки со сменным столомTY-3015JB / TY-4020JB / TY-6025JB / TY-8025JB
 Одноплатформенные станки для резкиTY-3015DD / TY-4015DD / TY-4020DD / TY-6015DD / TY-6020DD / TY-6025DD / TY-8025DD / TY-10025DD / TY-12025DD
 Станки для резки на напольных рельсахTY-13035DDG / TY-19035DDG / TY-26035DDG
 Портальный автоматический станок для лазерной сваркиСервоприводная многоосевая портальная система с позиционированием по ПЗС, конфигурациями 1.5-6 kW и настраиваемым рабочим ходом для представленной заготовки.
 Четырехосевой автоматический станок для лазерной сваркиЧетырехосевая связь с позиционированием с помощью ПЗС, конфигурациями 1-6 kW и повторяемостью позиционирования ±0.02 mm для изогнутых и фасонных сварочных траекторий.
 Пятиосевой автоматический станок для лазерной сваркиПятиосевая сервосвязь с ПЗС-позиционированием, конфигурации 1-6 kW и повторяемость позиционирования ±0.02 mm для трехмерных изогнутых и фасонных швов.
Автоматическая сварка
Сравните портальные, четырехосные, пятиосные и специализированные сварочные станции для вашей заготовки. Выберите движение, оснастку и рабочий процесс загрузки вокруг сварочного шва.
Сервоприводная многоосевая портальная система с позиционированием по ПЗС, конфигурациями 1.5-6 kW и настраиваемым рабочим ходом для представленной заготовки.
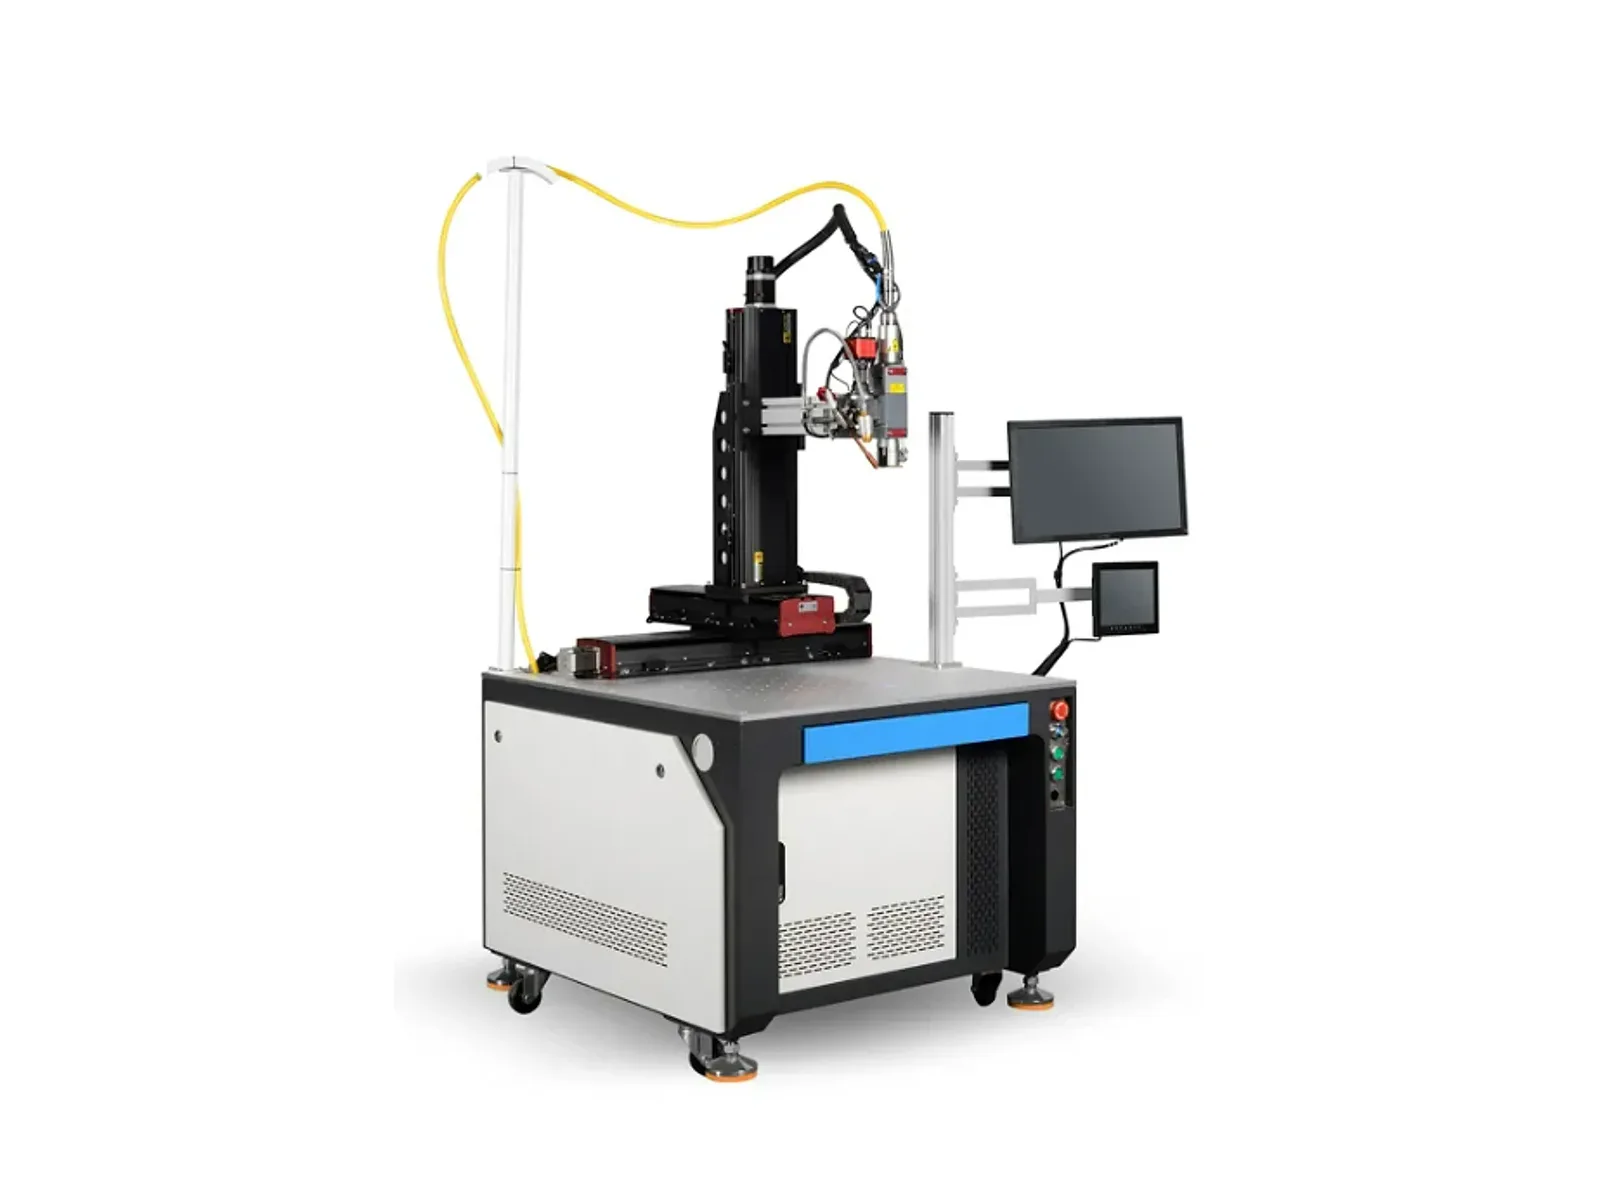
Четырехосевая связь с позиционированием с помощью ПЗС, конфигурациями 1-6 kW и повторяемостью позиционирования ±0.02 mm для изогнутых и фасонных сварочных траекторий.
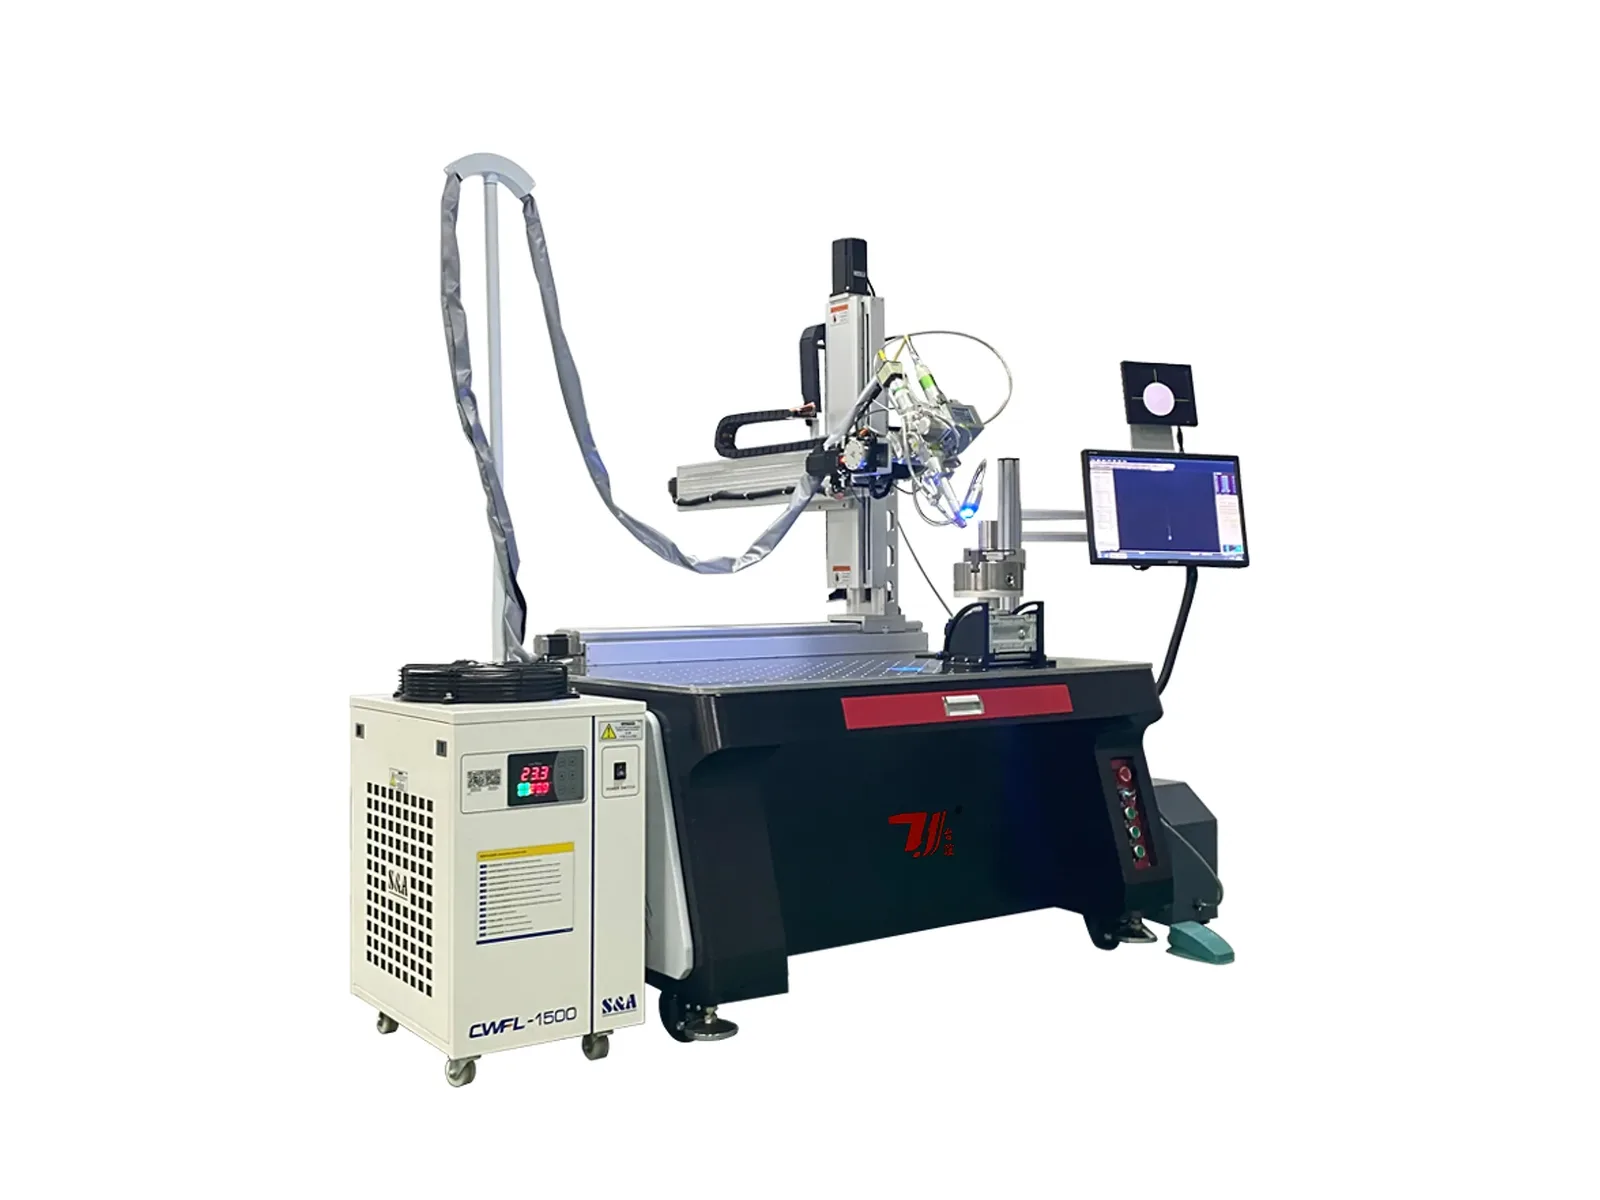
Пятиосевая сервосвязь с ПЗС-позиционированием, конфигурации 1-6 kW и повторяемость позиционирования ±0.02 mm для трехмерных изогнутых и фасонных швов.
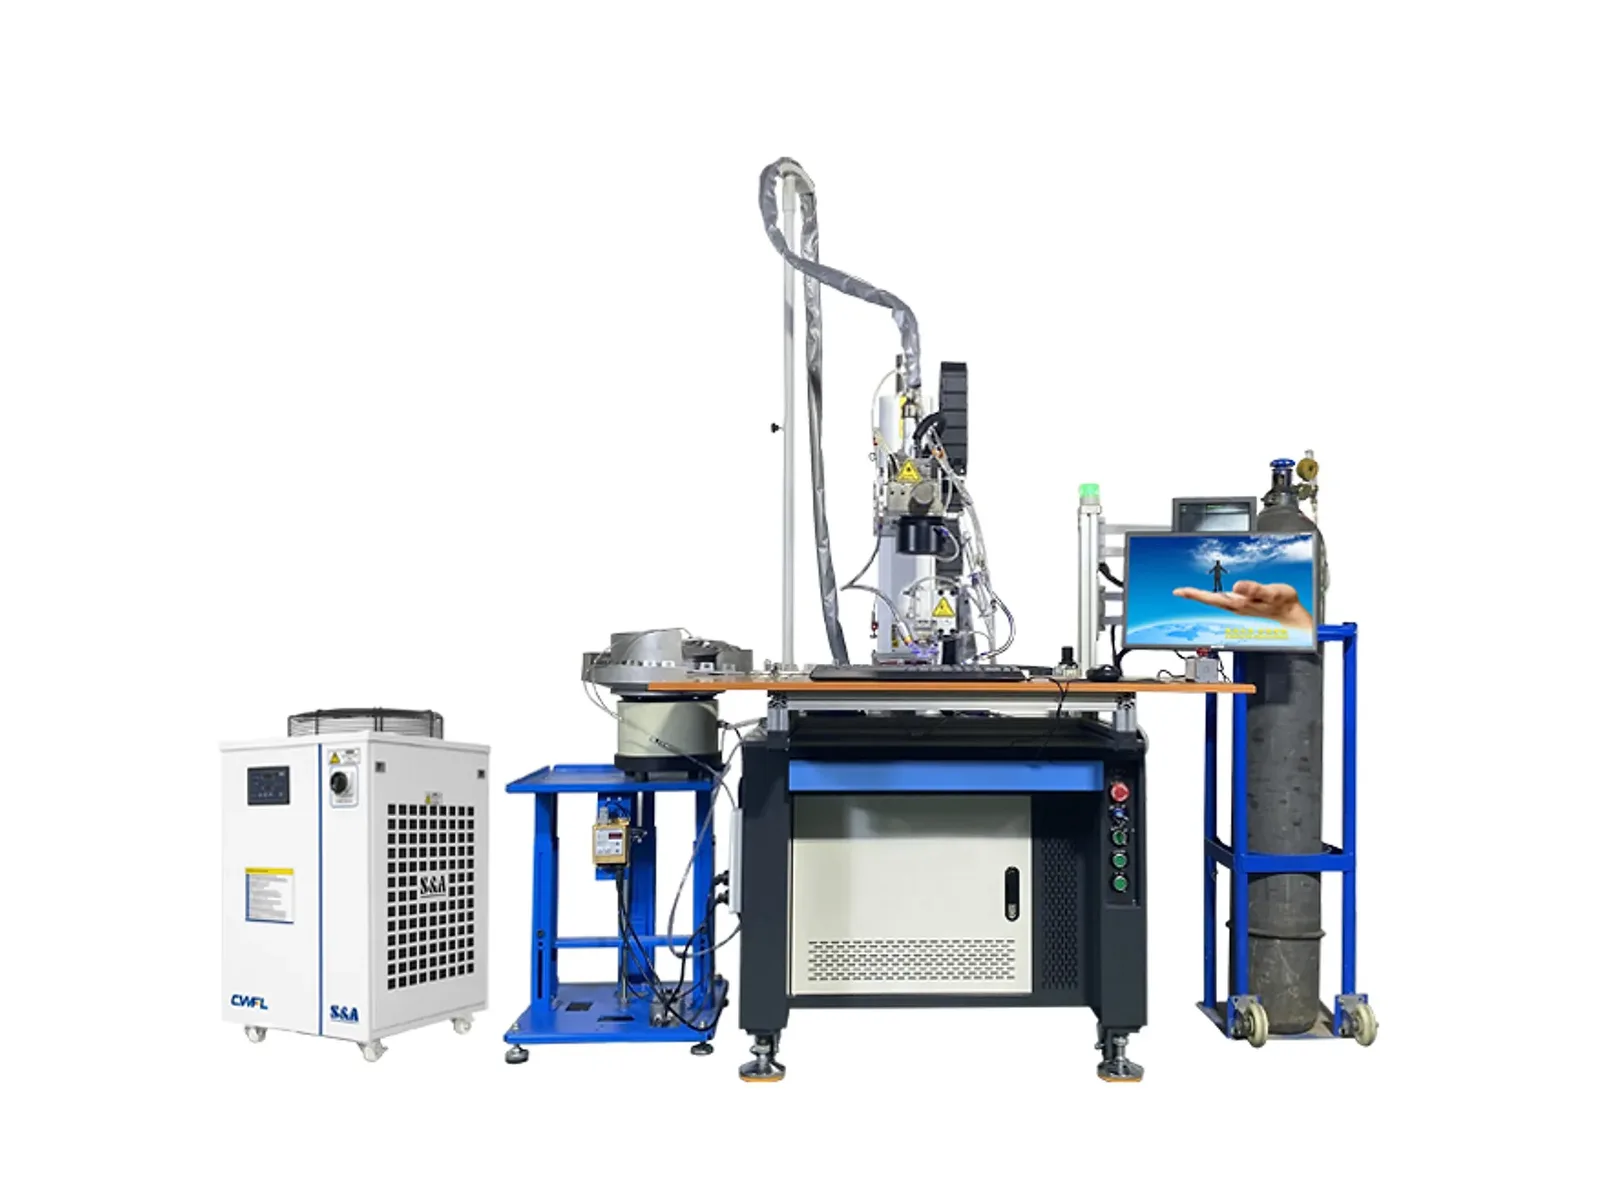
Специализированная система на основе оснастки мощностью 1.5-6 kW, скоростью сварки 8-80 mm/с и позиционированием ±0.02 mm для креплений и аксессуаров раковин из нержавеющей стали.
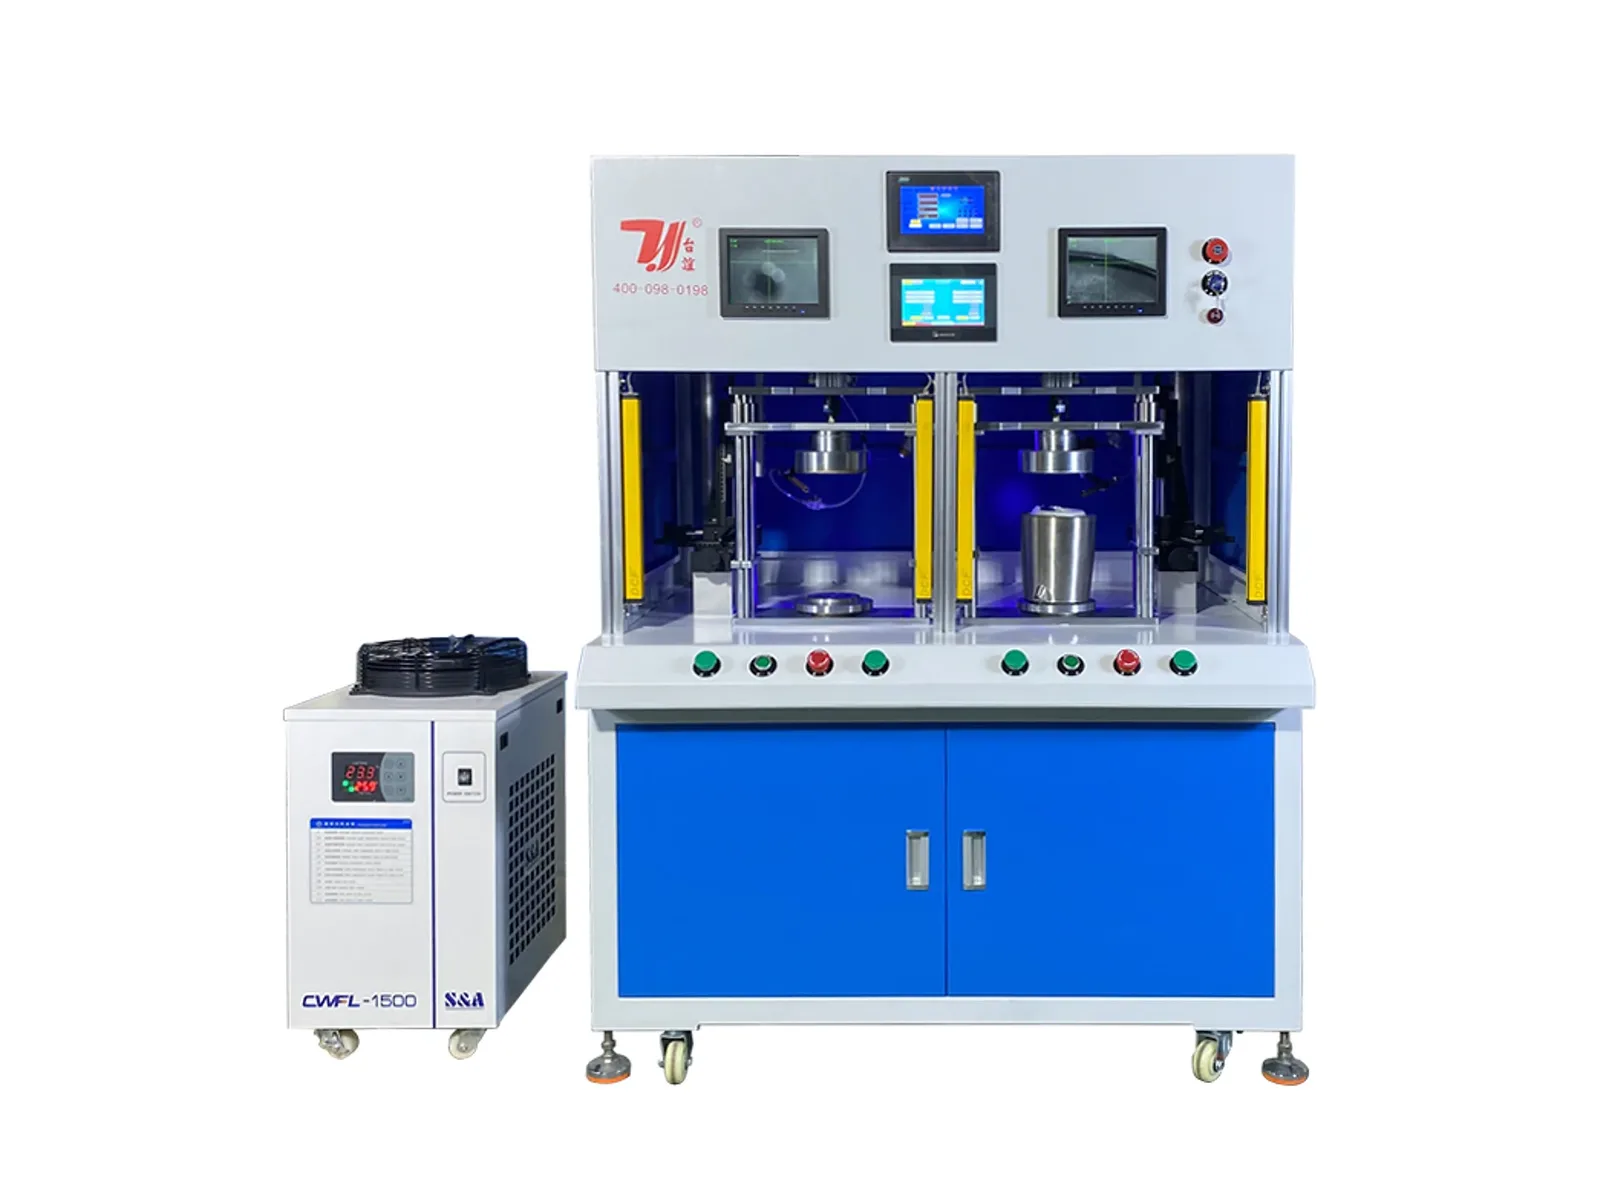
Чередующаяся двухпозиционная система мощностью 1.5-6 kW, скоростью сварки 10-90 mm/с и позиционированием ±0.02 mm для дна чайников и сосудов.
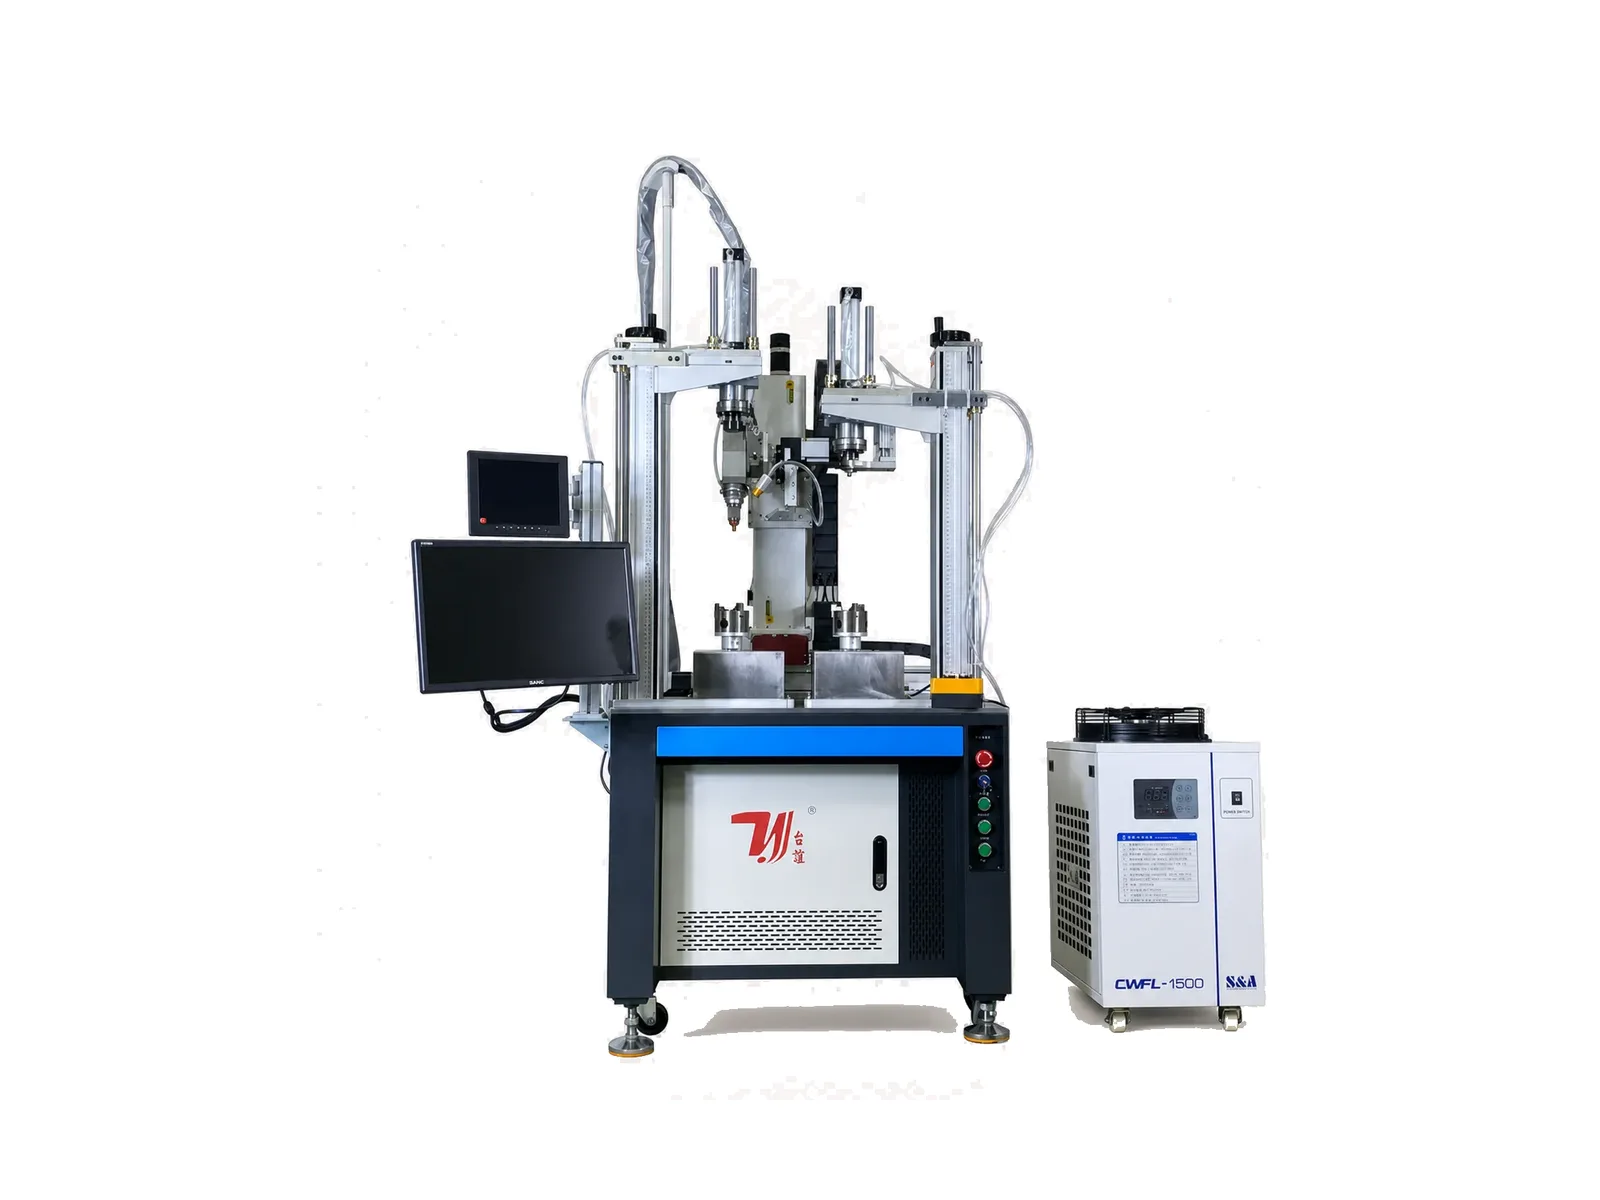
Двухпозиционная система с направляющей оснасткой, опциями 1.5-6 kW, работой с ПЗС-помощью и повторяемостью ±0.01 mm для корпусов смесителей и пересекающихся трубных швов.
Визуализация оборудования с очищенным фоном; окончательный комплект оснастки зависит от проекта.
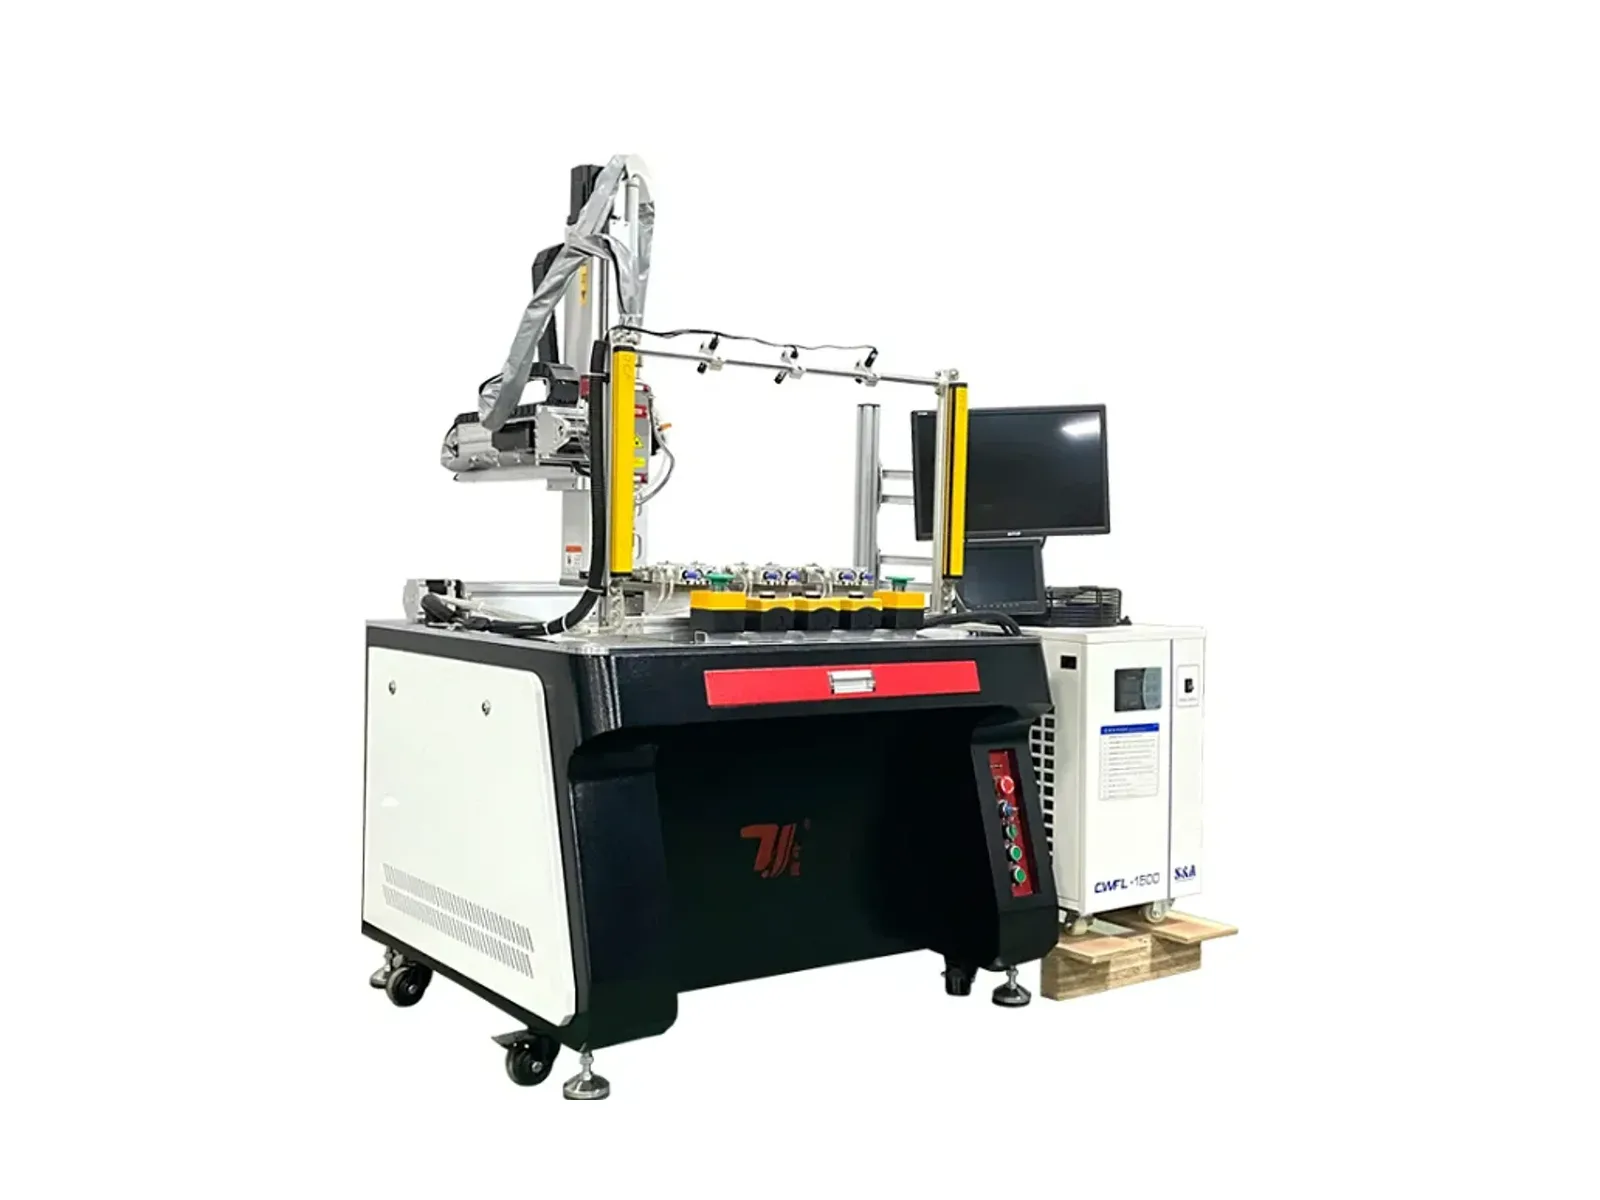
Поворотная многопозиционная система с опциями 1.5-6 kW, заявленной скоростью 8-90 mm/с и настраиваемой оснасткой для повторяющихся соединений носиков чайников из нержавеющей стали.
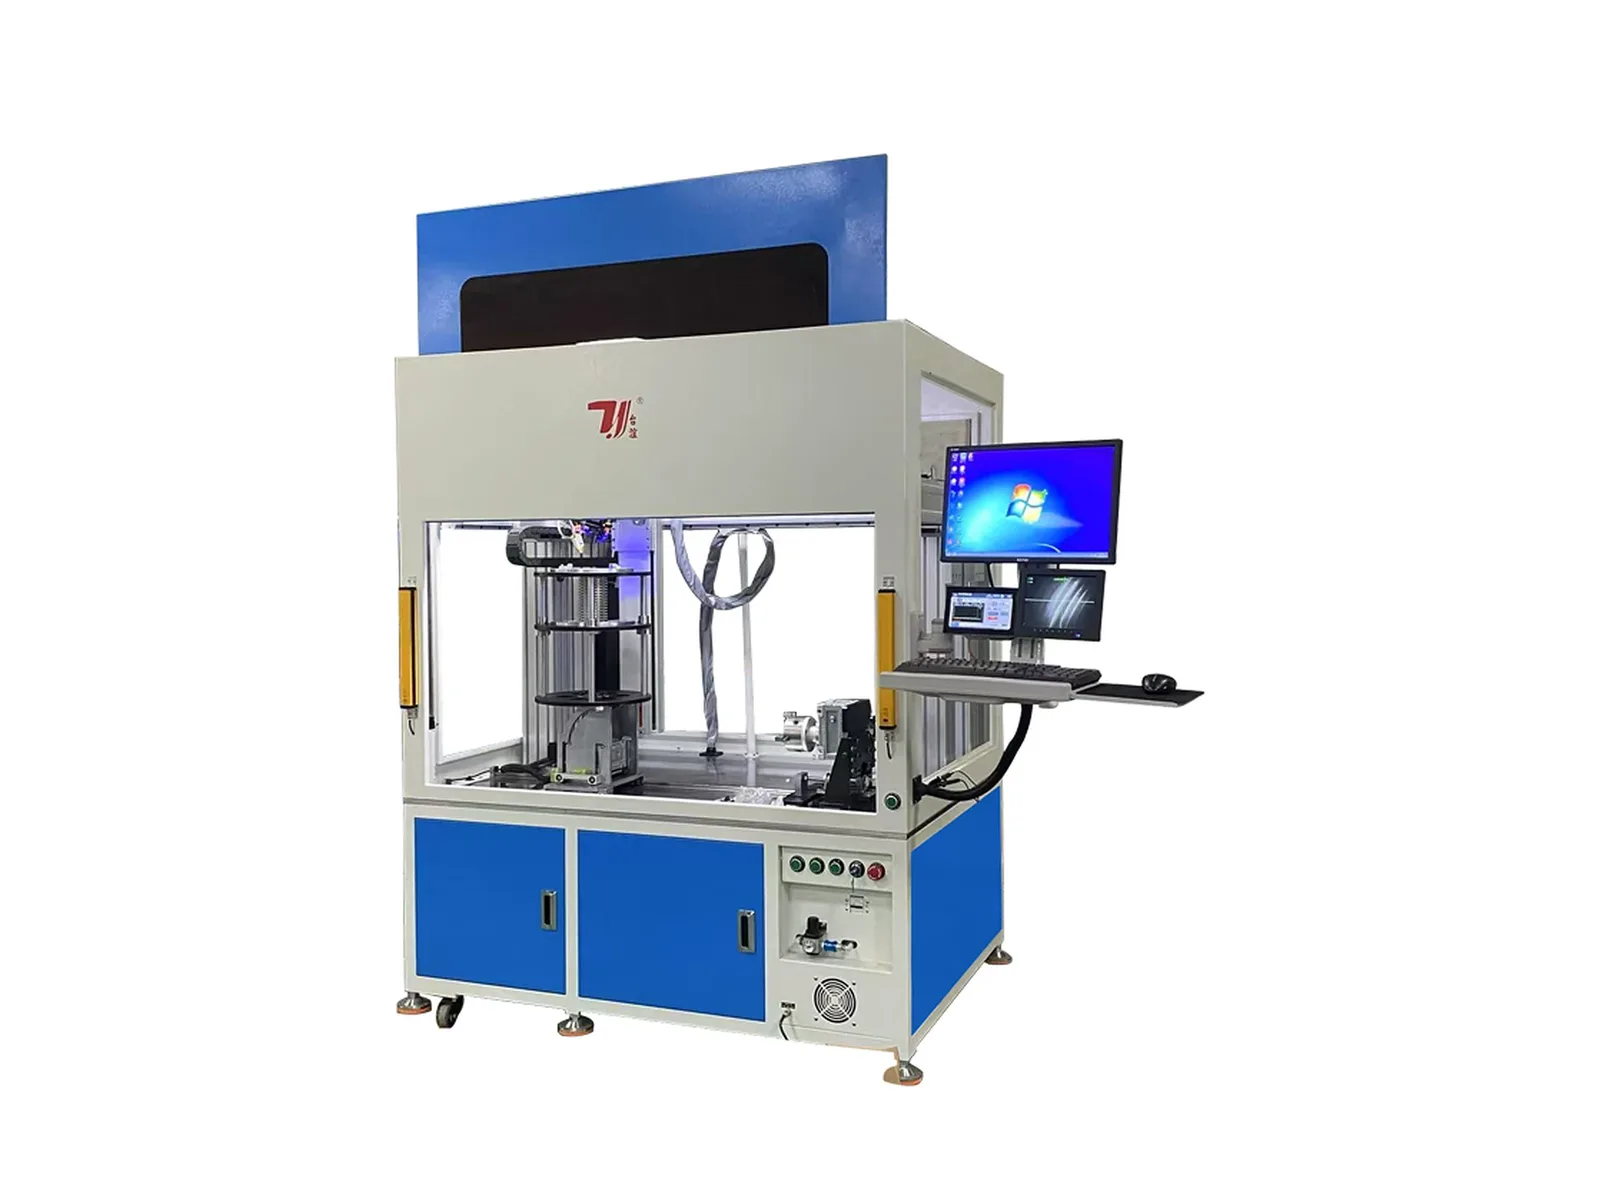
Система лазерной сварки с поворотной оснасткой, ПЗС-отслеживанием, мощностью 1-3 kW, скоростью 5-80 mm/с и позиционированием ±0.02 mm для сильфонов, металлических шлангов и компенсаторных соединений.
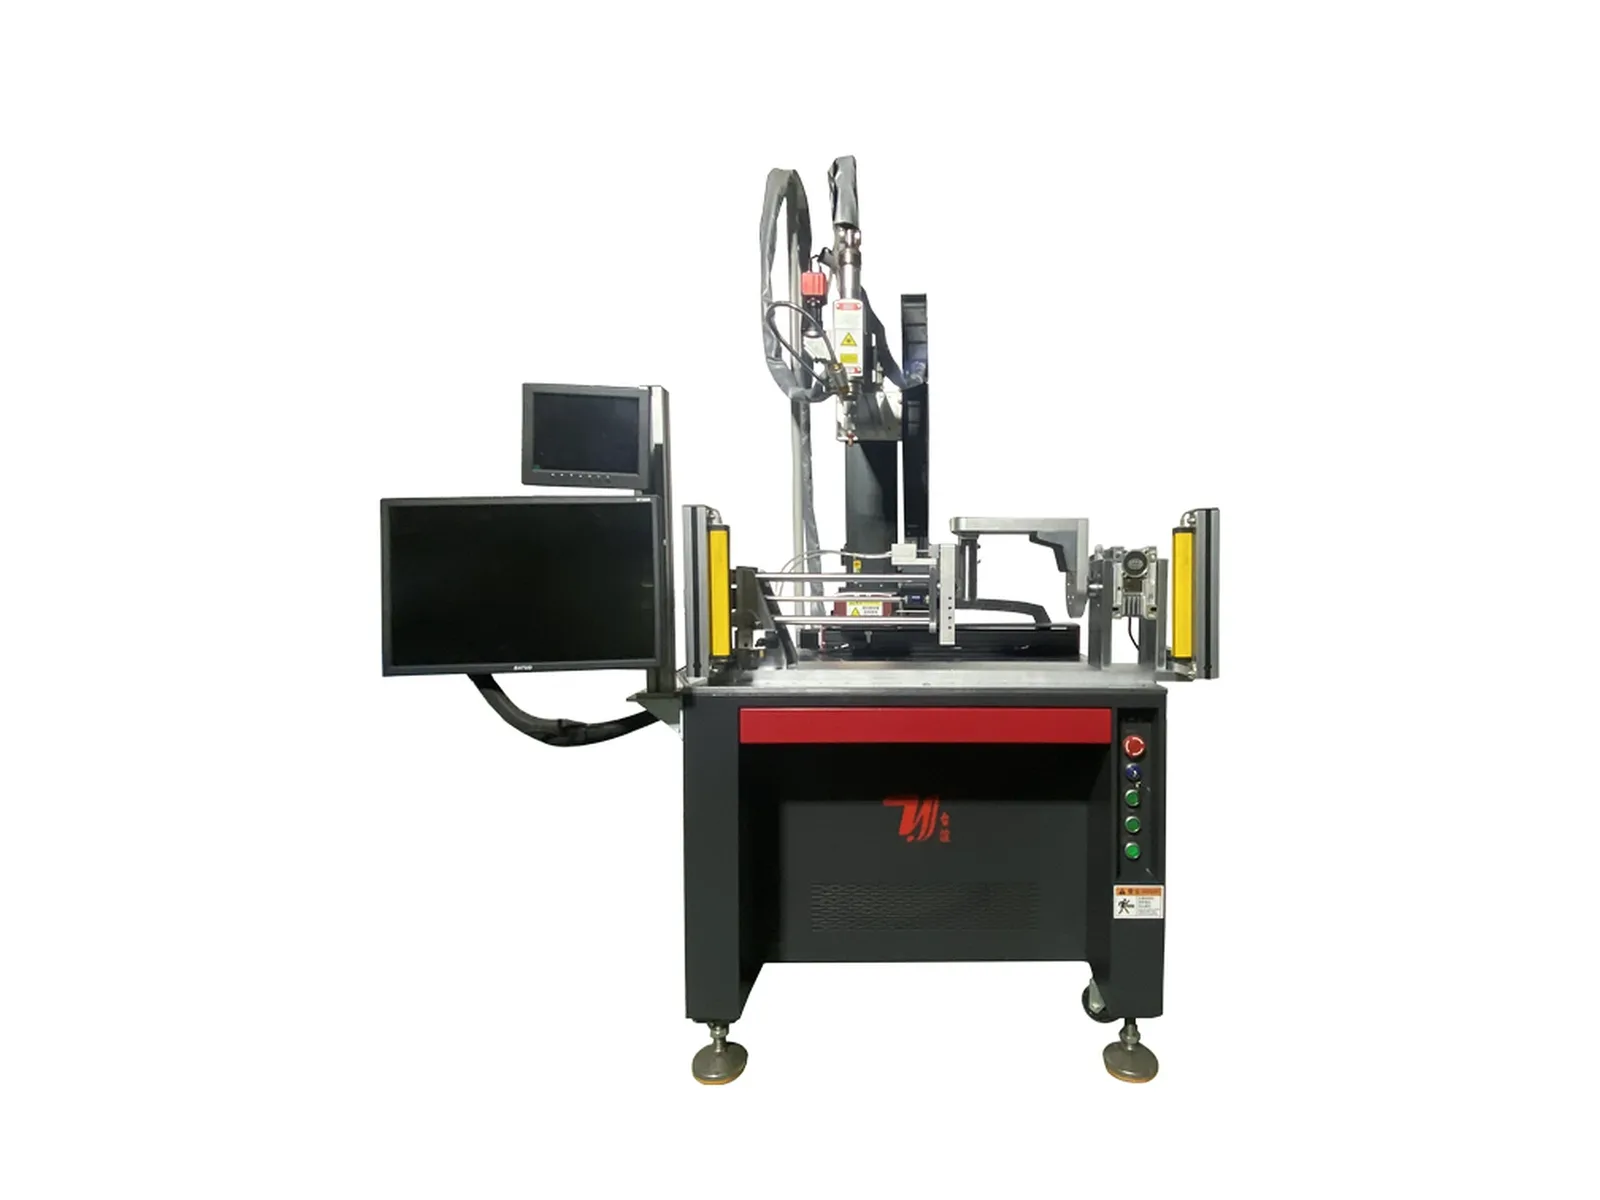
Специализированная система с поворотной оснасткой, поддержкой ПЗС, заявленными опциями 1.5-6 kW, скоростью 8-90 mm/с и позиционированием ±0.02 mm для соединений носиков чайников и кофейников.
Сравните траекторию сварки, доступ к соединению и способ удержания детали, прежде чем выбирать автоматический лазерный сварочный аппарат. Портальные и многоосные системы отвечают различным требованиям к движению; специализированные станции организуют процесс вокруг конкретной заготовки. Включите загрузку и выгрузку в сравнение, потому что автоматическая сварка не обязательно означает автоматическую обработку деталей.
Рассмотрите портальную систему, когда рабочий ход и доступ к заготовке являются центральными для проекта. Предоставьте размеры детали и чертеж шва, чтобы диапазон перемещения и оснастка могли быть указаны вместе.
Сравните четырехосевую систему для указанных изогнутых и фасонных сварочных траекторий. Проверьте, как оснастка позиционирует соединение и какие движения необходимы; одно только количество осей не устанавливает совместимость с деталью.
Ознакомьтесь с пятиосевой конфигурацией для трехмерных изогнутых и фасонных швов. Определите ориентацию соединения и требования к доступу перед выбором схемы перемещения и закрепления заготовки.
Ассортимент включает системы для зажима моек, днищ чайников, тройников, носиков и сильфонов. Например, двухпозиционная машина для днищ чайников использует чередующиеся рабочие позиции. Сравните последовательность станций с фактическим компонентом и задачей загрузки.
Если проект требует сварочной головки, установленной на роботе, сравните ассортимент отдельных роботизированных систем. Схема ячейки и требования к оснастке должны быть оценены по тому же чертежу детали и критериям приемки.
В этом диапазоне станок управляет сварочным движением с помощью портала, многоосевого механизма или специальной оснастки. Оборудование и задачи оператора различаются в зависимости от модели. Подтвердите, как детали загружаются, зажимаются, свариваются и извлекаются, а не предполагайте, что весь цикл проходит без участия оператора.
Начните с геометрии шва и ориентации, необходимой для достижения каждого соединения. Сравните движение и расположение оснастки с чертежом. Дополнительные оси могут решить проблему позиционирования, но сами по себе не гарантируют лучшего шва или более короткого цикла для каждой детали.
Рассмотрите специализированную станцию, когда заготовка соответствует указанному применению, например, для зажимов раковин, днищ чайников, носиков, тройников или сильфонов. Прежде чем выбирать ее вместо универсальной платформы движения, рассмотрите варианты деталей, требования к смене оснастки и последовательность загрузки.
Нет. Материал, конструкция соединения, подгонка и требуемый результат сварки также имеют значение. Диапазоны мощности, указанные на страницах с подробным описанием, описывают доступные конфигурации, а не одну гарантированную толщину сварки для всех материалов и соединений.
Отправьте чертежи детали и шва, марку и толщину материала, размеры детали, производственные требования и критерии приемки сварки. Опишите существующую оснастку и предполагаемый метод загрузки. Эти данные определяют станок, оснастку и объем интеграции, которые будут включены в предложение.
Запросить предложение
Поделитесь чертежом детали, материалом и производственными требованиями. В коммерческом предложении будет указано выбранное оборудование, оснастка, варианты обработки и объем интеграции для вашего проекта.