

























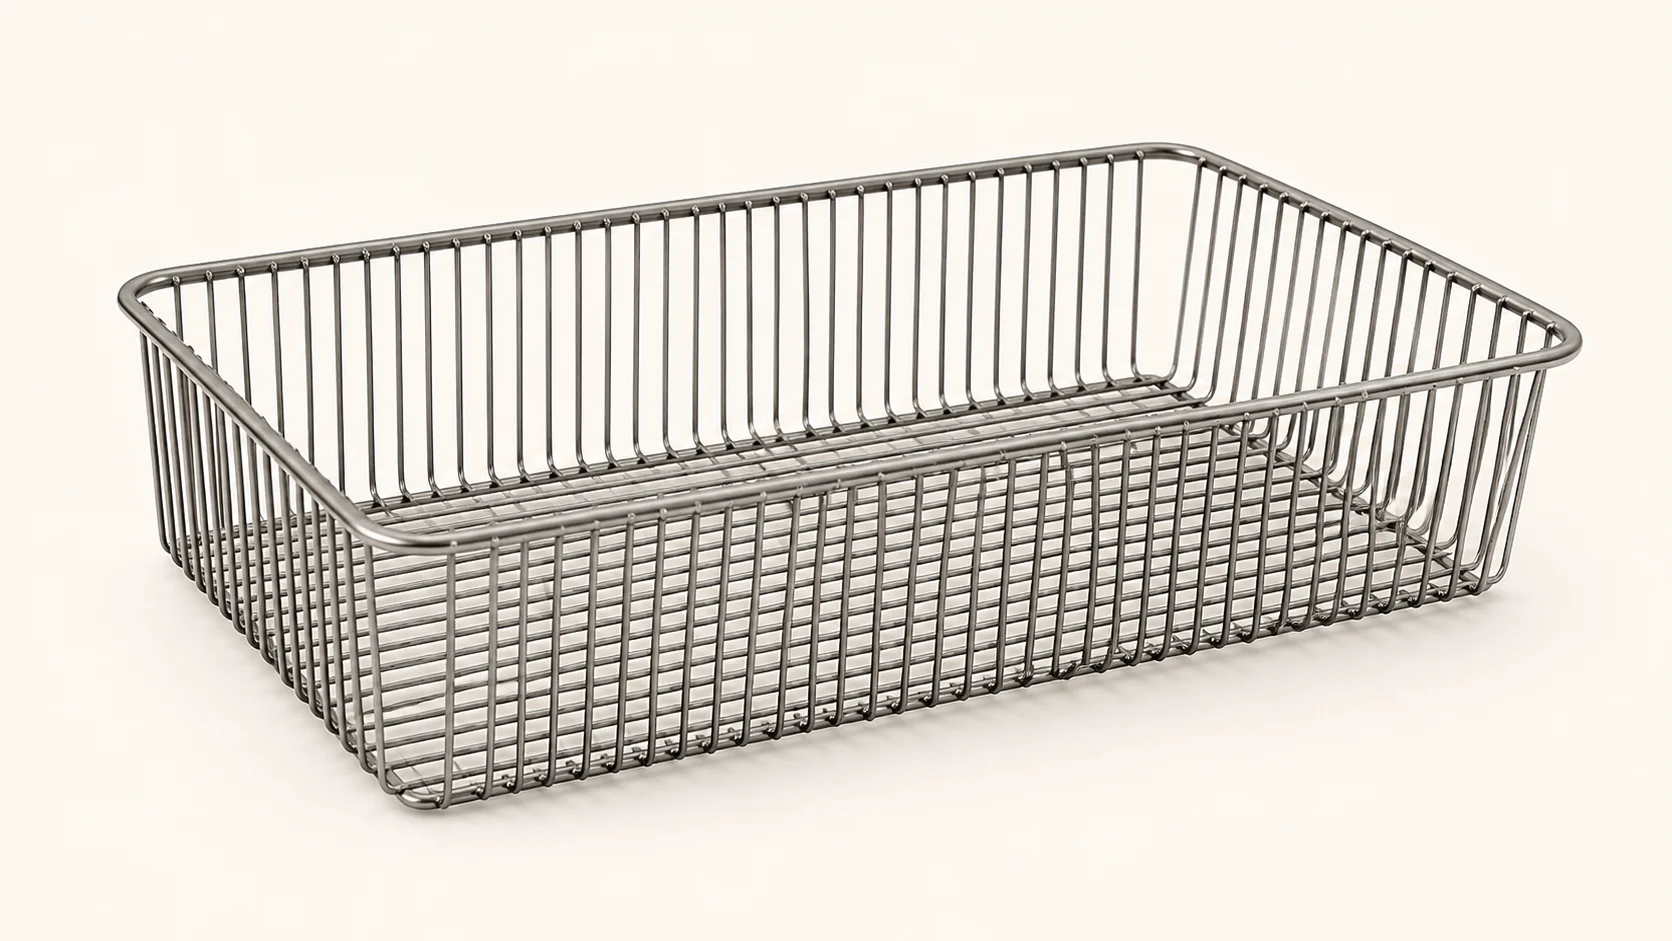
Планирование производства на основе заготовки
Комплексное решение для производства корзин
Сконфигурируйте оборудование для изготовления проволочных корзин по вашему чертежу детали и производственным требованиям. Выберите маршрут 2D формовки проволоки, 3D формовки проволоки или сварной сетки, затем определите станции, оснастку и передачу, необходимые для этой корзины.
Маршруты ввода3маршруты
Отображенные этапы8этапы
Основа планированияДетальчертеж
Комбинация оборудования, оснастка, границы автоматизации и последовательность процессов подтверждаются после рассмотрения чертежа корзины и производственной цели.
Характеристики
Конфигурация решения для корзин
Конфигурация решения
- Маршруты ввода
- 2D формовка проволоки / 3D формовка проволоки / сварная сетка
- Подготовка
- Выпрямление, резка и высокоскоростное выпрямление по мере необходимости
- Формовка и обрезка
- Сгибание, стыковая сварка, обрезка и гидравлическая формовка по мере необходимости
- Сборочная сварка
- Точечная сварка, рядовая сварка и сборочные операции с использованием оснастки
- Завершение
- Контроль, усиление сварного шва, координация обработки поверхности и упаковка
- Основа конфигурации
- Чертеж корзины, образец, материал, размер проволоки, конструкция соединения и целевой объем производства
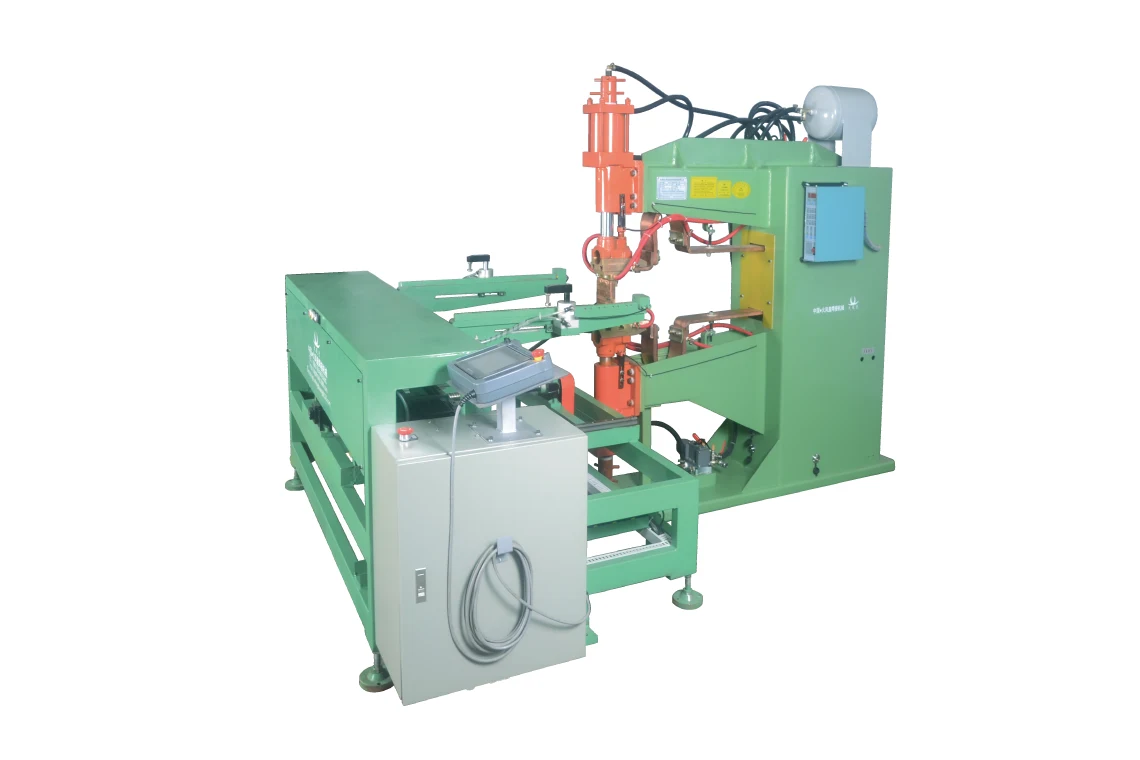
Автоматическая сварочная станция по осям XY
- Оборудование
- Автоматическая машина для рядовой сварки по осям XY
- Движение
- Сервоприводное перемещение рамы пресс-формы по осям X/Y, управляемое системой
- Программы
- Несколько спецификаций продукта могут быть сохранены в контроллере
- Эксплуатация
- Запрограммированная последовательность сварки с возвратом в исходное положение; указан запуск ножной педалью
- Объем конфигурации
- Возможности станции выбираются в соответствии с настроенной производственной линией
Особенности
Возможности сварочной станции для рядов по осям XY
Автоматический аппарат для рядной сварки по осям XY является одной из конфигурируемых станций в рабочем процессе изготовления корзин. Эти возможности применимы к этой станции, а не автоматически ко всем комбинациям оборудования.
01
Сервоуправляемое движение
Рама пресс-формы X/Y приводится в движение серводвигателем, при этом шаг и скорость перемещения контролируются через систему управления.
02
Автоматическая последовательность сварки
После закрепления заготовки на раме пресс-формы запрограммированное движение X/Y завершает настроенные сварочные позиции и возвращается в исходное положение.
03
Несколько сохраненных программ
Контроллер может хранить несколько спецификаций продукта, с настройкой расстояния перемещения и последовательности сварки в соответствии с процессом обработки заготовки.
04
Опция запуска ножной педалью
Станция также может быть запущена ножным переключателем для поддержки определенного рабочего процесса оператора и уменьшения непреднамеренных операций.
Производственный поток
От подготовки материала до упакованной корзины
Точный маршрут выбирается из этапов, необходимых для заготовки.
- 01
Подготовка материала
- 02
2D / 3D формовка или сварка сетки
- 03
Формовка и обрезка
- 04
Сборка корпуса корзины
- 05
Инспекция
- 06
Усиление сварного шва
- 07
Обработка поверхности
- 08
Упаковка
Технологические маршруты
Три способа входа в рабочий процесс корзины
Чертеж определяет, какой маршрут используется и какие последующие операции включены.
Маршрут формовки проволоки 2DСоздайте первичную геометрию плоской проволоки перед последующим соединением и формовкой.
Маршрут формовки проволоки 3DСовместите формовку 3D с механической обработкой и стыковой сваркой там, где это требуется по геометрии.
Маршрут сварной сеткиНачните с выпрямления, резки и автоматической сварки рядов сетки, прежде чем сетка будет сформирована.
Применение
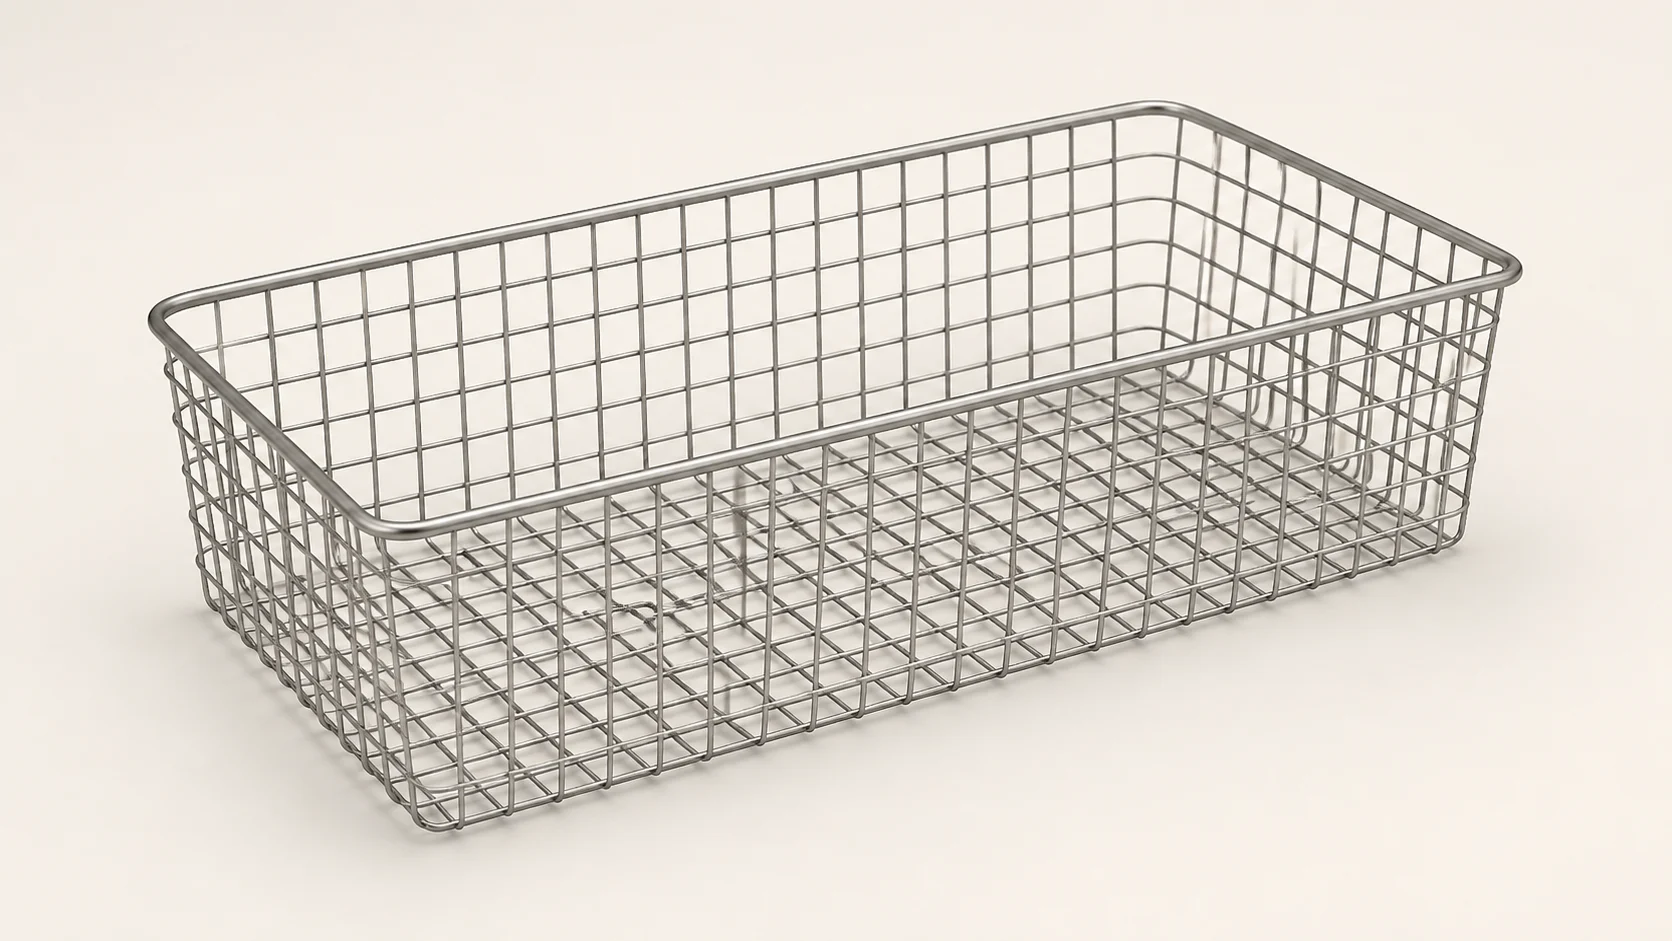
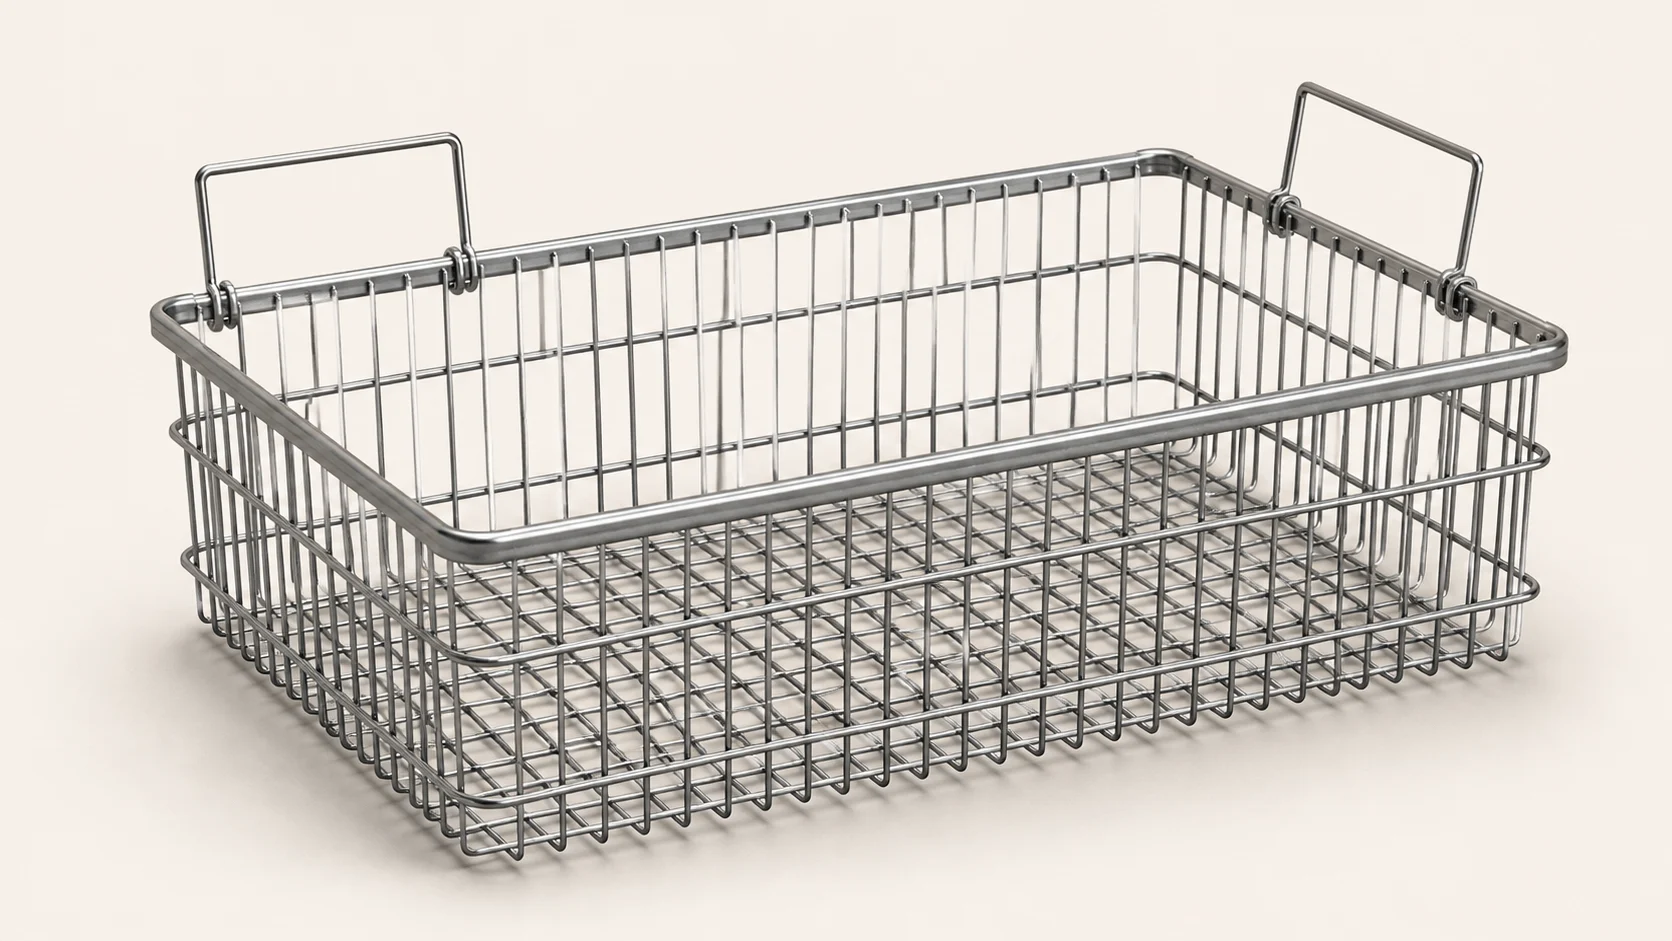
Конструкции корзин, спроектированные вокруг заготовки
- 04ПодготовкаВыпрямление, резка и высокоскоростное выпрямление
- 05Формовка и обрезкаГибка, стыковая сварка, обрезка и гидравлическая формовка
- 06Сборочная сваркаТочечная сварка, рядная сварка и связанные с оснасткой сборочные операции
- 07ЗавершениеКонтроль, усиление сварных швов, координация обработки поверхности и упаковка
Сопутствующие товары
Возможности смежной автоматизации
Диапазон автоматизации
Автоматическая лазерная сварка
Специализированные сварочные системы, сконфигурированные с учетом геометрии шва и закрепления заготовки.
Диапазон автоматизацииРоботизированные системы автоматизации
Роботизированные ячейки для обработки и перемещения материалов для интегрированных производственных задач.
Диапазон автоматизацииСистемы для умного производства
Подключенные системы загрузки, резки и хранения материалов для производства листового металла.
Изучить отраслевые решения
Ознакомьтесь с нашими отраслевыми решениями и обсудите оборудование, оснастку и требования к процессу для вашего применения.
Посмотреть все отраслевые решенияОпределите границы оборудования и процесса
Выберите маршрут из конструкции корзины
Предоставьте материал и диаметр проволоки, форму входящего сырья, размеры и расположение соединений. Используйте эти данные для определения этапов формовки, подготовки, сварки и обрезки, которые входят в решение; три входных маршрута являются альтернативами в рамках одного конфигурируемого предложения.
Разделите автоматизацию станции и автоматизацию линии
Станция XY для рядовой сварки выполняет свою запрограммированную последовательность сварки после закрепления заготовки на раме пресс-формы. Загрузка, выгрузка, передача между станциями и переналадка требуют своих определенных механизмов; последовательность станций не устанавливает беспилотную производственную линию.
Согласуйте передачу после сварки
Укажите требования к проверке, усилению, обработке поверхности и упаковке с ответственной стороной для каждого этапа. Координация обработки поверхности не является подтверждением того, что оборудование для нанесения покрытий включено. Согласуйте границы поставки и приемки перед сравнением проектных предложений.
Вопросы по выбору машины
Это фиксированный комплект оборудования?
Нет. Это настраиваемое решение для производства корзин. Чертеж и технологические требования определяют станции и интерфейсы; не каждый проект требует каждого этапа, показанного на схеме.
Как выбираются маршруты для 2D, 3D и сварной сетки?
Проанализируйте геометрию корзины, поступающую проволоку или сетку, места соединений и требуемую последовательность формовки. Маршруты описывают отправные точки процесса, а не три отдельные модели готовых машин.
Что автоматизирует станция XY для сварки рядов?
После закрепления детали на раме пресс-формы сервоуправляемое перемещение по осям X/Y следует запрограммированным положениям сварки и возвращается в исходную точку. Загрузка, выгрузка и передача детали на другие станции требуют отдельно согласованного объема работ.
Включены ли машины для обработки поверхности?
Рабочий процесс включает координацию передачи на финишную обработку, но это не подтверждает наличие оборудования для нанесения покрытий или другой обработки поверхности в поставке. Определите процесс, оборудование и ответственность во время инженерного анализа.
Что необходимо для определения производительности, компоновки и цены?
Отправьте чертежи или образец, материал и диаметр проволоки, требования к сварке и внешнему виду, целевую производительность и предпочтения по загрузке. Включите планировку завода и существующие интерфейсы оборудования, чтобы можно было определить оснастку, последовательность станций, обработку и приемку.
Запросить предложение
Расскажите нам о детали. Мы расскажем вам о станке.
Конфигурация и коммерческое предложение подготавливаются после рассмотрения чертежа корзины, маршрута процесса, границ автоматизации и производственной цели.
- Телефон+86 153 6281 4831
- Электронная почтаsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831