

























Серия роботизированной наплавки и закалки
Система лазерной наплавки TY-RF5018
TY-RF5018 — это конфигурируемая рабочая станция для лазерной наплавки для ремонта и упрочнения поверхности. Сначала выберите процесс, затем определите робота, головку, систему подачи порошка и пакет оснастки для внешних поверхностей, доступных внутренних отверстий или локализованной закалки.
Гарантия на всю машину: 2 года · Окончательная цена и сроки поставки зависят от мощности лазера, вылета робота, головки для наплавки или закалки, податчика порошка, позиционера, рельса, ограждения и объема интеграции.
Характеристики
Технические данные TY-RF5018
Конфигурация робота и лазера
- Серия
- TY-RF5018
- Структура робота
- Промышленный робот с 6 осями
- Заявленная мощность лазера
- 3,000 / 6,000 / 12,000 W
- Вылет робота
- 1,800-2,100 mm, опциональная конфигурация
- Точность позиционирования
- ±0.05 mm
- Источник лазера
- Волоконный лазер
Процесс наплавки
- Длина волны лазера
- 1,080 ± 5 нм
- Диаметр сердцевины волокна
- 600 мкм
- Перечисленная толщина наплавки
- 0.5-2 mm
- Обрабатывающие головки
- Наплавочная головка / закалочная головка / головка для наплавки внутренних стенок, в зависимости от конфигурации
- Подача порошка
- Встроенный порошковый питатель; одинарный или двойной питатель в зависимости от конфигурации
- Возможность обработки внутренних стенок
- Специализированная головка для внутренних диаметров ≥100 mm
Управление, охлаждение и коммуникации
- Система управления
- ПЛК с обучающим программированием / автономным программированием
- Электропитание
- 380 V ±5%, 50/60 Hz
- Метод охлаждения
- Водяное охлаждение
- Перечисленная рабочая температура
- 0-50 °C
- Гарантия на всю машину
- 2 года
Особенности
Сконфигурируйте ячейку наплавки вокруг детали и процесса
Одна серия, несколько конфигураций
TY-RF5018 организована как серия, охватывающая роботизированные рабочие станции, обработку внутренних стенок, роботизированную наплавку и комбинированные конфигурации наплавки-закалки.
Шестиосевое управление траекторией
Промышленный робот следует запрограммированным траекториям по валам, поверхностям, кривым и деталям неправильной формы, в то время как комплект оснастки конфигурируется вокруг контура компонента.
Головка для наплавки или закалки
Комплект для обработки может быть сконфигурирован для ремонта нанесенного слоя, упрочнения поверхности или комбинированной наплавки и закалки в соответствии с представленной деталью и целью процесса.
Опция обработки внутренних стенок
Специальная головка для внутренних стенок предназначена для труб, цилиндров и втулок с внутренним диаметром не менее 100 mm, в зависимости от глубины, доступа и анализа оснастки.
Интеграция порошка и движения
Лазерный источник, податчик порошка, чиллер, робот, позиционер или рельс и электрические элементы управления интегрированы как единая технологическая ячейка для конкретного проекта.
Открытая конфигурация оснастки
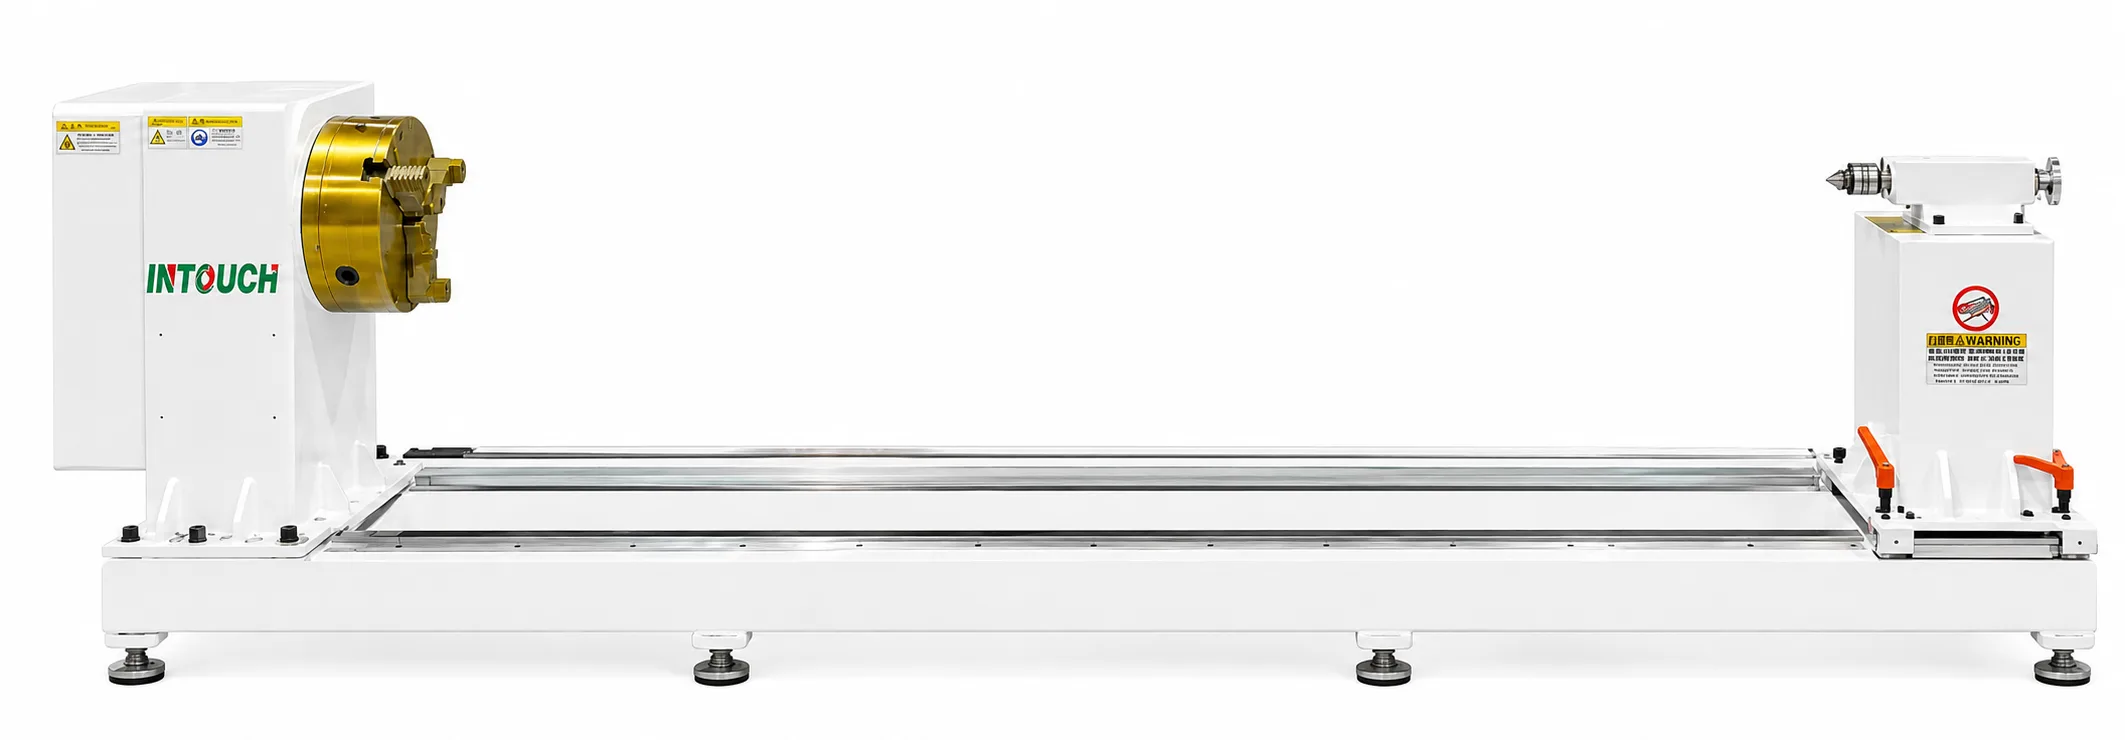
Позиционеры, задние бабки и рельсы робота могут быть выбраны для длинных валов, вращающихся деталей и более крупных ремонтных работ, вместо того чтобы помещать каждый компонент в один фиксированный корпус.
Конфигурация проекта
От анализа детали до приемки образца
Типичная последовательность определения системы на основе представленного компонента, цели ремонта и цели процесса.
- 01
Чертеж детали и обзор основного материала
- 02
Определение цели ремонта или упрочнения
- 03
Планирование материала для наплавки и пробного процесса
- 04
Выбор головки, мощности лазера и податчика порошка
- 05
Проверка досягаемости робота, позиционера и рельса
- 06
Траектория инструмента и план автономного программирования
- 07
Определение ограждений, вытяжки и инженерных коммуникаций
- 08
Приемка образцов и объем установки
Объем конфигурации
Четыре конфигурации TY-RF5018 в одной серии
Окончательная мощность лазера, обрабатывающая головка, метод подачи порошка, закрепление заготовки и пакет движения подтверждаются в соответствии с геометрией детали, доступом и целевым слоем или требованием к закалке.
Сопутствующие товары
Другие пути наплавки и роботизированной обработки
Роботизированная лазерная наплавка
Оцените положение робота, позиционеры и зазоры оснастки для внешних и изогнутых поверхностей.
Доступ к отверстию и оснасткаНаплавка внутренних стенок
Проверьте диаметр отверстия, глубину и зазор для входа специализированной головки для внутренних стенок.
Две цели обработкиНаплавка и закалка
Разделите ремонт наплавленного слоя от локализованной закалки и определите каждую зону обработки.
Сопутствующие отраслевые решения
Изучите применения и лазерные процессы, связанные с этим оборудованием.
Посмотреть все отраслевые решения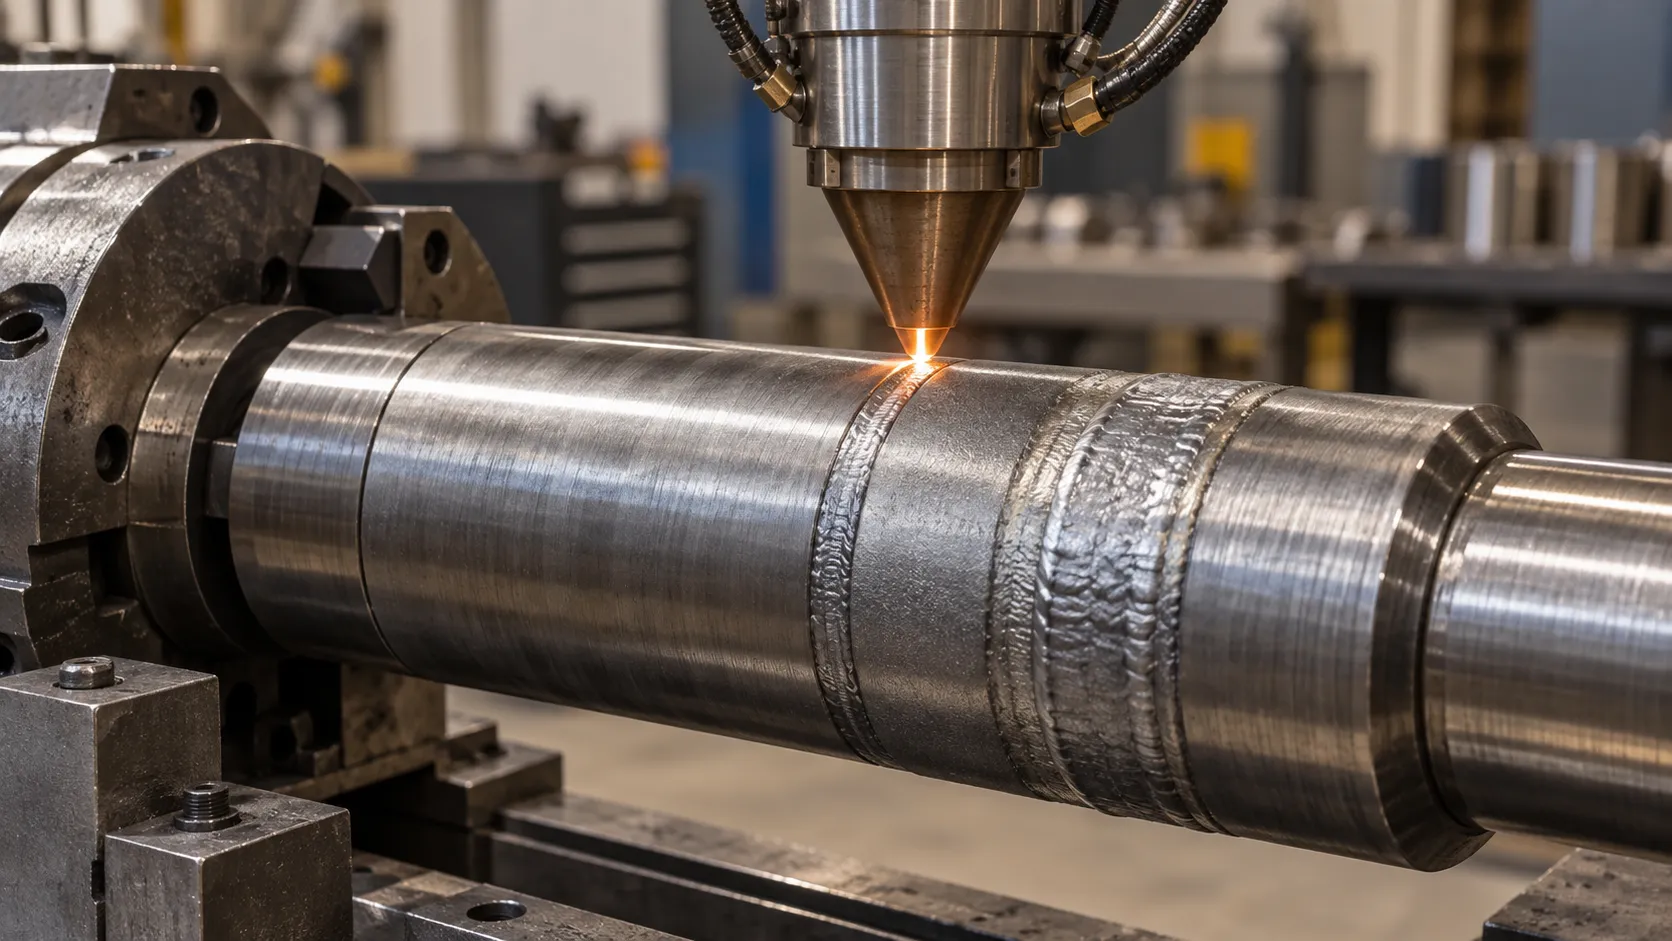
Выберите конфигурацию рабочей станции по задаче обработки
Начните с поверхности и цели ремонта
Отметьте области, подлежащие обработке, на чертеже детали и опишите текущий износ, коррозию или состояние размеров. Отличайте нанесенный ремонтный слой от требования поверхностной закалки, чтобы обзор технологической головки и материала соответствовал предполагаемому результату.
Выберите механизм движения и доступа
Внешние изогнутые поверхности, внутренние отверстия и длинные вращающиеся компоненты предъявляют различные требования к доступу головки и закреплению заготовки. Используйте специальные страницы конфигурации для просмотра соответствующего пути, затем подтвердите вылет робота, требования к позиционеру или рельсам для полной сборки.
Определите полную границу оборудования
Серия объединяет лазер, головку, подачу порошка, охлаждение и элементы управления со специфическим для проекта оборудованием движения. Согласуйте, какие приспособления, погрузочно-разгрузочное оборудование, ограждения, вытяжка и услуги по установке входят в коммерческое предложение; название серии не определяет один фиксированный пакет поставки.
Вопросы по выбору машины
TY-RF5018 — это одна машина или конфигурируемая серия?
Это серия с конфигурациями рабочей станции, роботизированной наплавки, внутренней наплавки и наплавки-закалки. Представленная деталь и цель обработки определяют окончательный комплект головки, движения, подачи порошка и закрепления заготовки.
Как мне выбрать между TY-RF5018 и TY-RF2018?
Сравните требуемую траекторию и закрепление заготовки. TY-RF5018 использует шестиосную роботизированную конфигурацию, в то время как TY-RF2018 предоставляет платформу с ЧПУ. Проверьте полный габарит детали и оснастки, а также потребности в загрузке перед выбором серии.
Определяет ли указанная толщина слоя допуск готовой детали?
Нет. Указанная толщина наплавки 0.5–2 mm описывает диапазон процесса. Согласуйте требуемые готовые размеры, любую последующую механическую обработку и критерии приемки слоя для фактического материала и ремонта.
Включены ли все головки для внутренней наплавки и закалки?
Головки являются вариантами конфигурации. Укажите, требуется ли для проекта внешняя наплавка, внутренняя наплавка, закалка или согласованная комбинация, чтобы в предложении было указано необходимое оборудование.
Что мне предоставить для предложения по рабочей станции?
Отправьте чертеж детали, основной материал, текущее состояние поверхности, зоны обработки, целевой слой или результат закалки и ожидаемую производительность. Включите ограничения по загрузке, доступную площадь пола и предполагаемые критерии контроля.
Запросить предложение
Расскажите нам о детали. Мы расскажем вам о станке.
Цена зависит от размеров и материала детали, цели ремонта или закалки, мощности лазера, обрабатывающей головки, податчика порошка, вылета робота, позиционера или рельса, ограждения, вытяжки и объема установки.
- Телефон+86 153 6281 4831
- Электронная почтаsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831