

























Индивидуальная многоосевая сварка
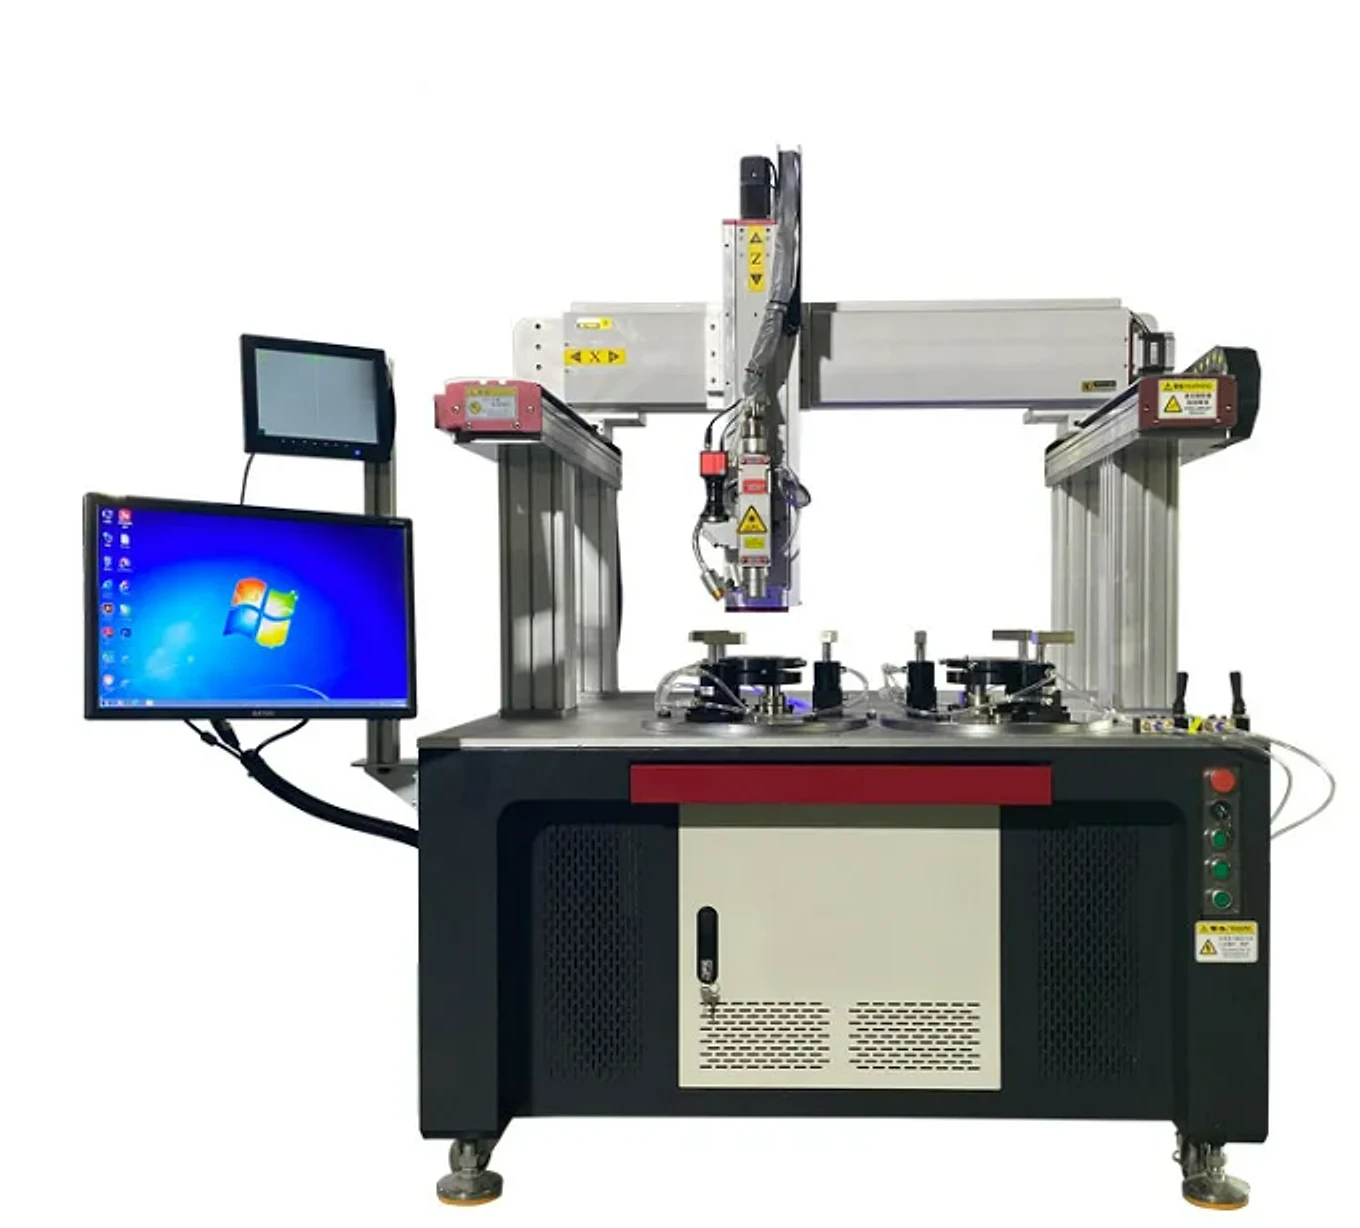
Портальный автоматический лазерный сварочный аппарат
Портальная автоматическая лазерная сварочная система для заготовок, требующих определенного рабочего хода и повторяющихся траекторий сварки. Сервопривод, оснастка, лазерный пакет и CCD-позиционирование настраиваются вместе в соответствии с размерами детали, доступом к соединению и последовательностью загрузки.
Индивидуальная система · окончательная конфигурация подтверждается после рассмотрения заготовки и процесса
Характеристики
Данные портальной автоматической сварочной системы
Лазер и движение
- Мощность лазера
- 1,500 / 2,000 / 3,000 / 6,000 W
- Скорость сварки
- 10-100 mm/с
- Точность повторного позиционирования
- ±0.03 mm
- Структура движения
- Высокожесткая портальная рама с сервоприводом и многоосевой связью
Позиционирование и интеграция
- Визуальное позиционирование
- Система позиционирования CCD
- Рабочий ход
- Изготовлено на заказ по предоставленной заготовке и процессу
- Закрепление заготовки
- Конфигурация оснастки под конкретное применение
- Подключение к производственной линии
- Поддерживается; объем интерфейса подтверждается во время инженерного обзора
Сконфигурировано вокруг траектории сварки
Управление повторяющейся траекторией в пользовательской рабочей зоне
Это система, сконфигурированная под конкретное применение, а не фиксированная каталожная модель. Рабочий ход, оснастка, источник лазера и интерфейс автоматизации выбираются после анализа детали и производственной задачи.
Портальное перемещение для более крупных заготовок
Двухстоечный портал перемещает сварочную головку по конфигурируемой рабочей зоне, обеспечивая стабильную платформу движения для шкафов, рам и корпусов.
Серво многоосевое управление траекторией
Связанные сервооси следуют запрограммированной траектории сварки, в то время как приспособление удерживает деталь в заданном положении загрузки.
Позиционирование с помощью ПЗС-камеры
Представленная система позиционирования CCD поддерживает выравнивание между запрограммированной траекторией и представленным соединением. Окончательный объем системы технического зрения зависит от анализа детали и процесса.
Разработано для интеграции в линию
Сварочная платформа может быть спроектирована для подключения к более широкой автоматизированной линии, при этом обязанности по загрузке, разгрузке и интерфейсу определяются для проекта.
Производство и контроль
От обзора применения до поставки
- 01
Сварка станины станка
- 02
Подготовка луча
- 03
Термическая обработка
- 04
Прецизионная обработка
- 05
Предварительная сборка и проверка
- 06
Сборка станка
- 07
Тестирование, отладка и приемка
- 08
Доставка
Область применения
Детали, для которых подходит конфигурируемая портальная траектория
Пригодность зависит от материала, конструкции соединения, доступа, глубины сварки и целевого времени цикла. Предоставьте фактические данные детали до фиксации маршрута процесса.
Сопутствующие товары
Сравните следующий путь автоматизации
Многопозиционная сварка носиков чайников
Многопозиционная конфигурация для повторяющихся соединений носика чайника и связанных швов чайника.
Прикладные системыДиапазон автоматической сварки
Сравните портальные, четырехосевые, пятиосевые и специализированные сварочные системы.
Гибкие ячейкиРоботизированная автоматизация
Роботизированные системы лазерной обработки и перемещения материалов для интегрированного производства.
Сопутствующие отраслевые решения
Изучите применения и лазерные процессы, связанные с этим оборудованием.
Посмотреть все отраслевые решения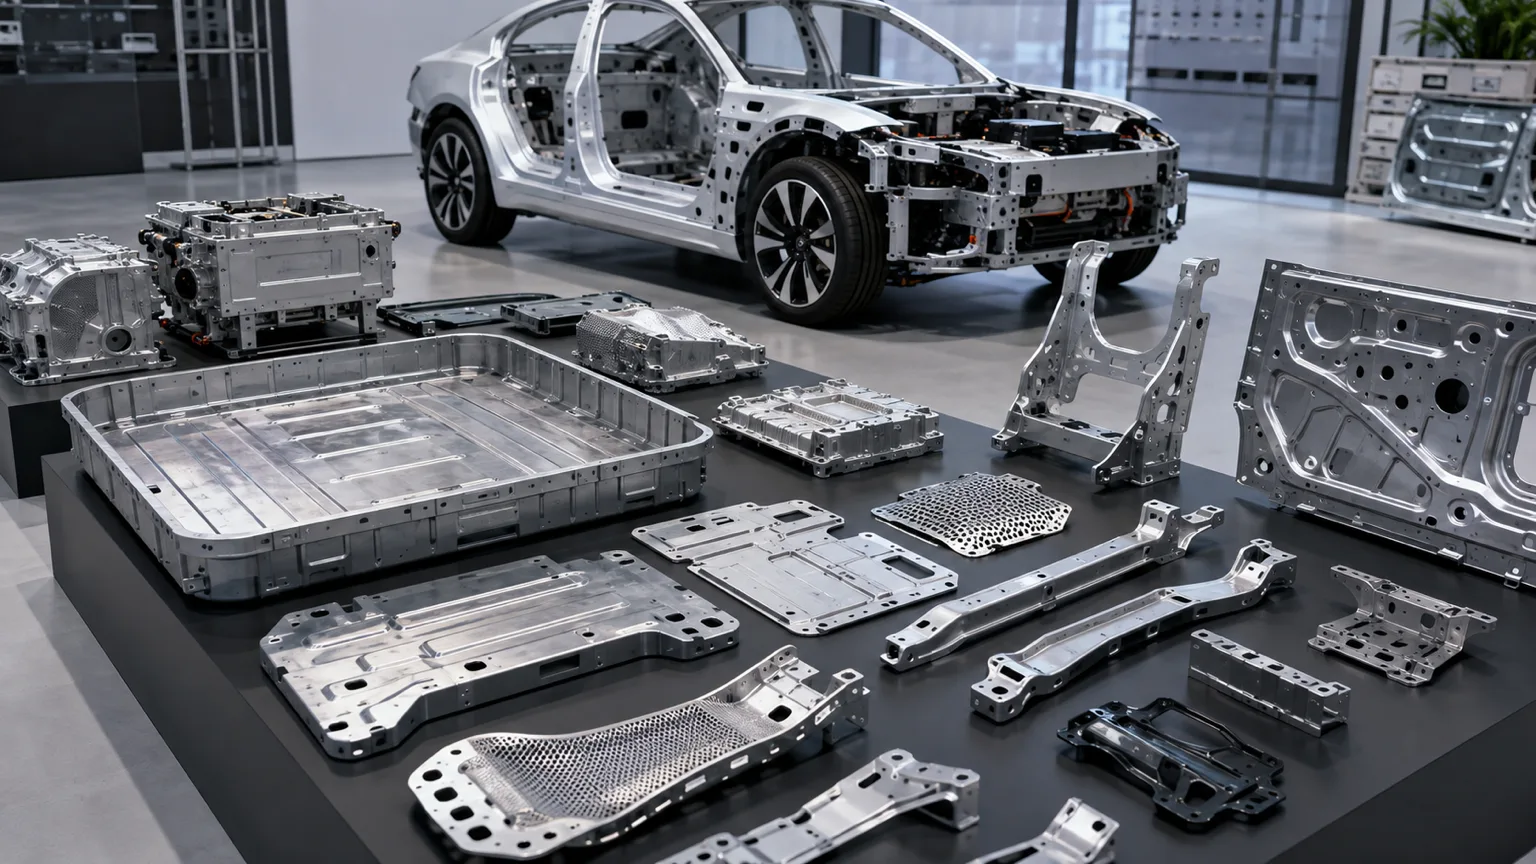
Определите рабочий ход по детали и оснастке
Предоставьте полный рабочий объем
Рабочий ход изготавливается на заказ в соответствии с представленной заготовкой и процессом. Включите деталь, оснастку и доступ к инструменту в чертеж, затем определите каждый шов, который должен быть достигнут. Размеры готовой детали сами по себе не описывают полное требование к движению.
Планируйте загрузку вместе с траекторией сварки
Запрограммированная траектория сварки — это только один этап цикла. Определите обязанности по загрузке, зажиму, позиционированию, сварке и выгрузке, чтобы компоновка портала могла быть сопоставлена с производственными требованиями. Подключение к производственной линии требует указанного интерфейса и объема обработки.
Выберите технологический пакет после обзора соединения
На странице перечислены четыре варианта мощности лазера. Сопоставьте материал, конструкцию соединения и критерии приемки с предлагаемой оптикой и механизмом движения. Больший рабочий ход или более высокая мощность сами по себе не устанавливают качество сварки или производительность.
Вопросы по выбору машины
Существует ли один стандартный рабочий ход для этого портального сварочного аппарата?
Указанный рабочий ход изготавливается на заказ в соответствии с заготовкой и процессом. Предоставьте размеры детали и оснастки, места швов и требования к доступу, чтобы можно было определить предлагаемый диапазон движения.
Когда мне следует сравнивать портальный сварочный аппарат с четырехосевой или пятиосевой сваркой?
Сравните рабочую зону и требуемые ориентации соединения. Страница портального сварочного аппарата фокусируется на индивидуальном ходе и большем доступе к заготовке; многоосевые платформы предназначены для связанных изогнутых или пространственных траекторий сварки. Анализ детали и оснастки должен определять расположение, а не только количество осей.
Означает ли позиционирование с помощью ПЗС, что каждый шов отслеживается автоматически?
Конфигурация включает позиционирование с помощью ПЗС. Точный объем зрения и выравнивания определяется в соответствии с деталью и соединением. Это перечисление само по себе не устанавливает автоматическое отслеживание каждого шва или компенсацию каждой вариации детали.
Определяет ли указанная скорость сварки полное время цикла?
Нет. Диапазон скорости сварки описывает параметр процесса, в то время как полный цикл включает загрузку, зажим, позиционирование и выгрузку. Предоставьте предполагаемую деталь и целевую производительность для оценки полной последовательности.
Что мне отправить для получения предложения по портальной сварке?
Отправьте чертежи заготовки и оснастки, материалы и толщины, расположение соединений, требуемый результат сварки и производственную цель. Укажите, как деталь поступает на станцию и покидает ее, а также доступную компоновку, чтобы можно было определить рабочий ход и обязанности по интеграции.
Запросить предложение
Расскажите нам о детали. Мы расскажем вам о станке.
Конфигурация и коммерческое предложение подготавливаются после рассмотрения заготовки, траектории сварки и границ автоматизации.
- Телефон+86 153 6281 4831
- Электронная почтаsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831