

























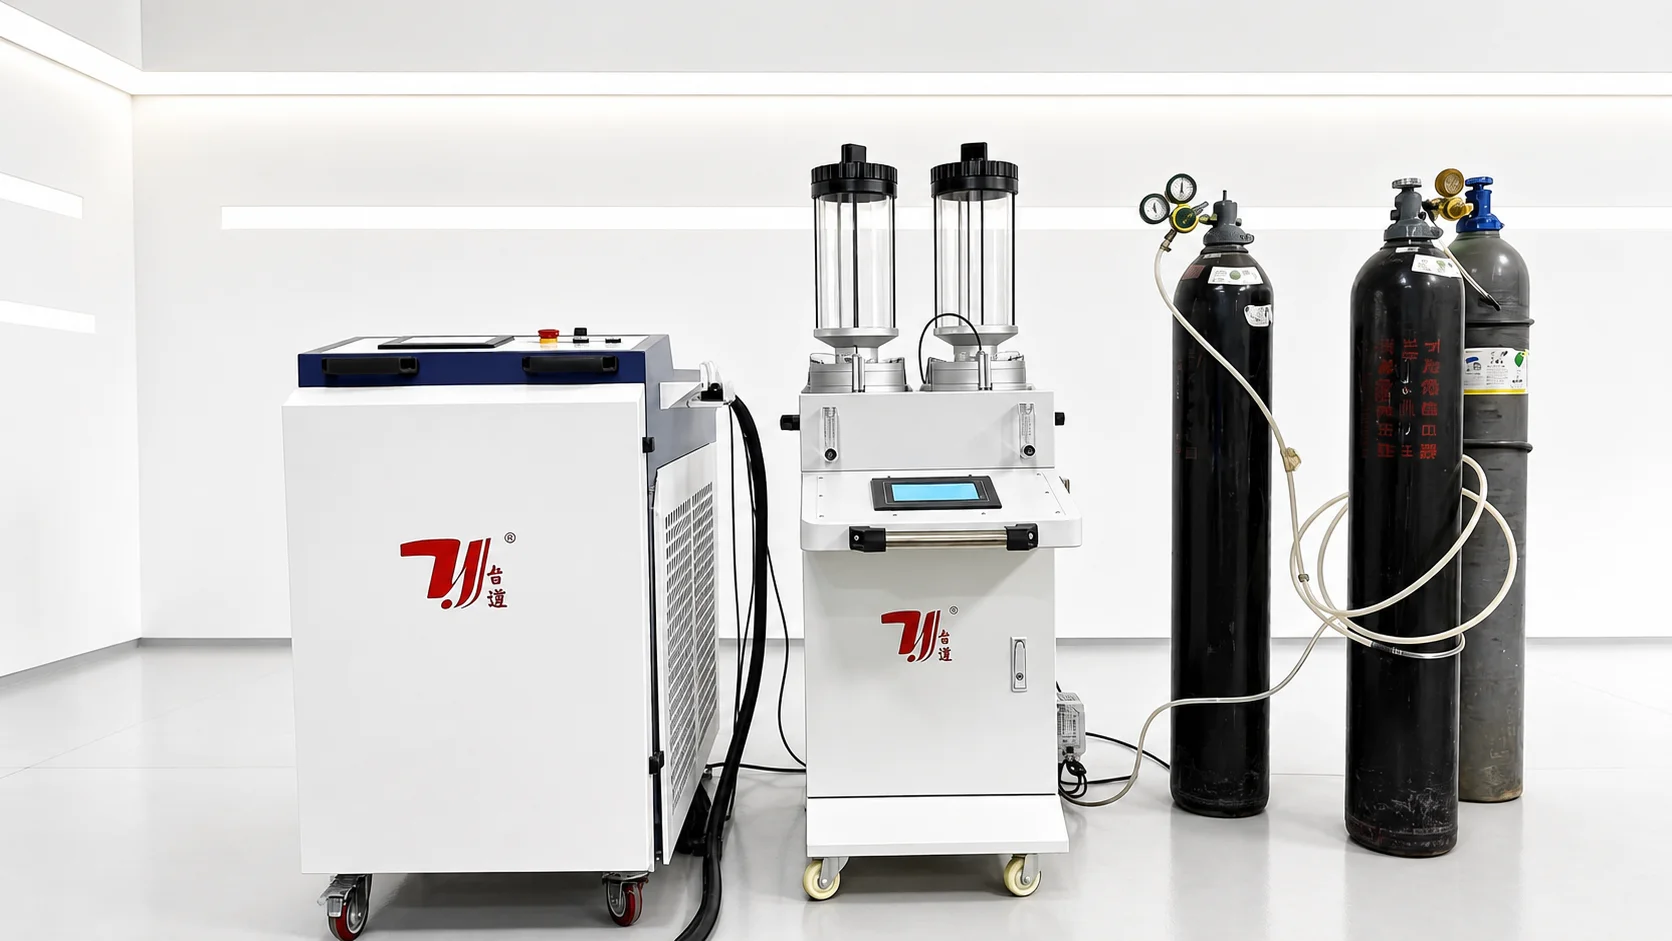
Конфигурация для наплавки внутренних стенок
Установка для лазерной наплавки внутренних стенок
Эта конфигурация TY-RF5018 применяет лазерную наплавку к доступным внутренним поверхностям труб, цилиндров и втулок. Специализированная головка для внутренних стенок, податчик порошка и шестиосевой робот подбираются в соответствии с глубиной отверстия, зазором для входа и расположением закрепления заготовки.
Гарантия на всю машину: 2 года · Окончательная цена и сроки поставки зависят от диаметра и глубины отверстия, доступа, мощности лазера, головки для внутренних стенок, податчика порошка, вылета робота, закрепления заготовки, ограждения и объема установки.
Характеристики
Данные конфигурации станка для лазерной наплавки внутренних стенок TY-RF5018
Конфигурация системы TY-RF5018
- Серия
- TY-RF5018
- Структура робота
- Промышленный робот с 6 осями
- Заявленная мощность лазера
- 3,000 / 6,000 / 12,000 W
- Вылет робота
- 1,800-2,100 mm, опциональная конфигурация
- Точность позиционирования
- ±0.05 mm / ±0.002 in
- Метод охлаждения
- Водяное охлаждение
Наплавочная головка для внутренних стенок
- Коллимирующее / фокусирующее фокусное расстояние
- 100 / 400 mm (3.94 / 15.75 in)
- Рабочая длина волны
- 900-1,100 нм
- Волоконный интерфейс
- QBH
- Вес головки
- 7 kg / 15.43 lb
- Перечисленный порог внутреннего диаметра
- ≥100 mm / ≥3.94 in; требуется окончательная проверка доступа
- Перечисленная толщина наплавки
- 0.5-2 mm / 0.020-0.079 in
Подача порошка и коммуникации
- Порошковый питатель
- Один или два питателя, в зависимости от конфигурации
- Диапазон частиц порошка
- 20-200 мкм
- Перечисленная точность подачи порошка
- ≤±2%
- Защитный газ
- Аргон / азот
- Электропитание
- 380 V, 50/60 Hz
- Гарантия на всю машину
- 2 года
Особенности
Создайте ячейку наплавки вокруг отверстия
Специальная головка для внутренних стенок
Представленный комплект головок предназначен для обработки доступных внутренних поверхностей с пороговым внутренним диаметром не менее 100 mm, в зависимости от глубины отверстия, входного зазора и анализа детали.
Шестиосевое управление траекторией
Робот позиционирует головку вокруг входного отверстия, в то время как запрограммированная траектория и расположение оснастки определяются для поданной трубы, цилиндра или втулки.
Варианты поворотной оснастки
Позиционеры, задние бабки и опоры могут быть выбраны для размещения и вращения цилиндрических деталей во время цикла наплавки.
Интегрированная подача порошка
Конфигурации с одним или двумя питателями подают выбранный наплавочный порошок, в то время как лазер, головка, охлаждение и элементы управления работают как единая ячейка.
Ремонтный слой, построенный до цели
Указанный диапазон наплавки 0.5-2 mm поддерживает восстановление размеров и упрочнение поверхности, при этом окончательный материал и план слоя подтверждаются образцами работ.
Проверка конфигурации перед сборкой
Диаметр отверстия, глубина, доступ, основной материал, целевой слой, вылет робота, вытяжка и ограждение проверяются до того, как будет определен объем оборудования.
Конфигурация проекта
От анализа отверстия до приемки образца
Окончательная ячейка определяется на основе представленного компонента, условий доступа и целевого слоя наплавки.
- 01
Чертеж отверстия, обзор диаметра и глубины
- 02
Проверка основного материала и состояния поверхности
- 03
Определение ремонтного слоя и материала для наплавки
- 04
Выбор головки для внутренних стенок и мощности лазера
- 05
Проверка досягаемости робота и зазора для входа
- 06
Конструкция закрепления заготовки, вращения и поддержки
- 07
Пробный процесс и приемка образцов
- 08
Подтверждение ограждений, инженерных коммуникаций и установки
Объем заготовки
Доступные внутренние поверхности для ремонта и упрочнения
Только диаметр отверстия не определяет осуществимость. Глубина, зазор для входа, вращение детали, экранирование, вытяжка и целевой слой рассматриваются вместе.
Сопутствующие товары
Другие конфигурации лазерной наплавки
TY-RF5018
Ознакомьтесь с более широкой серией TY-RF5018, включая конфигурации робота, поворотного закрепления заготовки и наплавки-закалки.
Автоматическая наплавка на платформеTY-RF2018
Автоматическая наплавка на открытой платформе для валов, роликов и мелких ремонтных деталей.
Закрытая лазерная наплавкаTY-RF2018
Полностью закрытая конфигурация наплавки, объединяющая движение, подачу порошка, охлаждение и лазерное оборудование.
Сопутствующие отраслевые решения
Изучите применения и лазерные процессы, связанные с этим оборудованием.
Пресс-формы и валки
Наплавка, закалка, очистка и ремонт для пресс-форм, оснастки и промышленных валков.
Посмотреть решение
Лазерная наплавка и ремонт
Восстановление изношенных поверхностей валов, отверстий, винтов и крупных компонентов.
Посмотреть решениеПроверьте полную геометрию отверстия, а не только диаметр
Покажите вход и глубину обработки
Предоставьте чертеж сечения с диаметром отверстия, глубиной, входным отверстием и любыми ступенями или препятствиями. Указанный порог внутреннего диаметра не менее 100 mm является лишь начальным условием; вылет и зазор головки должны быть проверены по всей требуемой области обработки.
Расположите и закрепите цилиндрическую деталь
Укажите длину, массу компонента и доступные установочные поверхности. Вращающиеся приспособления, опоры или задние бабки могут быть рассмотрены вокруг детали, чтобы подход головки и движение заготовки образовывали один доступный путь наплавки.
Определите восстановленную поверхность и доступ для инспекции
Определите изношенную или корродированную область, основной материал и целевой слой. Включите размеры готового отверстия и предполагаемый метод инспекции в краткое описание, чтобы можно было спланировать технологические испытания и любую последующую чистовую обработку внутренней поверхности.
Вопросы по выбору машины
Может ли он наплавлять каждое отверстие с внутренним диаметром более 100 mm?
Указанный порог составляет не менее 100 mm, но один только диаметр не определяет пригодность. Также необходимо рассмотреть глубину отверстия, входной зазор, внутренние ступени и доступ для выбранной головки.
Какой глубины отверстия может достигать станок?
Универсальная максимальная глубина здесь не указана. Предоставьте сечение отверстия и длину обработки, чтобы TAIYI могла проверить головку, подход робота и закрепление заготовки вместе.
Может ли он ремонтировать гидравлические цилиндры и втулки?
Восстановление отверстий цилиндров и втулок указано в качестве применений. Пригодность по-прежнему зависит от основного материала, текущего состояния, доступной зоны обработки, а также согласованных требований к слою и размерам.
Чем это отличается от внешней роботизированной наплавки?
Внутренняя наплавка требует специальной головки и проверки доступа внутри компонента. Траектория внешнего робота не определяет, может ли головка войти в отверстие или достичь его; используйте внутреннюю геометрию для определения этой конфигурации.
Какая информация необходима для расчета стоимости внутренней наплавки?
Предоставьте сечение отверстия, диаметр и глубину, детали входа, длину и массу детали, основной материал, состояние поверхности, целевой слой и требования к контролю. Укажите, как деталь будет загружаться и поддерживаться.
Запросить предложение
Расскажите нам о детали. Мы расскажем вам о станке.
Цена зависит от диаметра и глубины отверстия, материала и состояния детали, целевого слоя, мощности лазера, головки для внутренних стенок, податчика порошка, вылета робота, закрепления заготовки, ограждения, вытяжки и объема установки.
- Телефон+86 153 6281 4831
- Электронная почтаsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831