

























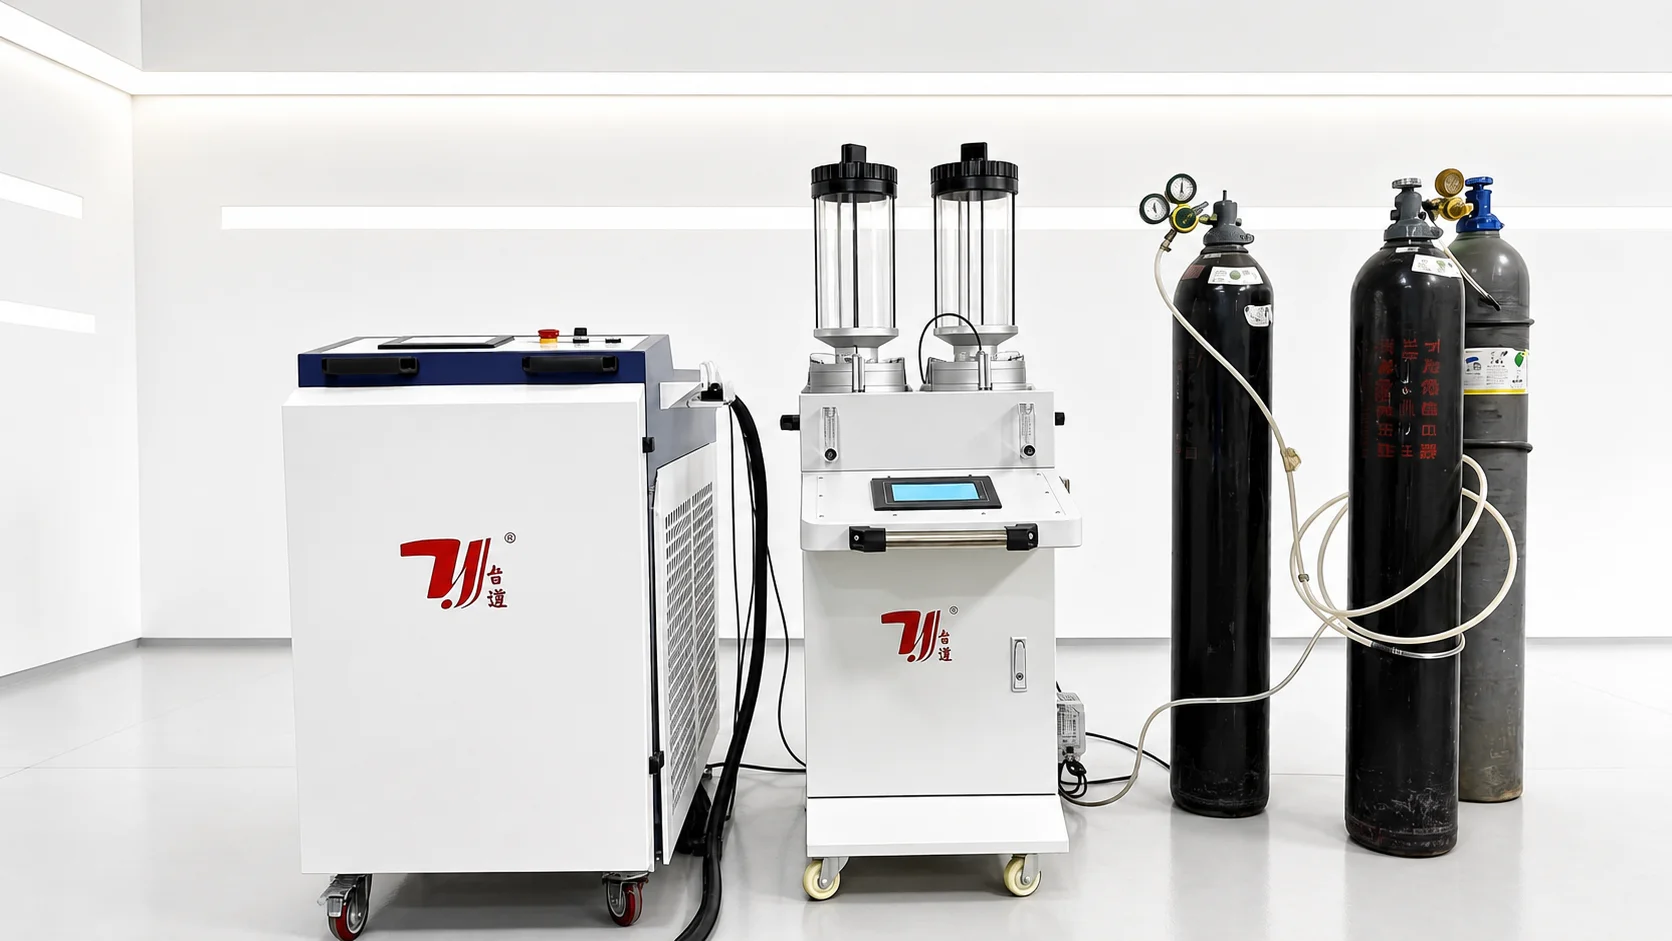
Innenwand-Auftragschweißkonfiguration
Innenwand-Laserauftragschweißmaschine
Diese TY-RF5018 Konfiguration wendet Laserauftragschweißen auf zugängliche Innenflächen von Rohren, Zylindern und Hülsen an. Ein spezieller Innenwandkopf, ein Pulverförderer und ein Sechs-Achsen-Roboter werden an die Bohrtiefe, den Eintrittsspielraum und die Werkstückspannungsanordnung angepasst.
Garantie auf die gesamte Maschine: 2 Jahre · Der Endpreis und die Lieferzeit hängen vom Bohrungsdurchmesser und der Tiefe, dem Zugang, der Laserleistung, dem Innenwandkopf, dem Pulverförderer, der Roboterreichweite, der Werkstückspannung, der Schutzvorrichtung und dem Installationsumfang ab.
Spezifikationen
TY-RF5018 Innenwand-Konfigurationsdaten
TY-RF5018 Systemkonfiguration
- Serie
- TY-RF5018
- Roboterstruktur
- 6-achsiger Industrieroboter
- Angegebene Laserleistung
- 3,000 / 6,000 / 12,000 W
- Roboterarm-Spannweite
- 1,800-2,100 mm, optionale Konfiguration
- Positioniergenauigkeit
- ±0.05 mm / ±0.002 in
- Kühlmethode
- Wasserkühlung
Innenwand-Auftragsschweißkopf
- Kollimierende / fokussierende Brennweite
- 100 / 400 mm (3.94 / 15.75 in)
- Betriebswellenlänge
- 900-1,100 nm
- Faserschnittstelle
- QBH
- Kopfgewicht
- 7 kg / 15.43 lb
- Aufgeführter Innendurchmesser-Schwellenwert
- ≥100 mm / ≥3.94 in; abschließende Zugangsüberprüfung erforderlich
- Aufgeführte Schichtdicke
- 0.5-2 mm / 0.020-0.079 in
Pulverzufuhr und Versorgung
- Pulverzufuhr
- Einzel- oder Doppelförderer, je nach Konfiguration
- Pulverpartikelbereich
- 20-200 μm
- Aufgeführte Pulverzufuhrgenauigkeit
- ≤±2%
- Schutzgas
- Argon / Stickstoff
- Stromversorgung
- 380 V, 50/60 Hz
- Gesamtmaschinengarantie
- 2 Jahre
Merkmale
Die Auftragschweißzelle um die Bohrung herum aufbauen
Dedizierter Innenwandkopf
Das aufgeführte Kopf-Paket ist für zugängliche Innenflächen mit einem Innendurchmesser von mindestens 100 mm vorgesehen, abhängig von Bohrtiefe, Zugangsfreiheit und Teileprüfung.
Sechsachsige Bahnsteuerung
Der Roboter positioniert den Kopf um den Bohreingang, während die programmierte Bahn und die Werkstückspannvorrichtung für das eingereichte Rohr, den Zylinder oder die Hülse definiert werden.
Optionen für rotierende Werkstückspannung
Positionierer, Reitstöcke und Stützen können ausgewählt werden, um zylindrische Teile während des Auftragsschweißzyklus zu positionieren und zu drehen.
Integrierte Pulverzufuhr
Einzel- oder Doppelförderer-Konfigurationen liefern das ausgewählte Auftragsschweißpulver, während Laser, Kopf, Kühlung und Steuerung als eine Zelle arbeiten.
Reparaturschicht bis zum Ziel aufgebaut
Der aufgeführte 0.5-2 mm Auftragsschweißbereich unterstützt die dimensionale Wiederherstellung und Oberflächenverstärkung, wobei das endgültige Material und der Schichtplan durch Musterarbeiten bestätigt werden.
Konfigurationsprüfung vor dem Bau
Bohrdurchmesser, Tiefe, Zugang, Grundmaterial, Zielschicht, Roboterreichweite, Absaugung und Schutz werden überprüft, bevor der Ausrüstungsumfang festgelegt wird.
Projektkonfiguration
Von der Bohrungsprüfung bis zur Musterannahme
Die endgültige Zelle wird anhand des eingereichten Bauteils, der Zugangsbedingungen und der gewünschten Auftragschweißschicht definiert.
- 01
Bohrungszeichnung, Durchmesser und Tiefenprüfung
- 02
Grundmaterial- und Oberflächenzustandsprüfung
- 03
Definition von Reparaturschicht und Auftragsschweißmaterial
- 04
Auswahl von Innenwandkopf und Laserleistung
- 05
Überprüfung der Roboterreichweite und des Eintrittsspielraums
- 06
Konstruktion von Werkstückspannung, Rotation und Unterstützung
- 07
Prozessversuch und Musterabnahme
- 08
Bestätigung von Schutz, Versorgung und Installation
Werkstückumfang
Zugängliche Innenflächen für Reparatur und Verstärkung
Der Bohrungsdurchmesser allein bestimmt nicht die Machbarkeit. Tiefe, Eintrittsfreiheit, Teilerotation, Abschirmung, Absaugung und die Zielschicht werden gemeinsam geprüft.
Verwandte Produkte
Andere Laserauftragschweißkonfigurationen
TY-RF5018
Überprüfen Sie die breitere TY-RF5018-Serie, einschließlich Roboter-, Drehspann- und Cladding-Härtekonfigurationen.
Plattform-Automatik-CladdingTY-RF2018
Offene Plattform für automatisches Cladding von Wellen, Rollen und kleineren Reparaturteilen.
Geschlossenes Laser-CladdingTY-RF2018
Vollständig geschlossene Cladding-Konfiguration, die Bewegung, Pulverzufuhr, Kühlung und Laserausrüstung integriert.
Verwandte Branchenlösungen
Entdecken Sie die Anwendungen und Laserprozesse, die mit dieser Ausrüstung verbunden sind.
Formen und Walzen
Auftragschweißen, Härten, Reinigen und Reparieren für Formen, Werkzeuge und Industriewalzen.
Lösung anzeigen
Laserauftragschweißen und -reparatur
Wiederherstellung verschlissener Oberflächen an Wellen, Bohrungen, Schrauben und großen Komponenten.
Lösung anzeigenÜberprüfen Sie die gesamte Bohrungsgeometrie, nicht nur den Durchmesser
Eintritt und Behandlungstiefe zeigen
Legen Sie eine Schnittzeichnung mit Bohrungsdurchmesser, Tiefe, Eintrittsöffnung und eventuellen Stufen oder Hindernissen vor. Der angegebene Schwellenwert für den Innendurchmesser von mindestens 100 mm ist nur eine Ausgangsbedingung; Kopfereichweite und Freiraum müssen entlang des erforderlichen Behandlungsbereichs überprüft werden.
Zylindrisches Teil lokalisieren und unterstützen
Spezifizieren Sie die Bauteillänge, Masse und verfügbaren Positionierungsflächen. Drehvorrichtungen, Stützen oder Reitstöcke können um das Teil herum überprüft werden, sodass der Kopfanfahrweg und die Werkstückbewegung einen zugänglichen Auftragsschweißpfad bilden.
Wiederhergestellte Oberfläche und Inspektionszugang definieren
Identifizieren Sie den verschlissenen oder korrodierten Bereich, das Grundmaterial und die Zielschicht. Fügen Sie die fertigen Bohrungsabmessungen und die beabsichtigte Inspektionsmethode in die Beschreibung ein, damit Prozessversuche und jede nachfolgende Bearbeitung für die Innenfläche geplant werden können.
Fragen zur Maschinenauswahl
Kann es jede Bohrung mit einem Innendurchmesser über 100 mm auftragschweißen?
Der angegebene Schwellenwert beträgt mindestens 100 mm, aber der Durchmesser allein ist kein Kriterium für die Eignung. Bohrtiefe, Zugangsfreiheit, interne Absätze und der Zugang für den ausgewählten Kopf müssen ebenfalls geprüft werden.
Welche Bohrtiefe kann die Maschine erreichen?
Es ist keine universelle maximale Tiefe angegeben. Senden Sie den Bohrungsquerschnitt und die Behandlungslänge, damit TAIYI den Kopf, die Roboterannäherung und die Werkstückspannung gemeinsam prüfen kann.
Kann es Hydraulikzylinder und -hülsen reparieren?
Die Wiederherstellung von Zylinder- und Hülsenbohrungen ist eine der aufgeführten Anwendungen. Die Eignung hängt weiterhin vom Grundmaterial, dem aktuellen Zustand, dem zugänglichen Behandlungsbereich sowie den vereinbarten Schicht- und Maßanforderungen ab.
Worin unterscheidet sich dies vom externen Roboter-Auftragschweißen?
Internes Auftragschweißen erfordert einen speziellen Kopf und eine Zugangsüberprüfung im Inneren des Bauteils. Ein externer Roboterpfad stellt nicht sicher, dass der Kopf in eine Bohrung eindringen oder diese erreichen kann; verwenden Sie die interne Geometrie, um diese Konfiguration zu definieren.
Welche Informationen werden für ein Angebot zum Auftragschweißen von Innenwänden benötigt?
Geben Sie den Bohrungsquerschnitt, Durchmesser und Tiefe, Zugangsdetails, Teillänge und -masse, Grundmaterial, Oberflächenzustand, Zielschicht und Inspektionsanforderungen an. Fügen Sie hinzu, wie das Teil geladen und unterstützt wird.
Angebot anfordern
Nennen Sie uns das Teil. Wir nennen Ihnen die Maschine.
Der Preis hängt vom Bohrungsdurchmesser und der Tiefe, dem Teilmaterial und -zustand, der Zielschicht, der Laserleistung, dem Innenwandkopf, dem Pulverförderer, der Roboterreichweite, der Werkstückspannung, der Schutzvorrichtung, der Absaugung und dem Installationsumfang ab.
- Telefon+86 153 6281 4831
- E-Mailsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831