

























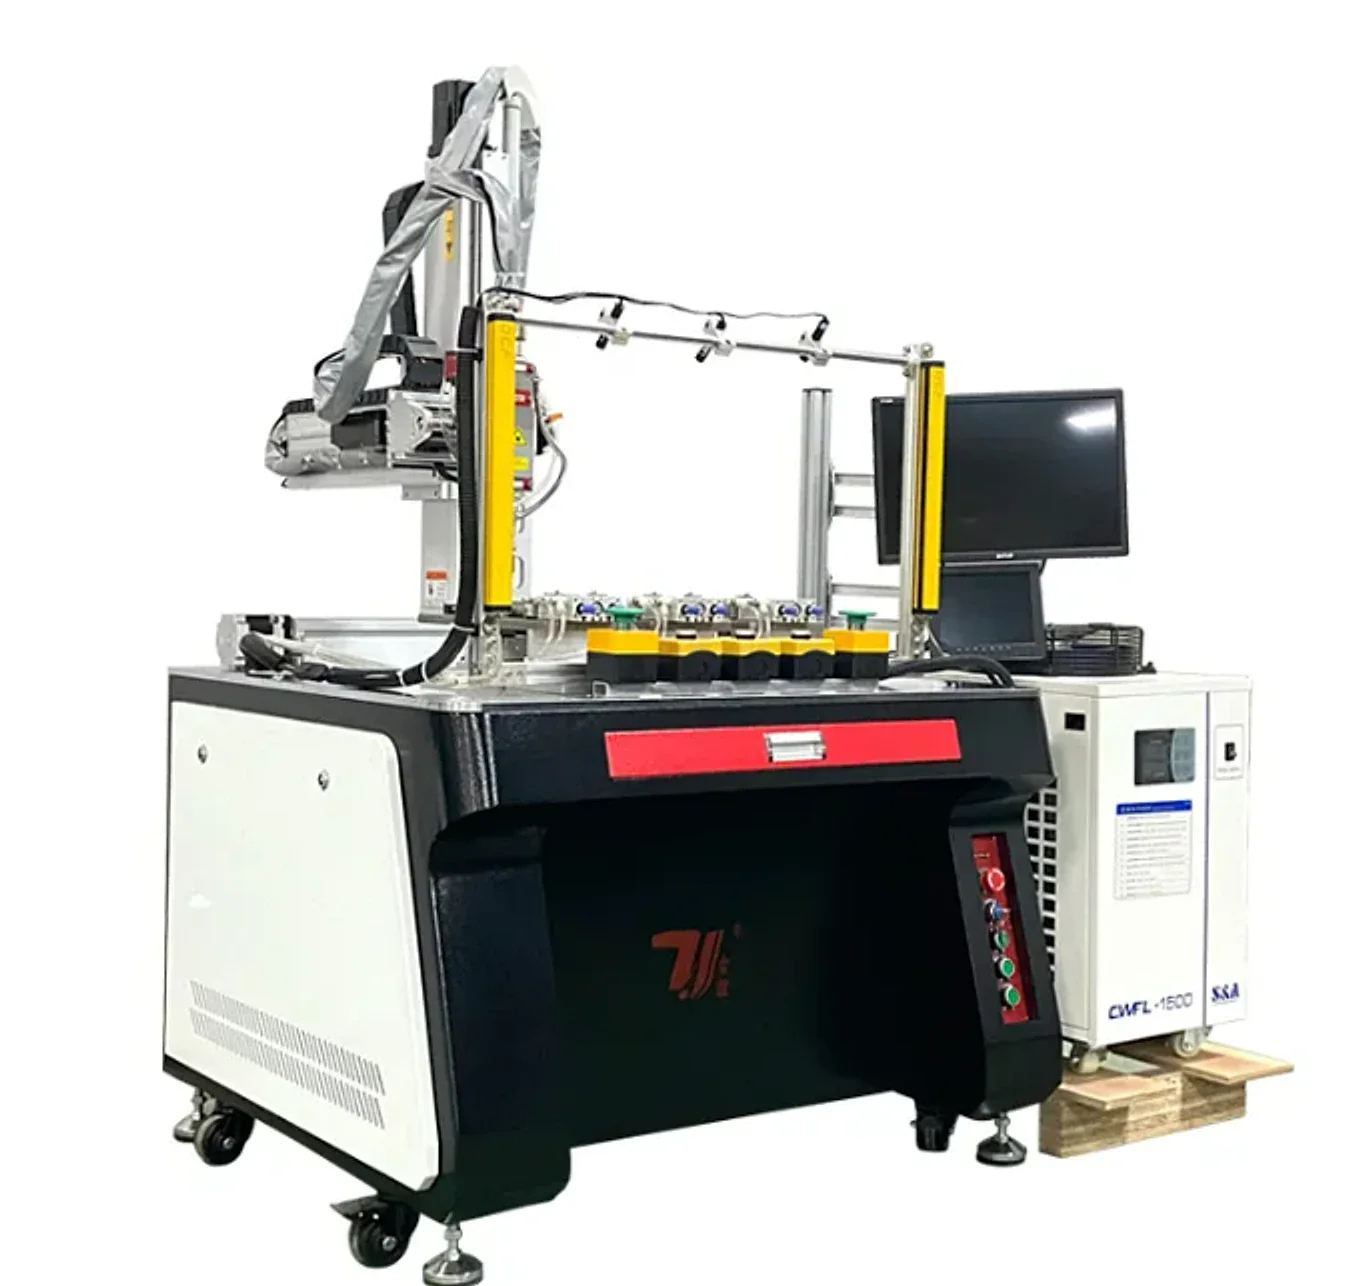
Роторная многопозиционная сварка носиков
Многопозиционный лазерный сварочный аппарат для носиков чайников
Эта многопозиционная ячейка для лазерной сварки носиков чайников организует повторяющиеся соединения корпуса с носиком в роторном производственном цикле. Положения оснастки, функции станций и последовательность загрузки настраиваются под представленную сборку чайника или кофейника.
Характеристики
Опции конфигурации, указанные в документе
Лазер и производство · выберите по проекту
- Статус конфигурации
- Опции, перечисленные в документе; подтвердите совместимый набор для предоставленной детали
- Мощность лазера
- 1,500 / 2,000 / 3,000 / 6,000 W (выберите один)
- Скорость сварки
- 8-90 mm/с (список в классификационном листе)
- Расположение станций
- Цикл с поворотной многопозиционной станцией; окончательное количество станций и последовательность загрузки зависят от проекта
- Повторное позиционирование
- В руководстве указано ±0.01 mm; в классификационном листе указано ±0.02 mm. Подтвердите перед заказом
Оптика и процесс · подтвердите как один комплект
- Длина волны лазера
- 1,070 нм (указано в руководстве)
- Частота импульсов
- ≤100 Hz (указано в руководстве; подтвердите в соответствии с выбранным источником)
- Длительность импульса
- 0.5-15 мс (список в руководстве; подтвердите по выбранному источнику)
- Диапазон регулировки пятна
- 0.1-3 mm (указано в руководстве)
- Варианты лазерного источника
- Raycus / IPG / JPT / MAX (выбор проекта)
- Опция сварочной головки
- Raytools HZG (выбор проекта)
Закрепление заготовки и вспомогательное оборудование · подтвердите для каждой ячейки
- Основные заготовки
- Носики электрических чайников, носики кофейников и связанные детали водонагревательных приборов
- Комплект оснастки
- Специальная оснастка, разработанная с учетом предоставленного отверстия корпуса, носика и шва
- Система охлаждения
- Водяное охлаждение
- Электрические характеристики
- 220 / 380 V · 3-фаза · 50 / 60 Hz (подтвердите для выбранного источника питания)
- Эталонный габарит
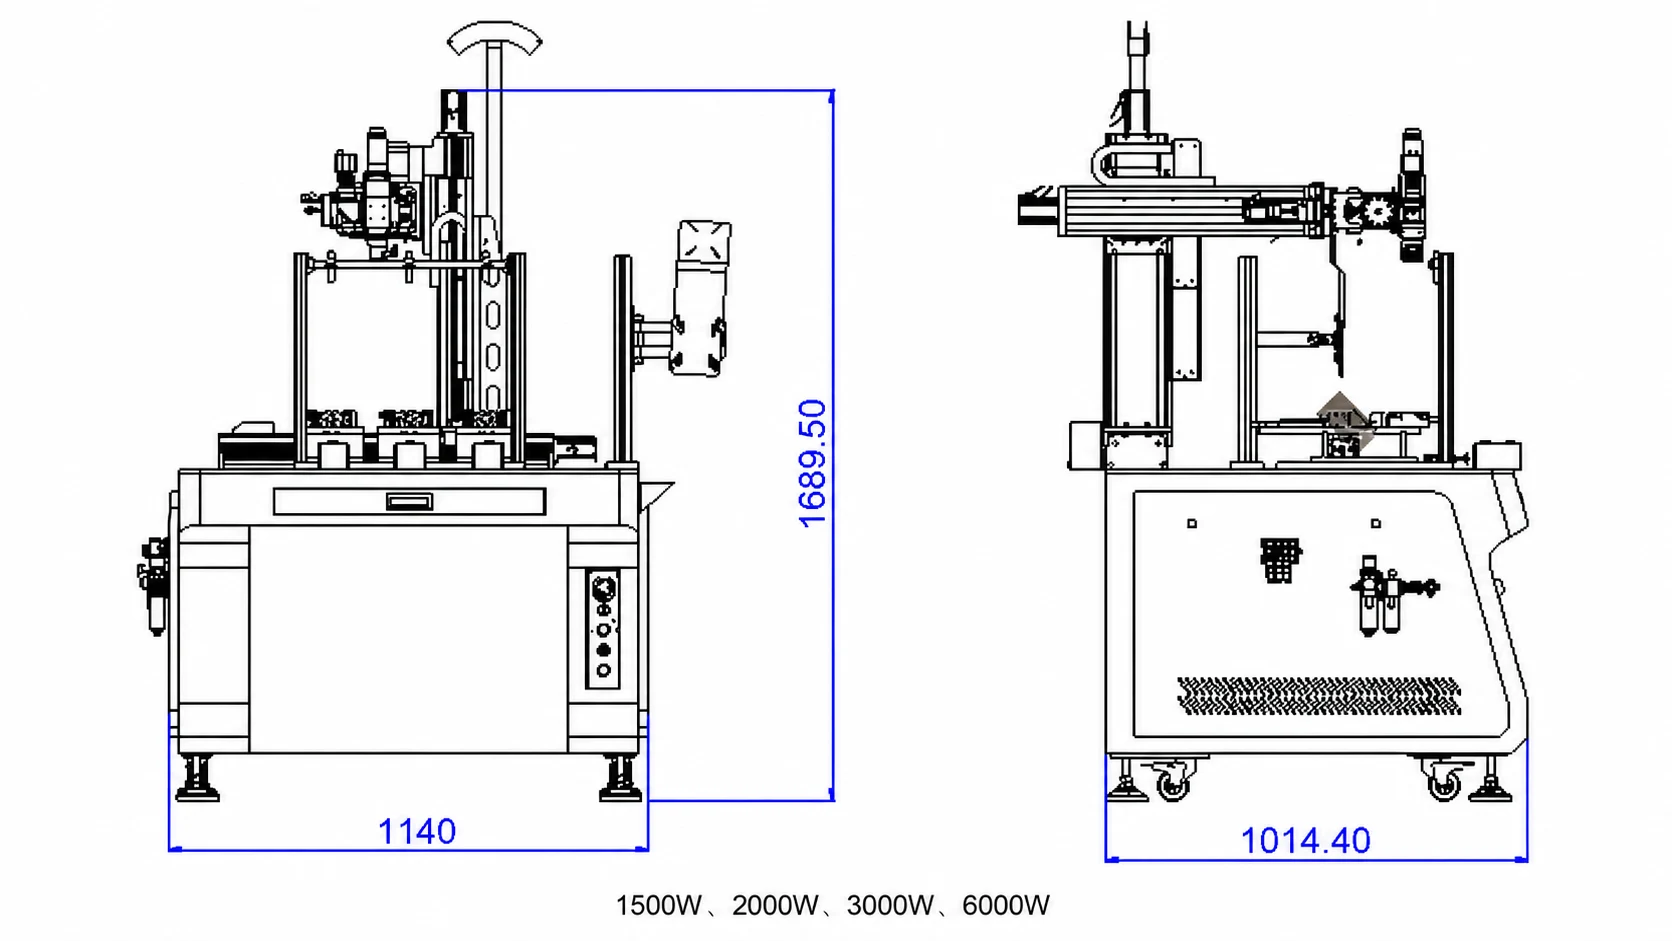
- На чертеже в руководстве показано 1,140 × 1,014.40 × 1,689.50; единица измерения на чертеже не указана и должна быть подтверждена
Постройте цикл станции вокруг соединения носика
Это сварочная ячейка, сконфигурированная под конкретное применение, а не универсальный станок для чайников. Расположение детали, доступ к оснастке, порядок сварки и функции станции фиксируются после анализа реального корпуса и носика.
Ротационный многопозиционный рабочий процесс
Позиции загрузки, позиционирования и сварки могут быть расположены вокруг повторяющегося ротационного цикла. Окончательные функции станции и ограждение зависят от утвержденной производственной последовательности.
Разработка специализированного приспособления для носика
Поверхности позиционирования, направление зажима и доступ к сварке проектируются на основе представленного корпуса чайника, геометрии носика и шва, а не рассматриваются как универсальный держатель.
Варианты процесса выбираются вместе
Указанная мощность лазера, источник, сварочная головка, диапазон пятна и электропитание рассматриваются как одна совместимая конфигурация перед коммерческим предложением.
Интегрированная сварочная ячейка
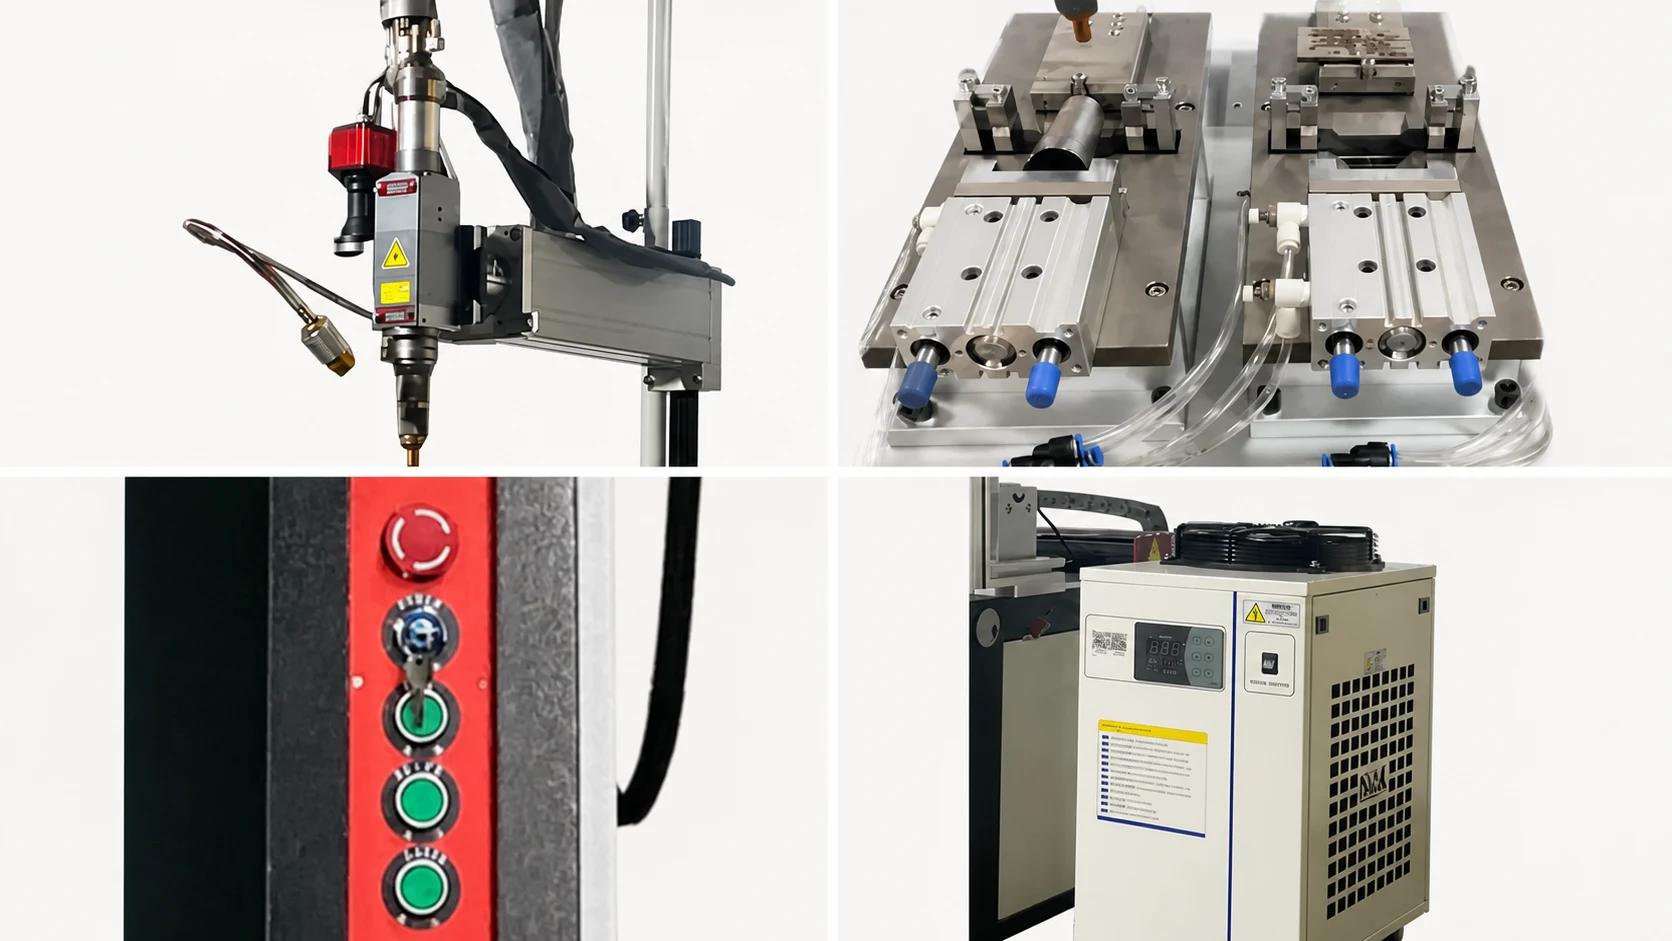
Поставляемая конфигурация объединяет сварочную головку, многопозиционное приспособление, элементы управления машиной и систему водяного охлаждения для производства под конкретное применение.
От обзора соединения до поставки
- 01
Сварка станины станка
- 02
Подготовка луча
- 03
Термическая обработка
- 04
Прецизионная обработка
- 05
Предварительная сборка и проверка
- 06
Сборка станка
- 07
Тестирование, отладка и приемка
- 08
Доставка
Схема станка и ссылки на компоненты
Эти изображения взяты из прилагаемого руководства по сварке носиков. На чертеже компоновки не указана единица измерения, поэтому окончательные размеры должны быть подтверждены до утверждения заводской компоновки.
Область применения для соединений носиков чайников и кофейников
Пригодность зависит от материалов корпуса и носика, подгонки соединения, целевого уплотнения, требований к чистоте поверхности, доступа к сварке и требуемого производственного цикла.
Сравните следующий путь автоматической сварки
Двухпозиционная сварка дна чайника
Сравните чередующиеся рабочие станции для донных соединений чайников и сосудов.
Конфигурация поворотной оснасткиСпециализированная сварка носиков чайников
Рассмотрите геометрию соединения корпуса с носиком и закрепление заготовки наряду с многопозиционной производственной компоновкой.
Прикладные системыДиапазон автоматической сварки
Сравните портальные, многоосевые и специализированные автоматические сварочные системы.
Сопутствующие отраслевые решения
Изучите применения и лазерные процессы, связанные с этим оборудованием.
Посмотреть все отраслевые решения
Определите, что происходит на каждой позиции оснастки
Схема загрузки, позиционирования и сварки
Опишите, где детали поступают, как позиционируются корпус и носик, где происходит сварка и как сборка покидает ячейку. Количество и функции станций следуют этой последовательности; они не фиксируются названием продукта.
Сбалансируйте полный цикл
При установке целевого цикла проверьте обработку, зажим, перемещение оснастки, сварку и контроль. Многопозиционная компоновка сама по себе не обеспечивает бесперебойное производство или фиксированное увеличение производительности; в предложении необходимо определить обязанности оператора и оборудования.
Планирование вариантов и схемы установки
Перечислите все отверстия корпуса, формы носиков и изменения размеров, которые должны проходить через ячейку. Подтвердите комплекты оснастки и работы по переналадке, затем получите окончательный чертеж установки. Прилагаемый справочный чертеж не имеет указанной единицы измерения и недостаточен для утверждения площади.
Вопросы по выбору машины
Чем это отличается от страницы с описанием специализированной поворотной оснастки для носиков?
Оба варианта касаются соединений корпуса с носиком. Эта страница фокусируется на организации загрузки, позиционирования и сварки в повторяющемся многопозиционном цикле; страница с описанием специализированной поворотной оснастки фокусируется на геометрии соединения и закреплении заготовки. Сравните их с требуемой производственной последовательностью.
Сколько станций включено?
Окончательное количество станций и задача на каждой позиции зависят от проекта. Подтвердите оба в предложении, используя согласованную последовательность загрузки, сварки и выгрузки.
Означает ли многопозиционность автоматическую подачу деталей?
Автоматическая подача не устанавливается только компоновкой станции. Определите, загружают и выгружают ли операторы или оборудование каждую деталь, и явно включите любое дополнительное погрузочно-разгрузочное оборудование в объем проекта.
Может ли он работать с различными носиками чайников и кофейников?
Различные размеры могут быть рассмотрены с помощью специализированных или сменных приспособлений. Отверстие корпуса, форма носика, доступ к шву и требования к переналадке определяют, какие варианты подходят для предлагаемого цикла.
Что должно включать производственное задание?
Отправьте чертежи корпуса и носика, материал и толщину, объемы вариантов, целевой цикл, метод загрузки и требования к контролю. Укажите любые линейные интерфейсы, чтобы TAIYI могла рассмотреть последовательность станций и границы оборудования.
Запросить предложение
Расскажите нам о детали. Мы расскажем вам о станке.
Конфигурация и предложение подготавливаются после рассмотрения материалов корпуса и носика, чертежа соединения, требований к оснастке, диапазона размеров и целевого цикла.
- Телефон+86 153 6281 4831
- Электронная почтаsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831