

























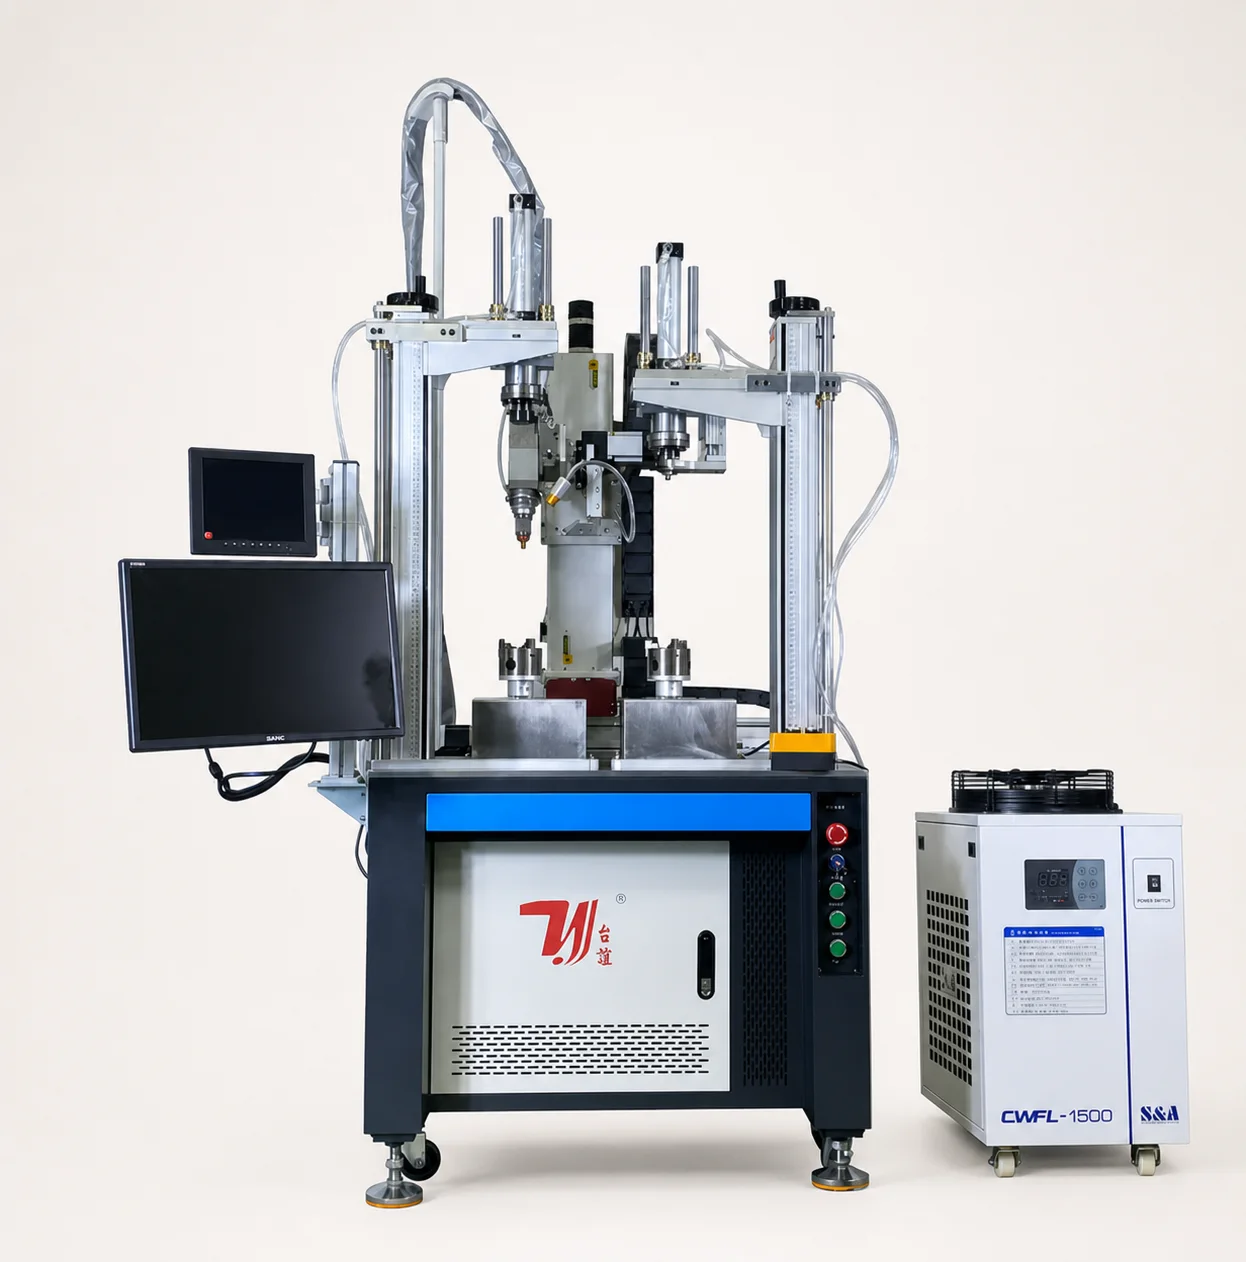
Пересекающиеся швы с направляющей оснасткой
Станок для лазерной сварки тройников
Эта двухпозиционная ячейка для лазерной сварки разработана для пересекающихся соединений в корпусах кранов, тройниках из нержавеющей стали и связанных с ними деталях труб. Геометрия ответвления и доступ к сварочной головке определяют индивидуальную оснастку и последовательность станций.
Характеристики
Опции конфигурации, указанные в документе
Лазер и позиционирование · выберите по проекту
- Статус конфигурации
- Опции, перечисленные в документе; подтвердите совместимый набор для предоставленной детали
- Мощность лазера
- 1,500 / 2,000 / 3,000 / 6,000 W (выберите один)
- Точность повторного позиционирования
- ±0.01 mm (ручной список)
- Расположение станций
- Стандартное двухпозиционное исполнение; многопозиционная компоновка доступна после проверки
- Руководство по эксплуатации
- Операционная система с ПЗС-камерой, показанная в прилагаемом руководстве
Оптика и процесс · подтвердите как один комплект
- Длина волны лазера
- 1,070 нм (указано в руководстве)
- Частота импульсов
- ≤100 Hz (указано в руководстве; подтвердите в соответствии с выбранным источником)
- Длительность импульса
- 0.5-15 мс (список в руководстве; подтвердите по выбранному источнику)
- Диапазон регулировки пятна
- 0.1-3 mm (указано в руководстве)
- Варианты лазерного источника
- Raycus / IPG / JPT / MAX (выбор проекта)
- Опция сварочной головки
- Raytools HZG (выбор проекта)
Закрепление заготовки и вспомогательное оборудование · подтвердите для каждой ячейки
- Основные заготовки
- Корпуса смесителей, тройники и пересекающиеся трубные соединения
- Комплект оснастки
- Изготовленная на заказ оснастка, разработанная с учетом представленной заготовки и шва
- Система охлаждения
- Водяное охлаждение
- Электрические характеристики
- 220 / 380 V · 3-фаза · 50 / 60 Hz (подтвердите для выбранного источника питания)
- Габариты ячейки
- На схеме показано приблизительно 1,300 × 1,100 × 1,900 mm; подтвердите перед утверждением компоновки
Создайте оснастку вокруг разветвленного соединения
Это сварочная ячейка, сконфигурированная под конкретное применение, а не универсальный станок для тройников. Расположение детали, доступ к зажиму, порядок сварки и количество станций фиксируются после анализа представленной заготовки.
Двухпозиционная оснастка
Две позиции оснастки поддерживают повторяющиеся рабочие процессы загрузки и сварки для деталей смесителей или тройников. Фактическая последовательность операций подтверждается целевым циклом.
Разработка индивидуальной оснастки
Точки контакта оснастки, направление зажима и доступ для сварки проектируются по представленному чертежу детали или образцу, а не рассматриваются как универсальный держатель.
Работа с помощью ПЗС-камеры
Прилагаемое руководство показывает операционную систему с поддержкой ПЗС-камеры для выравнивания и наблюдения. Окончательный объем зрения зависит от шва и требований к проверке.
Мощность и оптика выбираются вместе
Указанный лазерный источник, сварочная головка, диапазон пятна и электропитание рассматриваются как одна совместимая конфигурация проекта перед коммерческим предложением.
От обзора соединения до поставки
- 01
Сварка станины станка
- 02
Подготовка луча
- 03
Термическая обработка
- 04
Прецизионная обработка
- 05
Предварительная сборка и проверка
- 06
Сборка станка
- 07
Тестирование, отладка и приемка
- 08
Доставка
Область применения для сварки тройников и корпусов смесителей
Пригодность зависит от материала, толщины стенки, геометрии ответвления, подгонки, целевой чистоты поверхности и доступа для сварки. Предоставьте реальную деталь или чертеж до фиксации оснастки и маршрута процесса.
Сравните следующий путь автоматической сварки
Пятиосевая автоматическая сварка
Сравните пятиосевую связь, когда представленный шов требует трехмерного доступа.
Система оснастки для сантехнических изделийЛазерная сварка зажимов для раковин
Специализированная оснастка для зажимов, пряжек и аксессуаров из нержавеющей стали для раковин.
Прикладные системыДиапазон автоматической сварки
Сравните портальные, многоосевые и специализированные автоматические сварочные системы.
Сопутствующие отраслевые решения
Изучите применения и лазерные процессы, связанные с этим оборудованием.
Посмотреть все отраслевые решения
Изучите пересекающийся шов со всех сторон
Покажите ответвление и основной корпус вместе
Укажите угол ответвления, внешние диаметры, толщины стенок и расположение шва на собранной детали. Оснастка должна позиционировать оба компонента, оставляя доступ вокруг пересечения; отдельные размеры компонентов не полностью описывают эту задачу.
Определите метод позиционирования и просмотра
Пользовательская оснастка устанавливает положение детали, в то время как поставляемая система включает поддержку CCD для выравнивания и наблюдения. Вид камеры и ее роль должны быть рассмотрены в сравнении с фактическим соединением, а не предполагаться для автоматического поиска каждого шва.
Установите последовательность работы и критерии приемки
Определите загрузку, зажим, порядок сварки и выгрузку для двух позиций оснастки. Включите требуемую чистоту шва и любой метод контроля герметичности в техническое задание проекта; повторяемость позиционирования машины не является результатом приемки готового соединения.
Вопросы по выбору машины
Эта машина сваривает продольные швы для изготовления труб?
Эта страница охватывает пересекающиеся ответвления в корпусах смесителей, тройниках и связанных с ними узлах. Продольные швы для изготовления труб — это другое применение и не устанавливаются этим описанием ячейки.
Может ли она сваривать тройники или крестовины разных размеров?
Варианты размеров и крестообразные соединения могут быть рассмотрены с использованием оснастки, специфичной для детали, или сменной оснастки. Ориентация ответвления, доступ для зажима и полный путь шва определяют конфигурацию.
Что делает поддержка CCD в этой ячейке?
Предоставленное руководство показывает выравнивание и наблюдение с помощью CCD. Окончательный объем просмотра и позиционирования подтверждается с деталью; это не устанавливает автоматический поиск шва для каждой геометрии.
Гарантируется ли одновременная сварка двух станций?
Представленная ячейка имеет две позиции для оснастки, но последовательность операций зависит от проекта. Подтвердите, как организованы загрузка и сварка; количество станций само по себе не устанавливает одновременную сварку или фиксированную производительность.
Что мне отправить для получения предложения по сварке тройников?
Отправьте чертеж или образец узла, углы и диаметры ответвлений, материал и толщину стенки, положение шва, список вариантов, целевой цикл и требования к контролю. Включите любые ограничения на загрузку и окружающую производственную компоновку.
Запросить предложение
Расскажите нам о детали. Мы расскажем вам о станке.
Конфигурация и предложение подготавливаются после рассмотрения заготовки, материала, чертежа соединения, требований к оснастке и целевого цикла.
- Телефон+86 153 6281 4831
- Электронная почтаsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831