

























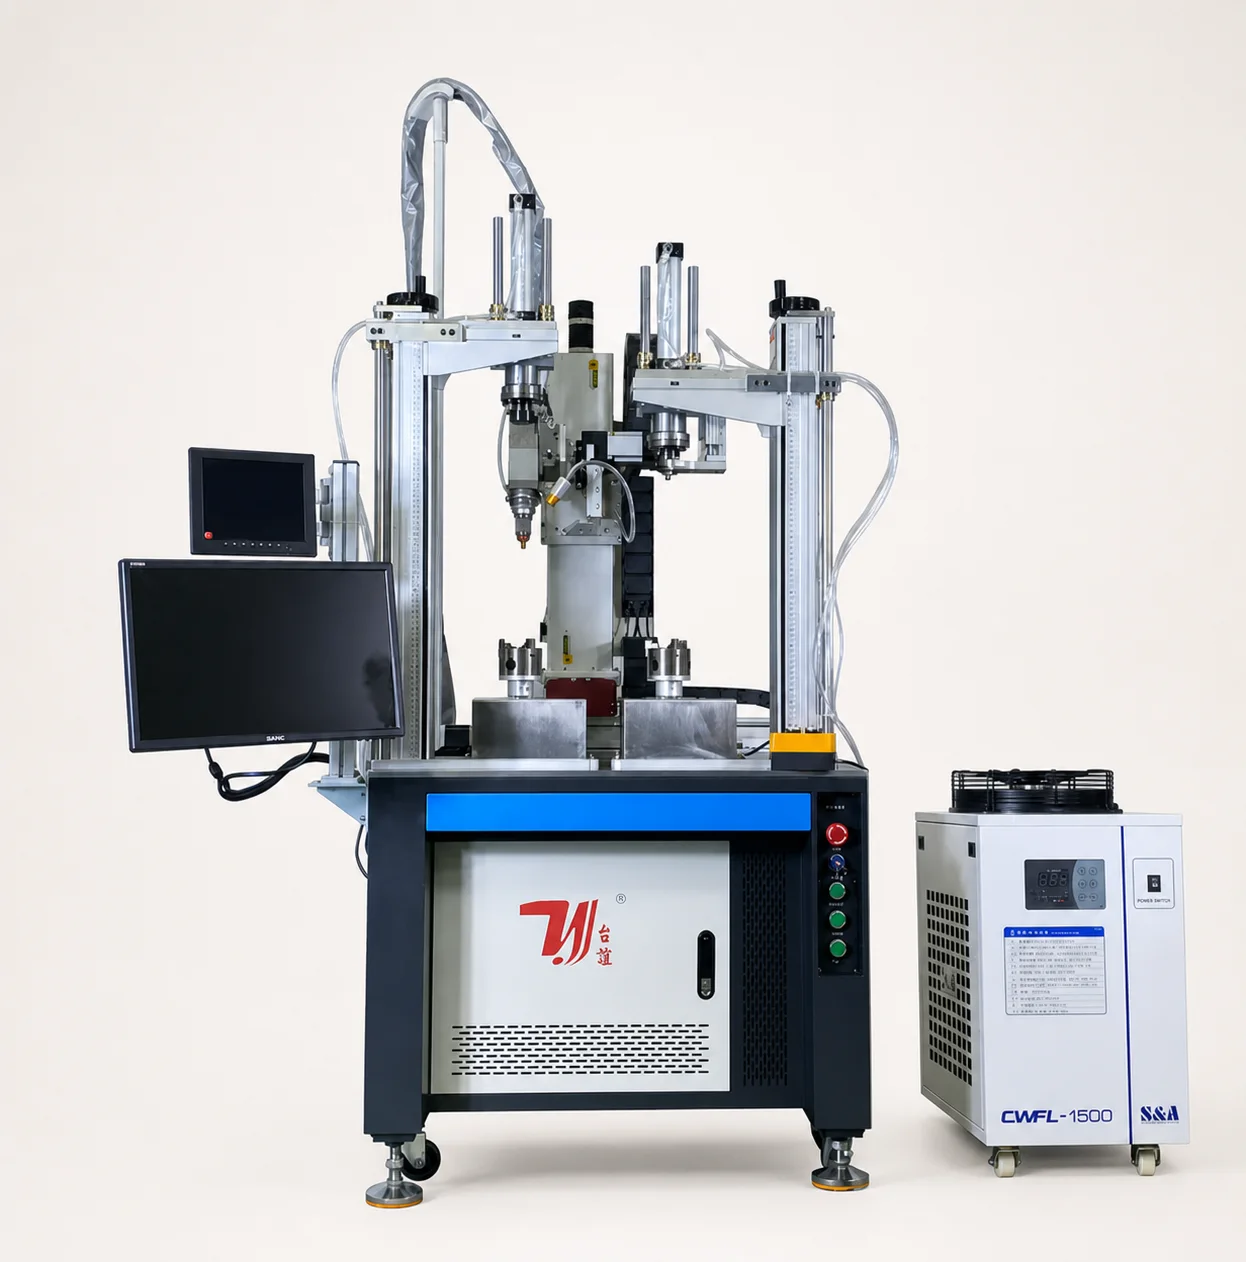
Vorrichtungsgeführte Kreuznähte
T-Rohr-Laserschweißmaschine
Diese Doppelstationen-Laserschweißzelle ist für Kreuzverbindungen in Armaturenkörpern, Edelstahl-T-Stücken und verwandten Rohrteilen konzipiert. Die Abzweiggeometrie und der Schweißkopfzugang leiten die kundenspezifische Vorrichtung und Stationssequenz.
Spezifikationen
Dokumentierte Konfigurationsoptionen
Laser und Positionierung · nach Projekt auswählen
- Konfigurationsstatus
- Im Dokument aufgeführte Optionen; den kompatiblen Satz für das eingereichte Teil bestätigen
- Laserleistung
- 1,500 / 2,000 / 3,000 / 6,000 W (eine auswählen)
- Wiederholpositioniergenauigkeit
- ±0.01 mm (manuelle Auflistung)
- Stationslayout
- Standardpräsentation mit zwei Stationen; Layout mit mehreren Stationen nach Prüfung verfügbar
- Bedienungsanleitung
- Betriebssystem mit CCD, wie im mitgelieferten Handbuch gezeigt
Optik und Prozess · als einen Satz bestätigen
- Laserwellenlänge
- 1,070 nm (Handbuchliste)
- Pulsfrequenz
- ≤100 Hz (Handbuchliste; mit der ausgewählten Quelle abgleichen)
- Pulsbreite
- 0.5-15 ms (Handbuchliste; Bestätigung anhand der ausgewählten Quelle)
- Spot-Einstellbereich
- 0.1-3 mm (manuelle Auflistung)
- Laserquellenoptionen
- Raycus / IPG / JPT / MAX (Projektauswahl)
- Schweißkopf-Option
- Raytools HZG (Projektauswahl)
Werkstückspannung und Versorgungsmedien · pro Zelle bestätigen
- Primäre Werkstücke
- Wasserhahnkörper, T-Stücke und sich kreuzende Rohrverbindungen
- Vorrichtungspaket
- Kundenspezifische Vorrichtung, die um das eingereichte Werkstück und die Naht herum konstruiert wurde
- Kühlsystem
- Wasserkühlung
- Elektrische Auflistung
- 220 / 380 V · 3-phasig · 50 / 60 Hz (für die ausgewählte Versorgung bestätigen)
- Zellenhülle
- Manuelles Diagramm zeigt ca. 1,300 × 1,100 × 1,900 mm; vor Layout-Freigabe bestätigen
Bauen Sie die Vorrichtung um die Abzweigverbindung herum
Dies ist eine anwendungskonfigurierte Schweißzelle und keine universelle T-Stück-Maschine. Die Teileposition, der Klemmzugang, die Schweißreihenfolge und die Stationsanzahl werden nach Überprüfung des eingereichten Werkstücks festgelegt.
Zwei-Stationen-Werkstückspannung
Zwei Vorrichtungspositionen unterstützen wiederholte Lade- und Schweißabläufe für Armaturen- oder T-Stück-Teile. Die tatsächliche Betriebssequenz wird mit dem Zielzyklus bestätigt.
Kundenspezifische Vorrichtungsentwicklung
Vorrichtungskontaktpunkte, Klemmrichtung und Schweißzugang werden anhand der eingereichten Teilezeichnung oder des Musters entworfen und nicht als universeller Halter behandelt.
CCD-gestützter Betrieb
Das mitgelieferte Handbuch zeigt ein Betriebssystem mit CCD-Unterstützung für Ausrichtung und Beobachtung. Der endgültige Sichtbereich hängt von der Naht und den Inspektionsanforderungen ab.
Leistung und Optik gemeinsam ausgewählt
Die gelistete Laserquelle, der Schweißkopf, der Spotbereich und die elektrische Versorgung werden vor der Angebotserstellung als eine kompatible Projektkonfiguration überprüft.
Von der Fugenprüfung bis zur Lieferung
- 01
Maschinenbett-Schweißen
- 02
Strahlvorbereitung
- 03
Wärmebehandlung
- 04
Präzisionsbearbeitung
- 05
Vormontageprüfung
- 06
Maschinenmontage
- 07
Testen, Debugging und Abnahme
- 08
Lieferung
Anwendungsbereich für T-Rohr- und Armaturenkörperschweißen
Die Eignung hängt vom Material, der Wandstärke, der Abzweiggeometrie, der Passung, dem Ziel der Oberflächengüte und dem Schweißzugang ab. Reichen Sie das reale Teil oder die Zeichnung ein, bevor die Vorrichtung und der Prozessweg festgelegt werden.
Vergleichen Sie den nächsten automatischen Schweißpfad
Fünfachs-Automatikschweißen
Vergleichen Sie die Fünf-Achsen-Verknüpfung, wenn die eingereichte Naht einen dreidimensionalen Zugang erfordert.
Vorrichtungssystem für SanitärprodukteSpülbecken-Klammer-Laserschweißen
Spezielle Werkstückspannung für Edelstahlspülbeckenklemmen, -schnallen und -zubehör.
AnwendungssystemeAutomatischer Schweißbereich
Vergleichen Sie Portal-, Mehrachs- und werkstückspezifische automatische Schweißsysteme.
Verwandte Branchenlösungen
Entdecken Sie die Anwendungen und Laserprozesse, die mit dieser Ausrüstung verbunden sind.
Alle Branchenlösungen anzeigen
Überprüfen Sie die Kreuznaht aus jeder Perspektive
Abzweig und Hauptkörper zusammen zeigen
Geben Sie den Abzweigwinkel, die Außendurchmesser, Wandstärken und die Nahtposition am montierten Teil an. Die Vorrichtung muss beide Komponenten positionieren und gleichzeitig Zugang um den Schnittpunkt herum lassen; separate Komponentendimensionen beschreiben diese Aufgabe nicht vollständig.
Positionierungs- und Betrachtungsmethode definieren
Kundenspezifische Vorrichtungen legen die Teileposition fest, während das mitgelieferte System CCD-Unterstützung für Ausrichtung und Beobachtung bietet. Die Kameraansicht und ihre Rolle sollten anhand der tatsächlichen Verbindung überprüft werden, anstatt davon auszugehen, dass jede Naht automatisch gefunden wird.
Arbeitsablauf und Abnahmekriterien festlegen
Definieren Sie Beladen, Spannen, Schweißreihenfolge und Entladen für die beiden Vorrichtungspositionen. Fügen Sie das erforderliche Nahtfinish und jede Dichtheitsprüfungsmethode in die Projektbeschreibung ein; die Maschinenwiederholpositionierung ist kein Abnahmeergebnis für eine fertige Verbindung.
Fragen zur Maschinenauswahl
Schweißt diese Maschine Längsnähte zur Herstellung von Rohren?
Diese Seite behandelt sich kreuzende Abzweigverbindungen in Armaturenkörpern, T-Stücken und verwandten Baugruppen. Längsrohrfertigungsnähte sind eine andere Anwendung und werden durch diese Zellenbeschreibung nicht festgelegt.
Kann es verschiedene T- oder Kreuzrohrgrößen schweißen?
Varianten und Kreuzrohrverbindungen können mit teilespezifischen oder wechselbaren Vorrichtungen überprüft werden. Die Ausrichtung des Abzweigs, der Klemmzugang und der vollständige Nahtverlauf bestimmen die Konfiguration.
Was leistet die CCD-Unterstützung an dieser Zelle?
Das mitgelieferte Handbuch zeigt CCD-unterstützte Ausrichtung und Beobachtung. Der endgültige Betrachtungs- und Positionierungsumfang wird mit dem Teil bestätigt; dies legt nicht die automatische Nahtfindung für jede Geometrie fest.
Ist garantiert, dass die beiden Stationen gleichzeitig schweißen?
Die vorgestellte Zelle verfügt über zwei Vorrichtungspositionen, aber die Betriebssequenz ist projektspezifisch. Bestätigen Sie, wie das Laden und Schweißen angeordnet sind; die Stationsanzahl allein legt nicht das gleichzeitige Schweißen oder eine feste Leistung fest.
Was sollte ich für ein Angebot für das Schweißen von T-Rohren senden?
Senden Sie die Baugruppenzeichnung oder das Muster, Abzweigwinkel und -durchmesser, Material und Wandstärke, Nahtposition, Variantenliste, Zyklusziel und Inspektionsanforderungen. Fügen Sie alle Einschränkungen bezüglich der Beladung und des umgebenden Produktionslayouts bei.
Angebot anfordern
Nennen Sie uns das Teil. Wir nennen Ihnen die Maschine.
Konfiguration und Angebot werden nach Prüfung des Werkstücks, des Materials, der Verbindungszeichnung, der Vorrichtungsanforderung und des Zielzyklus erstellt.
- Telefon+86 153 6281 4831
- E-Mailsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831