

























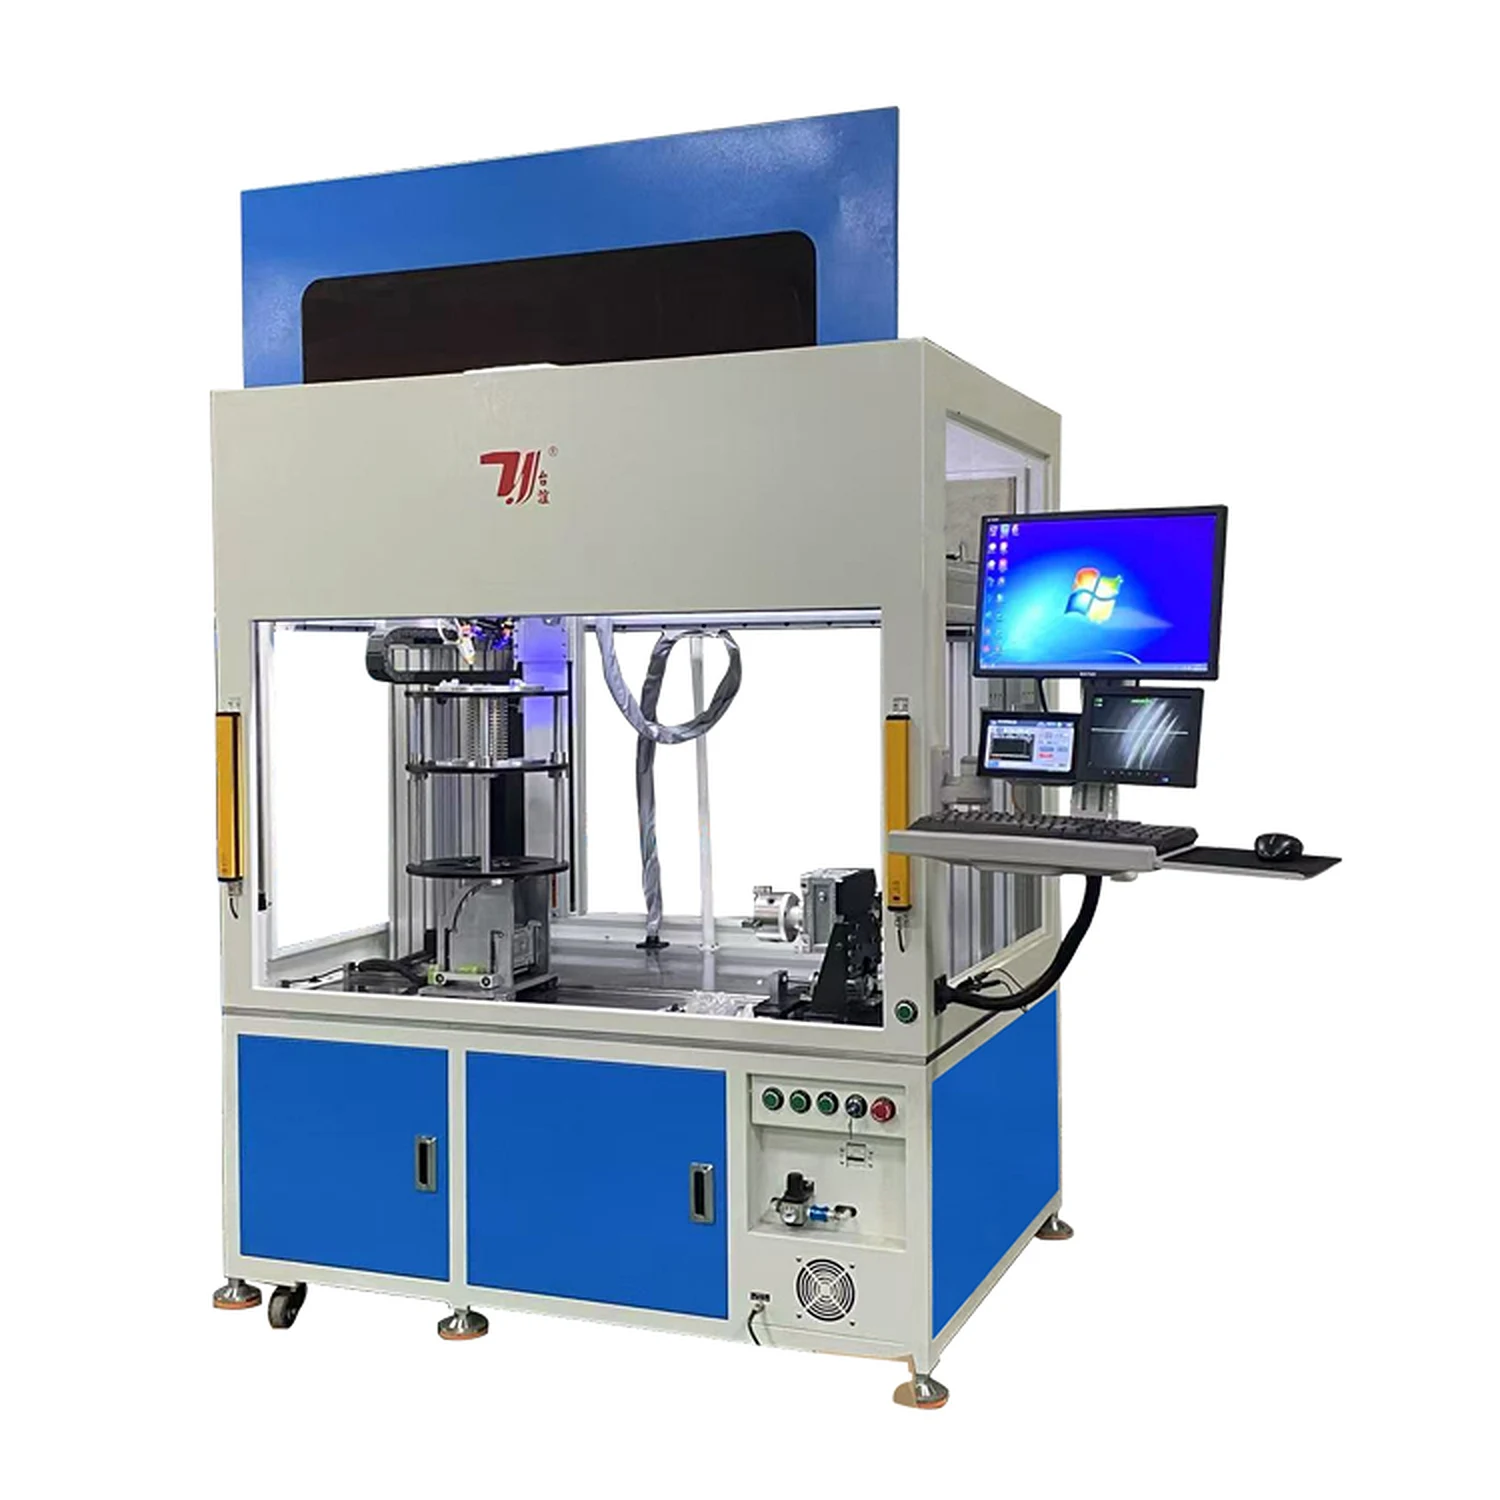
Ротационная сварка круговых швов
Станок для лазерной сварки сильфонов
Эта ячейка для лазерной сварки сильфонов сконфигурирована для круговых концевых соединений на сильфонах из нержавеющей стали, гибких металлических шлангах и компенсаторах. Ротационное закрепление заготовки, CCD-наведение и быстросменная оснастка рассматриваются в зависимости от диаметра, стенки и геометрии концевого фитинга.
Характеристики
Текущие ссылки на конфигурацию
Лазер и процесс · подтвердите выбранный диапазон
- Статус конфигурации
- Текущая базовая версия, указанная в Excel; подтвердите совместимый набор для представленной детали
- Мощность лазера
- 1,000-3,000 W (Excel); в прилагаемом руководстве указано 150-6,000 W; подтвердите выбранный диапазон
- Скорость сварки
- 5-80 mm/с (список Excel)
- Точность повторного позиционирования
- ±0.02 mm (Excel); в руководстве указано ±0.01 mm; подтвердите перед заказом
- Длина волны лазера
- 1,070 нм (указано в руководстве)
Оптика и отслеживание · выберите как один комплект
- Наведение по шву
- Визуальное отслеживание CCD указано в текущем листе продукта
- Варианты лазерного источника
- Raycus / IPG / JPT / MAX (указано в руководстве; выбор проекта)
- Сварочная головка
- Гальванометр (указано в руководстве; подтвердите выбранную конфигурацию)
- Частота импульсов
- ≤100 Hz (указано в руководстве; подтвердите в соответствии с выбранным источником)
- Диапазон регулировки пятна
- 0.1-3 mm (указано в руководстве)
Закрепление заготовки и вспомогательное оборудование · подтвердите для каждой ячейки
- Основные заготовки
- Сильфоны из нержавеющей стали, гибкие металлические шланги и компенсаторы
- Закрепление заготовки
- Поворотная оснастка с быстросменным инструментом для различных диаметров
- Система охлаждения
- Воздушное или водяное охлаждение, указанное в руководстве; подтвердите выбранный комплект
- Электрические характеристики
- 220 / 380 V · 50 / 60 Hz (подтвердите для места назначения и выбранной мощности)
- Интеграция в линию
- Поддерживается подключение к производственной линии; интерфейсы зависят от проекта
Постройте процесс кругового шва вокруг сильфона
Это сварочная ячейка, настроенная под конкретное применение. Диаметр, толщина стенки, гофрирование, концевая арматура, подгонка, зажим и метод контроля должны быть рассмотрены до фиксации процесса и оснастки.
Поворотное приспособление для сварки круговых швов
Приспособление фиксирует и вращает сильфон или соединение шланга вокруг оси сварки. Диаметр, толщина стенки и геометрия концевого фитинга определяют окончательную оснастку.
Отслеживание шва с помощью ПЗС-камеры
Текущий лист продукта содержит визуальное отслеживание ПЗС-камерой для поддержки выравнивания. Вид камеры, видимость шва и метод отслеживания проверяются на реальной детали.
Быстросменная оснастка по диаметру
Специальные или сменные комплекты приспособлений могут поддерживать проверенные диаметры труб, сохраняя при этом контроль над расположением детали и доступом к сварке.
Лазер, охлаждение и оптика выбираются вместе
Мощность, источник, сварочная головка, диапазон пятна, охлаждение и электропитание подтверждаются как одна совместимая конфигурация перед коммерческим предложением.
От обзора соединения до поставки
- 01
Сварка станины станка
- 02
Подготовка луча
- 03
Термическая обработка
- 04
Прецизионная обработка
- 05
Предварительная сборка и проверка
- 06
Сборка станка
- 07
Тестирование, отладка и приемка
- 08
Доставка
Область применения для сильфонов и гибких металлических соединений
Пригодность зависит от сплава, толщины стенки, диаметра, гофрирования, геометрии концевой арматуры, подгонки, чистоты, доступа к шву и требуемого метода контроля. Представьте реальную деталь или чертеж до утверждения оснастки.
Сравните следующий путь автоматической сварки
Лазерная сварка тройников
Сравните сварку с использованием оснастки для корпусов смесителей, тройников и ответвлений.
Сложный доступ к швуПятиосевая автоматическая сварка
Сравните пятиосевую связь, когда представленный шов требует трехмерного доступа.
Прикладные системыДиапазон автоматической сварки
Сравните портальные, многоосевые и специализированные автоматические сварочные системы.
Изучить отраслевые решения
Ознакомьтесь с нашими отраслевыми решениями и обсудите оборудование, оснастку и требования к процессу для вашего применения.
Посмотреть все отраслевые решенияНачните с формованного сильфона и его концевого соединения
Определите точное круговое соединение
Предоставьте сформированный сильфон или шланг вместе с его концевым фитингом или фланцем. Внешний диаметр, толщина стенки, геометрия гофрирования и чертеж шва определяют, где оснастка может расположить сборку и где сварочная головка должна иметь доступ.
Оцените оснастку по всему диапазону диаметров
Быстросменная оснастка доступна для рассмотренных вариантов диаметров. Перечислите полный диапазон размеров и необходимую поддержку для каждой сборки, чтобы можно было оценить расположение, вращение и доступ без рассмотрения гибкого тела как жесткой трубы.
Разрешите требования к конфигурации и проверке
В спецификации продукта и прилагаемом руководстве указаны различные диапазоны мощности и значения повторяемости позиционирования. Сохраняйте эти различия видимыми до подтверждения выбранной конфигурации. Отдельно укажите требуемый метод проверки герметичности или контроля; значение позиционирования машины не устанавливает номинальное давление или срок службы.
Вопросы по выбору машины
Это полная линия по производству сильфонов с приварными кромками?
Описанные применения — это круговые концевые соединения на сильфонах, гибких шлангах и компенсаторах. Изготовление сильфонов путем соединения отдельных кромок диафрагм — это отдельный процесс, и он не устанавливается этим описанием ячейки.
Может ли он приварить сильфон к концевому фитингу или фланцу?
Перечислены применения для концевых соединений и фланцевых компенсаторов, при условии предоставления геометрии и анализа оснастки. Отправьте обе детали и детали шва, чтобы можно было совместно оценить материал, подгонку и доступ.
Может ли одна конфигурация охватывать несколько диаметров?
Рассмотренные варианты диаметров могут использовать специализированную или быстросменную оснастку. Используемый диапазон должен быть подтвержден для фактических деталей и выбранного комплекта оснастки, а не выведен из категории продукта.
Что необходимо подтвердить относительно наведения с помощью ПЗС?
В спецификации продукта указано визуальное отслеживание с помощью ПЗС. Вид камеры, видимость шва и метод отслеживания требуют анализа с фактическим концевым соединением; эта функция не устанавливает автоматическую обработку каждого шланга или геометрии гофрирования.
Что необходимо для получения предложения по сварке сильфонов?
Предоставьте чертежи сборки и шва, диапазон диаметров, материалы, толщины стенок, детали концевых фитингов, целевой цикл и требования к герметичности или другим проверкам. Подтвердите выбранную мощность, оптику и систему охлаждения в соответствии с этим описанием.
Запросить предложение
Расскажите нам о детали. Мы расскажем вам о станке.
Конфигурация и коммерческое предложение подготавливаются после рассмотрения диапазона диаметров, материала, толщины стенки, чертежа шва, требований к оснастке, целевого цикла и метода контроля.
- Телефон+86 153 6281 4831
- Электронная почтаsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831