

























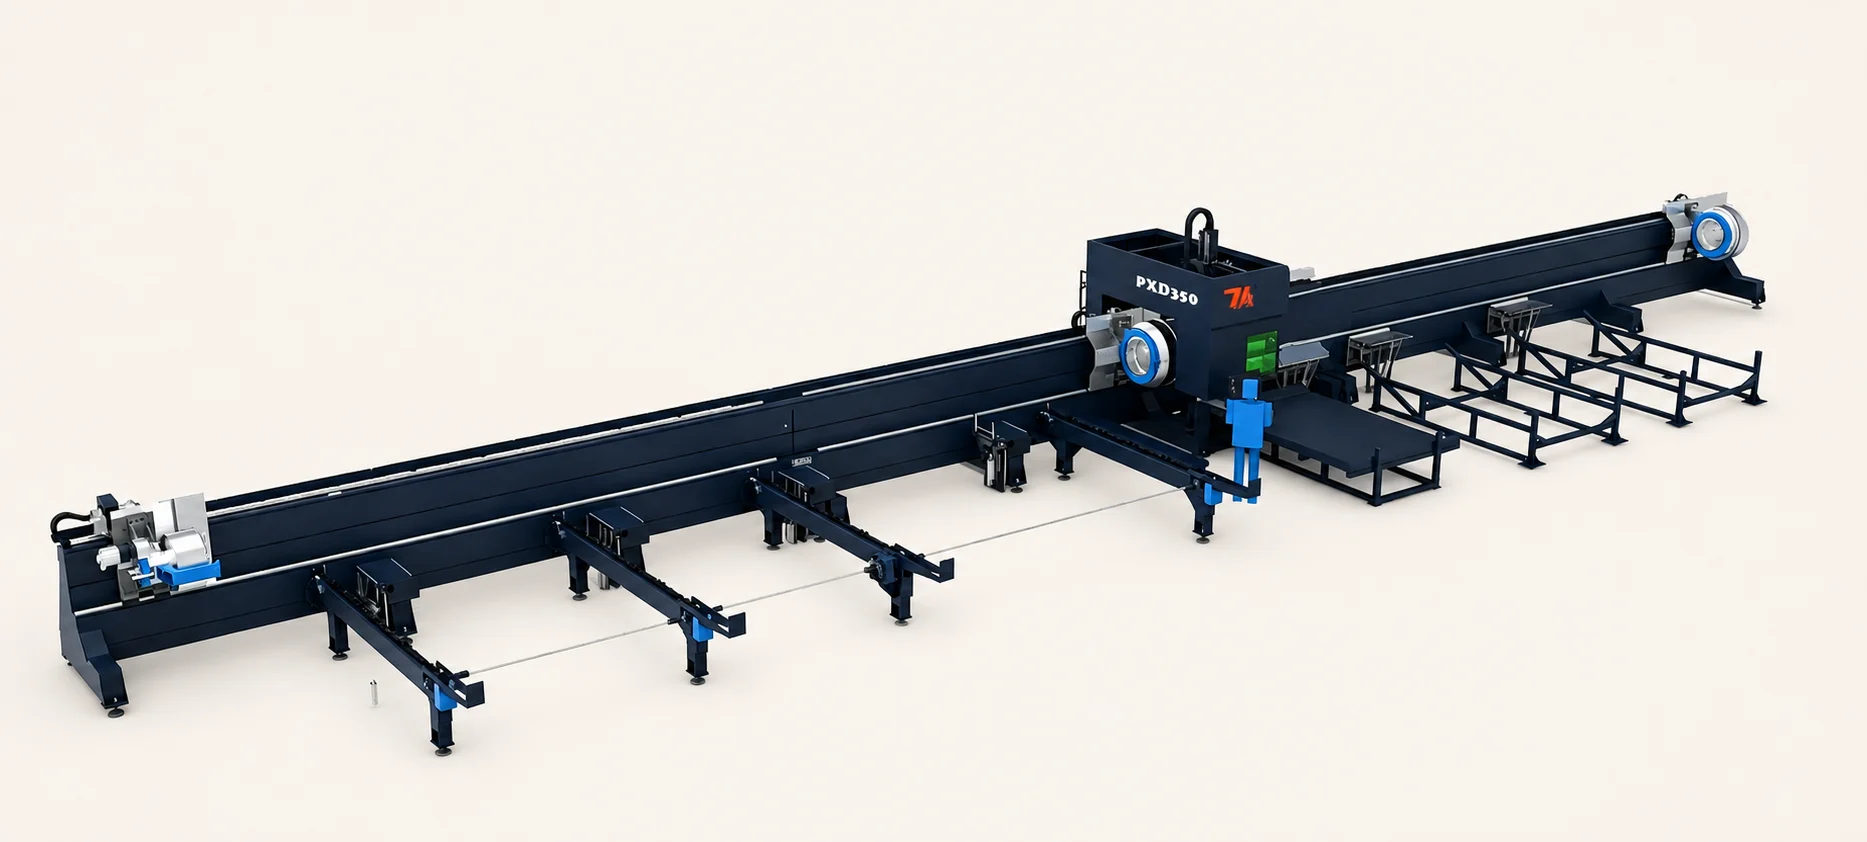
Hochleistungs-Rohr- und Profilschneiden
TY-28025 Drei-Spannfutter-Laser-Rohrschneidemaschine
TY-28025 verwendet zwei bewegliche Spannfutter und ein festes Spannfutter für das Laserschneiden von langen Rohren und Strukturprofilen. Überprüfen Sie die 6.5, 9.5 und 12 m Werkstückoptionen mit der ausgewählten Spannfutteranordnung, Unterstützung, Laserleistung und den Installationsanforderungen.
Endgültiger Preis, Lieferzeit und Installationslayout hängen von der gewählten Spannfuttergröße, Werkstücklänge, Laserleistung und dem Prozesspaket ab.
Spezifikationen
TY-28025 technische Daten
Modell und Arbeitsbereich
- Modell
- TY-28025
- Angegebene Laserleistung
- Bis zu 60,000 W
- Aufgeführte Spannfutterdurchmesseroptionen
- 350 / 560 / 680 mm
- Optionen für die Werkstücklänge
- 6,500 / 9,500 / 12,000 mm
- Unterstützte Profile
- Runde, quadratische, Winkel-, Kanal-, I-Träger-, flachovale, elliptische und polygonale Profile
Bewegung und Genauigkeit
- Positioniergenauigkeit
- ±0.05 mm/m
- Wiederholgenauigkeit der Positionierung
- ±0.03 mm/m
- Maximale Verknüpfungsgeschwindigkeit
- 100 m/min
- Maximale Beschleunigung
- 1.0 G
Spannfutter und Schneidsystem
- Spannfutterstruktur
- Drei Spannfutter: zwei bewegliche + eines feste
- Schneidstationen
- Zwei Schneidstationen
- Maximale Spannfutterlast
- 1,000 kg
- Angegebene minimale Endlänge
- 0 mm mit dem dritten Spannfutterprozess
- Schneidkopf
- 3D Faserlaserschneidkopf
- Steuerung
- Professionelle Rohrschneidesoftware
Maschine und kommerzielle Fakten
- Laserquellenoptionen
- Raycus / IPG / MAX
- Stromversorgung
- 380 V / 50 Hz
- Angegebenes Maschinengewicht
- 16,600-28,700 kg
- Gesamtmaschinengarantie
- 2 Jahre
Drei-Spannfutter-System
Werkstückspannung für lange, schwere Profile
Zwei bewegliche Spannfutter und ein festes Spannfutter
Die koordinierte Werkstückspannung mit drei Spannfuttern unterstützt lange Werkstücke über den gesamten Schneidpfad.
Zwei Schneidstationen
Die gelistete Zwei-Stationen-Anordnung unterstützt verschiedene Schneidpositionen, während die Spannfutter die Werkstückunterstützung und den Transfer koordinieren.
Dritte Spannfutter-Endenbearbeitung
Der dritte Spannfutterprozess ist für eine gelistete Mindestendlänge von 0 mm konfiguriert; die endgültige Sequenz wird anhand des ausgewählten Profils bestätigt.
Optionen für die Werkstückspannung mit großem Durchmesser
Drei gelistete Spannfuttergrößen decken 350, 560 und 680 mm Konfigurationen für große Rohre und strukturelle Profilanforderungen ab.
3D Profilschneidepaket
Ein 3D Schneidkopf und ein Rohrschneidesteuerungspaket unterstützen Rundrohre und gelistete strukturelle oder nicht-kreisförmige Profile.
Schwimmende Werkstückunterstützung
Schwimmende Stützen helfen, das Durchhängen zu reduzieren, während lange Werkstücke zugeführt und gedreht werden.
Produktion und Inspektion
Von der Maschinenbettvorbereitung bis zur Lieferung
- 01
Maschinenbett-Schweißen
- 02
Strahlvorbereitung
- 03
Wärmebehandlung
- 04
Präzisionsbearbeitung
- 05
Vormontageprüfung
- 06
Maschinenmontage
- 07
Testen, Debugging und Abnahme
- 08
Lieferung
Verwandte Produkte
Andere Schneidmaschinenpfade
Bodenschienen-Schneidemaschinen
DDG-Seriensysteme decken die Anforderungen der Produktion von langen und breiten schweren Platten ab.
Alle RohrschneidefamilienLaser-Rohrschneidemaschinen
Vergleichen Sie halbautomatische, vollautomatische, Drei-Futter- und wirtschaftliche Rohrsysteme.
Branchenlösungen entdecken
Durchsuchen Sie unsere Branchenlösungen und besprechen Sie die Ausrüstung, Vorrichtungen und Prozessanforderungen für Ihre Anwendung.
Alle Branchenlösungen anzeigenBewerten Sie die Drei-Spannfutter-Unterstützung anhand des gesamten Werkstücks
Spannfuttergröße von nutzbarer Rohrkapazität unterscheiden
Die Werte 350, 560 und 680 mm identifizieren die aufgeführten Spannfutteroptionen. Der nutzbare Bereich hängt von der Profilgeometrie und der gewählten Werkstückspannung ab. Legen Sie die Schnittzeichnung und die Werkstückmasse vor, anstatt einen Spannfutterdurchmesser als universellen maximalen Rohrdurchmesser zu behandeln.
Die Endstück-Handhabungssequenz definieren
Der dritte Spannfutterprozess listet eine minimale Endstücklänge von 0 mm unter einer konfigurierten Schneidsequenz auf. Bestätigen Sie, wie das ausgewählte Profil in dieser Sequenz gehalten und übertragen wird. Dies ist keine Garantie für null Materialverlust bei jedem Auftrag.
Unterstützung und Installation in den Vergleich einbeziehen
Lange Werkstücke und der angegebene Maschinengewichtsbereich beeinflussen den Handhabungs- und Installationsplan. Überprüfen Sie die ausgewählte Maschinenlänge, den Materialzugang, die Hebeanforderungen und die Werkstückunterstützung mit dem Projektlayout, bevor Sie das Ausrüstungspaket bestätigen.
Fragen zur Maschinenauswahl
Was leisten die drei Spannfutter?
Die Konfiguration verwendet zwei bewegliche Spannfutter und ein festes Spannfutter, um die Werkstückspannung und den Transfer während des Schneidens zu koordinieren. Vergleichen Sie diese Anordnung mit der Teillänge, dem Unterstützungsbedarf und der Schneidesequenz; die Anzahl der Spannfutter spezifiziert nicht die automatische Materialbeladung.
Definieren die Spannfutteroptionen 350–680 mm den maximalen Rohrdurchmesser?
Aus diesen Spannfuttergrößen ergibt sich kein universeller Rohrdurchmesser. Der nutzbare Werkstückbereich hängt von der Querschnittsgeometrie und der ausgewählten Spannfutterkonfiguration ab. Reichen Sie die Profilzeichnung zur Bestätigung ein.
Ist eine Null-Restlänge für jedes Werkstück garantiert?
Die Seite listet 0 mm minimale Restlänge mit dem dritten Spannfutterprozess auf. Das Ergebnis hängt von der ausgewählten Werkstückspannung und Schneidesequenz ab und muss daher für das tatsächliche Profil und das Teileprogramm überprüft werden.
Legt die Auswahl von 60 kW eine feste Schnittdicke fest?
Der Bereich umfasst eine Leistungsoption bis zu 60 kW, aber die Leistung allein definiert nicht das Ergebnis bei einem bestimmten Profil. Material, Wandstärke, Geometrie und erforderliche Kantenqualität werden vor der Auswahl der Schneidekonfiguration überprüft.
Was wird benötigt, um einen Auftrag für schwere Rohre oder Strukturprofile anzubieten?
Stellen Sie Querschnittszeichnungen, Material, Wandstärke, Roh- und Fertigteillängen, Werkstückmasse und Schnittmerkmale bereit. Fügen Sie Lade- und Sammelmethoden, Hebezugang und das vorgeschlagene Installationslayout bei, damit das Spannfutter-, Stütz- und Maschinenpaket bewertet werden kann.
Angebot anfordern
Nennen Sie uns das Teil. Wir nennen Ihnen die Maschine.
Der Preis hängt von der Spannfuttergröße, der Werkstücklänge, der Laserleistung, der Profilgeometrie, der Lademethode und den Installationsanforderungen ab.
- Telefon+86 153 6281 4831
- E-Mailsales02@taiyilaser.com
- WhatsApp+86 153 6281 4831